


O aço de baixo carbono é responsável por uma grande proporção de materiais utilizados na fabricação de carrocerias automotivas.
Como produtos globalmente aceitos no sistema padrão europeu, o aço de baixo carbono da série DC serve como material padrão básico para todos os fabricantes de automóveis. Este artigo analisará brevemente as características do material, propriedades mecânicas, modelos de simulação CAE e aplicações específicas de placas de aço laminadas a frio DC01-DC07 e placas galvanizadas em liga de zinco DC51D + ZF-DC57D + ZF em veículos automotivos.
Classificação de materiais e sistema padrão
Os aços de baixo carbono da série DC são estritamente divididos em duas categorias para diferentes cenários de aplicação.
1.1 Chapas de aço de baixo carbono laminadas a frio (DC01-DC07)
Padrão aplicável: EN 10130:2020 (padrão europeu mais recente), equivalente ao padrão chinês GB/T 5213-2019.
•Principais Características: Excelente qualidade superficial, conformabilidade superior e menor custo.
•Suas principais vantagens de desempenho são as seguintes. Graças ao baixo teor de carbono e ao rigoroso controle de impurezas, o aço apresenta excelente conformabilidade a frio, o que permite fácil implementação de processos básicos como dobra e estampagem. Ele também tem boa soldabilidade e é adequado para aplainamento, corte e corte de alta precisão com precisão dimensional estável após o processamento.
Em termos de desempenho superficial e dimensional, os processos de laminação a frio e acabamento proporcionam uma superfície lisa, livre de incrustações óbvias, rachaduras e outros defeitos, de modo que o revestimento subsequente pode ser realizado sem retificação extra. Além disso, os produtos apresentam alta precisão em espessura e largura com boa consistência de lote.
Definição de designação de grau:
D: Aço plano para conformação a frio
C: Folha base laminada a frio
Numeral: Representa o grau de conformação, quanto maior o número, melhor a conformabilidade
1.2 Chapas de aço galvannealed por imersão a quente (DC51D+ZF ~ DC57D+ZF)
•Norma aplicável: EN 10346:2022 (a mais recente norma europeia), correspondente à norma Baosteel Q/BQB 420-2020.
•Principais características: Um revestimento de liga de zinco-ferro é aplicado no substrato laminado a frio, melhorando a resistência à corrosão e a adesão da tinta em mais de três vezes.
•Definição de Designação de Classe:
•As duas primeiras letras D: Aço plano para conformação a frio
•Figuras 51 a 57: Graus de conformabilidade correspondentes a DC01-DC07 (Grau 55 é omitido na norma)
•A terceira letra D: galvanizado por imersão a quente
•+ZF: Revestimento de liga de zinco-ferro (Galvannealed), distinto do revestimento de zinco puro + Z
Modelos de materiais principais para simulação CAE
Em simulações de colisão automotiva e estampagem, o aço de baixo carbono da série DC é modelado principalmente usando os dois tipos a seguir:
2.1 Modelo preferido para simulação de colisão: MAT_024
Modelo de plasticidade linear por partes, aplicável à análise de colisão e rigidez de todos os aços DC.
•Parâmetros básicos gerais (para todos os aços DC):
• Densidade ρ = 7,85e-6 kg/mm³
•Módulo de Young E = 210 GPa
• Razão de Poisson ν = 0,3
• Parâmetros de taxa de deformação: C = 40,0, P = 5,0 (valores gerais recomendados; dados de materiais medidos devem ser usados para simulação de alta precisão)
•Informação necessária: curva tensão-deformação plástica verdadeira (são recomendados dados medidos dentro da faixa de deformação plástica de 0 a 0,5)
2.2 Modelo preferido para simulação de estampagem: MAT_124
Modelo de rendimento Barlat de 3 parâmetros, que simula com precisão a anisotropia de chapas de aço.
•Insumos adicionais necessários: Taxa de deformação plástica (valor r) e expoente de endurecimento por trabalho (valor n) (consulte a tabela de propriedades mecânicas para diferentes graus)
•Nota complementar: MAT_133 (Barlat Yld2000) é recomendado para simulação de estampagem de alta precisão para melhor precisão.
Código de modelo MAT_24 típico para DC04
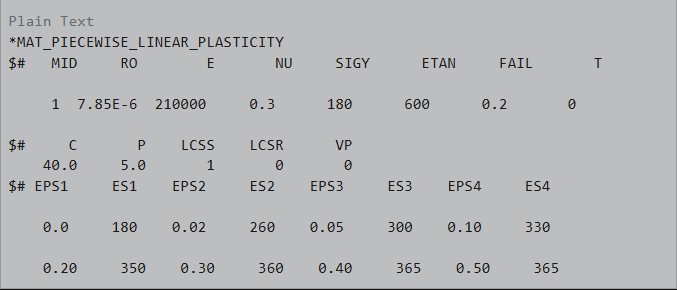
Propriedades Mecânicas
3.1 Propriedades Mecânicas do Laminado a Frio DC01-DC07 (EN 10130:2020)
|
Nota |
Faixa de limite de rendimento (MPa) |
Resistência à tração, alcance. (MPa) |
Alongamento mínimo A80 (%) |
r90(min) |
n90(min) |
Grau de conformabilidade |
|
DC01 |
140-280 |
270-410 |
28 |
|
|
Formação geral |
|
DC03 |
140-240 |
270-370 |
34 |
1.4 |
0.18 |
Desenho raso |
|
DC04 |
120-210 |
270-350 |
38 |
1.6 |
0.18 |
Desenho profundo |
|
DC05 |
120-180 |
270-330 |
40 |
1.8 |
0.20 |
Desenho extra profundo |
|
DC06 |
110-170 |
270-330 |
42 |
2.0 |
0.22 |
Desenho ultraprofundo |
|
DC07 |
100-150 |
250-310 |
44 |
2.5 |
0.23 |
Desenho extremamente profundo |
3.2 Propriedades Mecânicas do Aço Galvannealed DC51D+ZF~DC57D+ZF (EN 10346:2022)
|
Nota |
Faixa de limite de rendimento (MPa) |
Resistência à tração, alcance. (MPa) |
Alongamento mínimo A80 (%) |
r90(min) |
n90(min) |
Grau de conformabilidade |
|
DC51D+ZF |
140-300 |
270-500 |
22 |
- |
- |
Formação de flexão |
|
DC52D+ZF |
140-300 |
270-420 |
28 |
1.4 |
0.18 |
Desenho normal |
|
DC53D+ZF |
140-260 |
270-380 |
32 |
1.6 |
0.18 |
Desenho profundo |
|
DC54D+ZF |
120-220 |
260-350 |
36 |
1.8 |
0.20 |
Desenho extra profundo |
|
DC56D+ZF |
110-180 |
260-330 |
40 |
2.0 |
0.22 |
Desenho ultraprofundo |
|
DC57D+ZF |
100-160 |
250-310 |
44 |
2.5 |
0.23 |
Desenho extremamente profundo |
Principais notas de desempenho
•Resistência ao escoamento: Para aços de baixo carbono laminados a frio DC01~DC07, quanto maior o número da classe, menor o teor de carbono e mais elementos de microliga adicionados. Consequentemente, o limite de escoamento diminui gradualmente, enquanto o alongamento e a estampabilidade profunda melhoram. Um limite de escoamento mais baixo significa menos resistência à deformação plástica e melhor conformabilidade. DC07 oferece a conformabilidade ideal nesta série e é adequado para processos de estampagem profunda extremamente complexos.
•Alongamento: Quanto maior o número, melhor será a plasticidade e menor será a probabilidade de rachar.
•valor-r: Um indicador central para capacidade de desenho profundo. Um valor r mais alto significa desempenho superior de estampagem profunda.
•valor n: Um parâmetro chave para conformação por estiramento. Valor n mais alto significa melhor capacidade de deformação uniforme.
Aplicações direcionadas em componentes de veículos
4.1 Painéis Externos da Carroceria
Chapas de aço galvanizado são predominantemente usadas em painéis externos de carrocerias de veículos de passageiros convencionais, enquanto um pequeno número de chapas de aço laminadas a frio ainda são aplicadas em veículos comerciais de baixo custo.
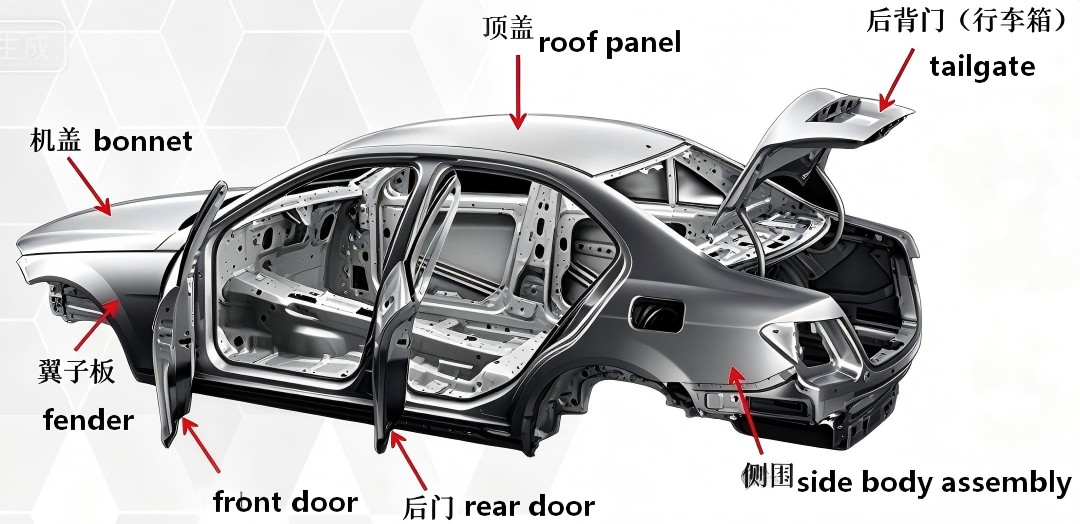
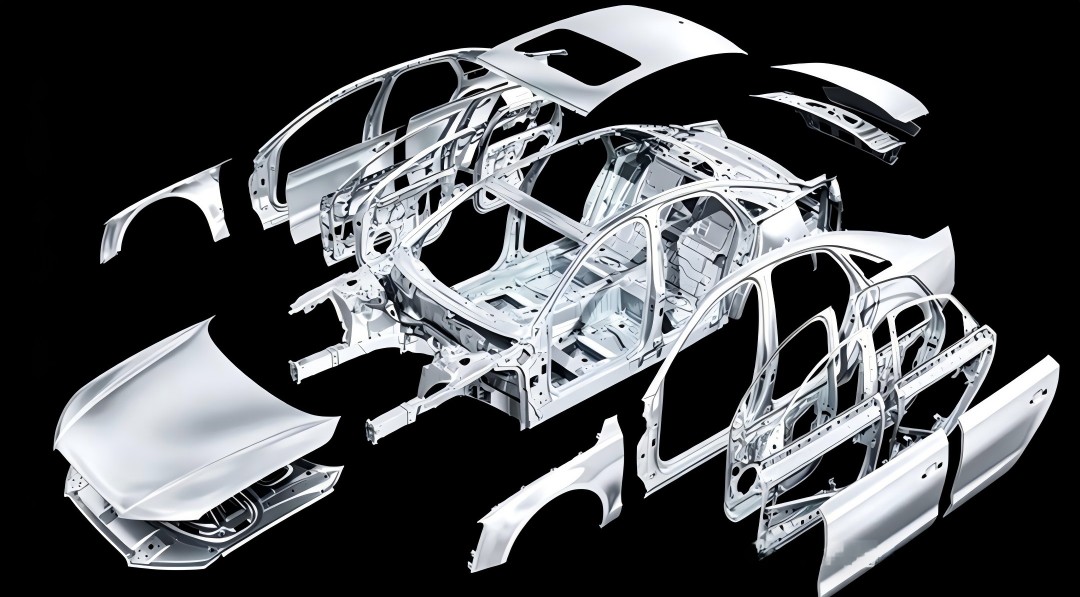
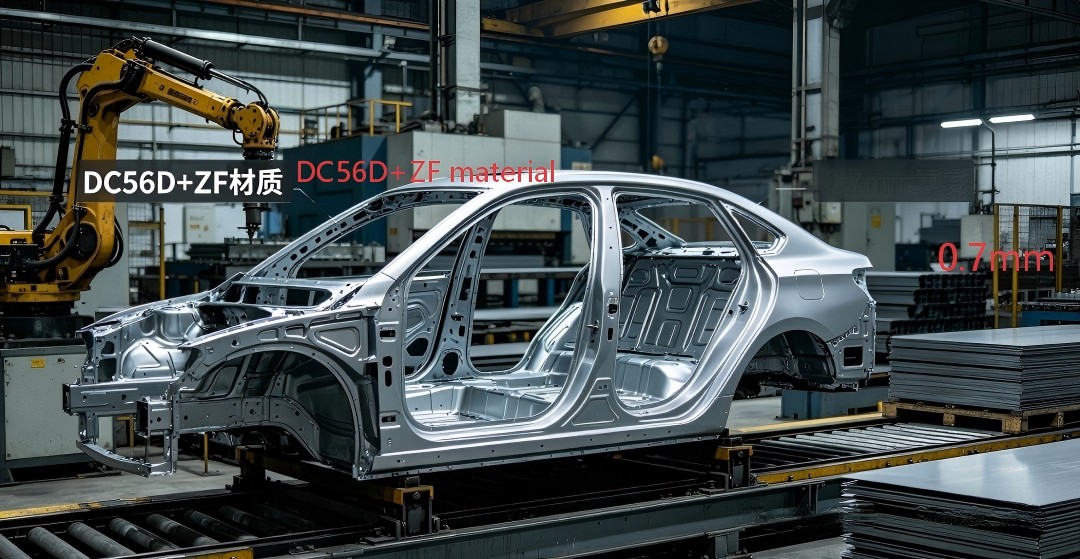
Figura 1: Painel externo lateral da carroceria (DC56D+ZF / 0,7 mm) – O maior e mais complexo painel externo da carroceria do veículo
|
Nome do Componente |
Grau preferido |
Nota Alternativa |
Descrição do aplicativo |
|
Painel externo lateral do corpo |
DC56D+ZF |
DC54D+ZF |
O maior painel da carroceria, com o formato mais complexo |
|
Painel externo da porta |
DC54D+ZF |
DC53D+ZF |
Tolerância zero para defeitos superficiais |
|
Painel externo da tampa da bagagem |
DC54D+ZF |
DC53D+ZF |
Grandes variações de curvatura |
|
Painel externo do capô |
DC53D+ZF |
DC52D+ZF |
Deve atender aos requisitos de resistência ao impacto |
|
Pára-choque |
DC53D+ZF |
DC52D+ZF |
Deve corresponder precisamente aos componentes circundantes |
|
Painel Externo do Telhado |
DC53D+ZF |
DC52D+ZF |
Grande área de chapas finas, com altos requisitos de planicidade |
4.2 Painéis Internos da Carroceria e Componentes Estruturais
Figura 2: Conjunto Piso Frontal (DC04 / DC54D+ZF / 0,8mm) – Peça estampada de grande área
|
Nome do Componente |
Grau preferido |
Nota Alternativa |
Descrição do aplicativo |
|
Painel interno da porta |
DC06/DC56D+ZF |
DC05/DC54D+ZF |
Apresenta numerosos furos e flanges complexos |
|
Painel interno do capô |
DC05/DC54D+ZF |
DC04/DC53D+ZF |
Equipado com abundantes estruturas de reforço |
|
Painel principal do piso |
DC04/DC54D+ZF |
DC03/DC52D+ZF |
Peça estampada de grande área |
|
Painel de instrumentos |
DC04/DC54D+ZF |
DC03/DC52D+ZF |
Separa o compartimento do motor e o compartimento dos passageiros |
|
Reforço do peitoril |
DC03/DC52D+ZF |
DC01/DC51D+ZF |
Melhora a segurança contra impactos laterais |
|
Reforço do Pilar |
DC03/DC52D+ZF |
DC01/DC51D+ZF |
Melhora a rigidez torcional da carroceria do veículo |
4.3 Chassi e Componentes Especiais
Os tanques de combustível de plástico são amplamente adotados em veículos de passageiros, enquanto os tanques de combustível de metal ainda são usados para veículos comerciais e alguns veículos para fins especiais.
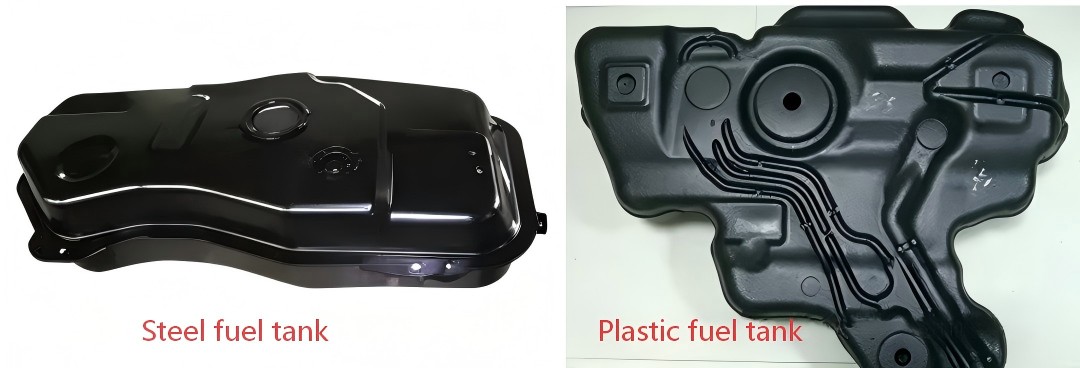
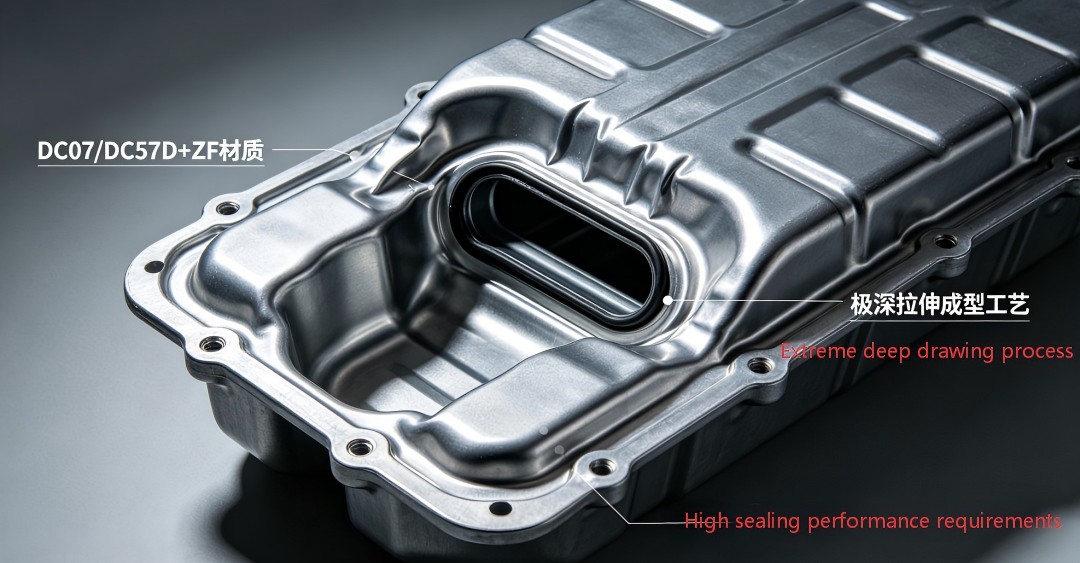
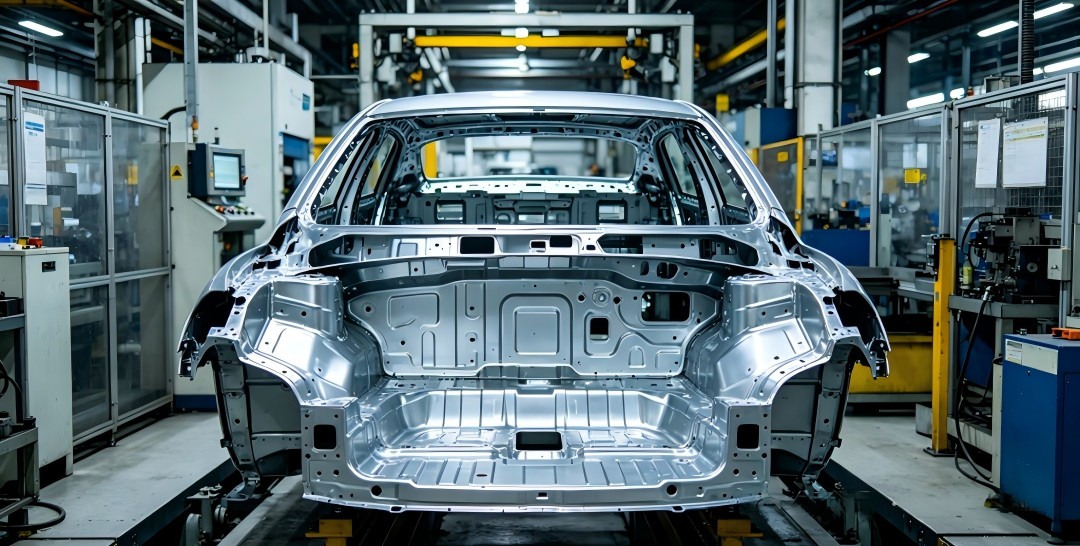
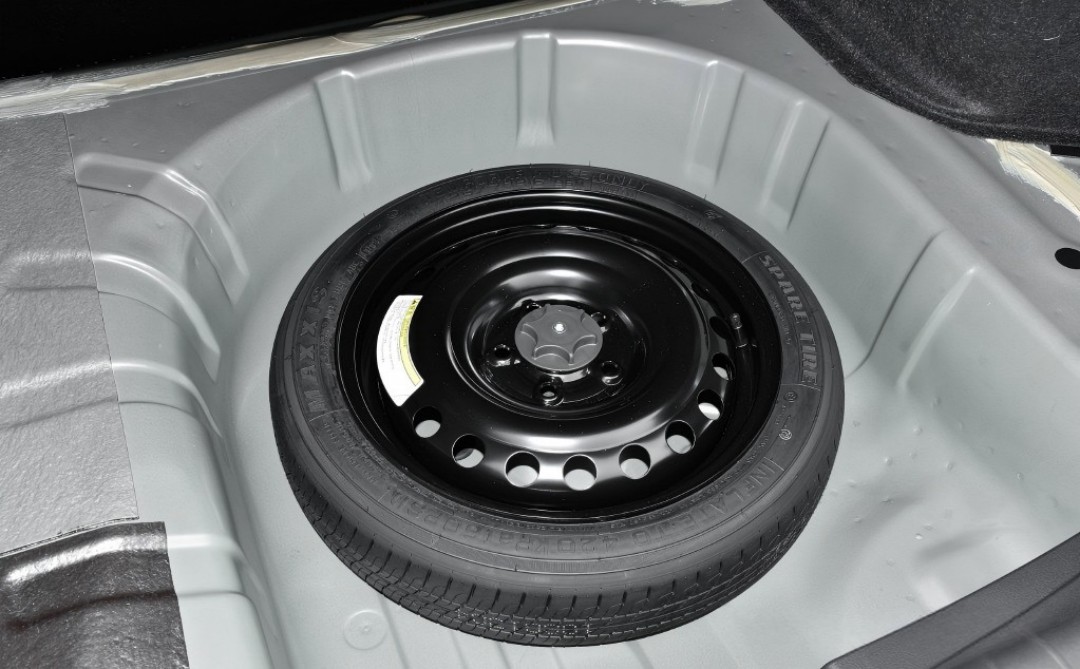
Figura 3: Poço da roda sobressalente do veículo (DC06/DC56D+ZF/0,8mm) – Componente estampado profundo
|
Nome do Componente |
Grau preferido |
Nota Alternativa |
Descrição do aplicativo |
|
Tanque de combustível metálico |
DC07/DC57D+ZF |
DC06/DC56D+ZF |
Estampagem extremamente profunda, com requisitos de vedação extremamente elevados |
|
Roda sobressalente bem |
DC06/DC56D+ZF |
DC05/DC54D+ZF |
Desenho profundo com geometria complexa |
|
Arco da roda |
DC05/DC54D+ZF |
DC04/DC53D+ZF |
Propenso à erosão por lama e água, exigindo excelente resistência à corrosão |
|
Cárter de óleo |
DC04/DC54D+ZF |
DC03/DC52D+ZF |
Embutimento profundo, resistência ao óleo é necessária |
|
Vários colchetes |
DC01/DC51D+ZF |
DC03/DC52D+ZF |
Formato simples, usado principalmente para suporte |
|
Travessa do painel de instrumentos |
DC03 |
DC04 |
Projetado para suportar o painel de instrumentos e o sistema de direção |
Texto Simples
Etapa 1: Determinar os requisitos de resistência à corrosão
├─ Ambiente interno seco → Selecione aço laminado a frio (DC01-DC07)
└─ Áreas externas expostas / Chassi / Ambiente úmido → Selecione aço galvannealed (DC51D+ZF-DC57D+ZF)
Etapa 2: julgar a complexidade da formação do componente
├─ Dobra/flange simples / Suportes pequenos → DC01/DC51D+ZF
├─ Desenho normal / Placas de reforço / Travessas → DC03/DC52D+ZF
├─ Estampagem profunda / Painéis internos gerais / Painéis de piso → DC04/DC53D+ZF
├─ Estampagem extra profunda / Painéis internos complexos / Carcaças de rodas → DC05/DC54D+ZF
├─ Estampagem ultraprofunda / Painéis externos / Poços de roda sobressalente → DC06/DC56D+ZF
└─ Estampagem extrema / Tanques de combustível metálicos → DC07/DC57D+ZF
Etapa 3: verificação de otimização de custos
├─ Priorize aços de qualidade inferior se os requisitos de desempenho forem atendidos
├─ Para o mesmo tipo: O aço laminado a frio é aproximadamente 8%-12% mais barato que o aço galvannealed
└─ DC01 custa cerca de 10% -15% menos que DC06
Tabela de comparação das principais notas no país e no exterior
6.1 Comparação de graus de chapas de aço de baixo carbono laminadas a frio
|
Europa: EN 10130 |
China: GB/T 5213-2019 |
Aço Baos: Q/BQB 408 |
Aço: Q/ASB 310 |
Ferro e Aço de Wuhan: Q/WG (JS) 01 |
Japão: JIS G3141 |
EUA: ASTM A1008 |
|
DC01 |
DC01 |
DC01 |
DC01 |
DC01 |
SPCC |
CS Tipo B |
|
DC03 |
DC03 |
DC03 |
DC03 |
DC03 |
SPCD |
DS Tipo B |
|
DC04 |
DC04 |
DC04 |
DC04 |
DC04 |
ESPE |
DDS Tipo B |
|
DC05 |
DC05 |
DC05 |
DC05 |
DC05 |
SPCF |
EDDS Tipo B |
|
DC06 |
DC06 |
DC06 |
DC06 |
DC06 |
SPCG |
UDDDS Tipo B |
|
DC07 |
DC07 |
DC07 |
DC07 |
DC07 |
- |
- |
6.2 Comparação de graus de chapas de aço galvannealed por imersão a quente
|
Europa: EN 10346 |
China: GB/T 2518-2019 |
Aço Baos: Q/BQB 420 |
Aço: Q/ASB 315 |
Ferro e Aço de Wuhan: Q/WG (JS) 02 |
Japão: JIS G3302 |
EUA: ASTM A653 |
|
DC51D+ZF |
DC51D+ZF |
DC51D+ZF |
DC51D+ZF |
DC51D+ZF |
SGCC+ZF |
CS Tipo B+GA |
|
DC52D+ZF |
DC52D+ZF |
DC52D+ZF |
DC52D+ZF |
DC52D+ZF |
SGC+ZF |
DS Tipo B+GA |
|
DC53D+ZF |
DC53D+ZF |
DC53D+ZF |
DC53D+ZF |
DC53D+ZF |
SGCE+ZF |
DDS Tipo B+GA |
|
DC54D+ZF |
DC54D+ZF |
DC54D+ZF |
DC54D+ZF |
DC54D+ZF |
SGCF+ZF |
EDDS Tipo B+GA |
|
DC56D+ZF |
DC56D+ZF |
DC56D+ZF |
DC56D+ZF |
DC56D+ZF |
SGCg+ZF |
UDDDS Tipo B+GA |
|
DC57D+ZF |
DC57D+ZF |
DC57D+ZF |
DC57D+ZF |
DC57D+ZF |
- |
|
Nota complementar: As classes padrão nacionais chinesas adotam o prefixo DX, que tem desempenho idêntico às classes de prefixo DC europeu e podem ser usadas de forma intercambiável.
Tendências e notas do setor
7.1 Três Principais Tendências de Desenvolvimento
1. Substituição completa da chapa galvanizada: As principais montadoras alcançaram 100% de galvanização para os painéis externos da carroceria. A taxa de galvanização dos painéis internos aumentou de 60% em 2020 para mais de 85% em 2025.
2. Crescente consumo de aço de trefilação ultraprofunda: Com projetos automotivos cada vez mais complexos, a proporção de DC06/DC07 e DC56D+ZF/DC57D+ZF utilizados aumentou de 10% para 25%.
3. Especificação fina: Através da otimização do processo de formação, os principais fabricantes de automóveis geralmente substituíram o aço de 0,7 mm por aço de 0,65 mm, e alguns modelos começaram a usar aço de 0,6 mm ou mesmo 0,55 mm.
7.2 Equívocos comuns na seleção de materiais
•❌ Seleção cega de aço de alta qualidade: O uso do DC07 para componentes aplicáveis ao DC06 aumentará os custos de material em aproximadamente 5% a 8%.
•❌ Negligenciar diferenças de revestimento: O revestimento de liga de zinco-ferro (+ZF) oferece soldabilidade 30% melhor e maior adesão de tinta do que o revestimento de zinco puro (+Z), tornando-o mais adequado para carrocerias automotivas.
•❌ Ignorância do efeito da taxa de deformação: A exclusão dos parâmetros C e P na simulação de colisão levará a resultados cerca de 15%-20% mais suaves do que as condições reais.
•❌ Usando parâmetros de materiais uniformes: Simulações de alta precisão devem usar os dados reais medidos fornecidos pelo fornecedor para os materiais e não podem usar parâmetros gerais diretamente.
Referência rápida: defeitos comuns de estampagem de aço e soluções da série DC
8.1 Defeitos Gerais (Aplicável tanto ao aço laminado a frio quanto ao aço galvannealed)
|
Nome do defeito |
Fenômeno Típico |
Principais causas |
Soluções |
|
Divisão |
Rachaduras ocorrem nos raios das peças, flanges ou fundos de estampagem profunda |
1.Formabilidade insuficiente do tipo de aço 2. Força excessiva do suporte em branco 3. Raio de filé da matriz muito pequeno 4. Má lubrificação
|
1.Atualize o grau de formabilidade em um nível (por exemplo, DC04 → DC05) 2.Reduza a força do suporte em branco localmente 3.Aumente o raio do filete R em áreas críticas 4.Aumentar a dosagem de óleo de estampagem |
|
Enrugamento |
Rugas onduladas aparecem nos flanges das peças ou nas paredes laterais |
1. Força insuficiente do suporte do blank 2. Design inadequado do cordão de desenho 3. Espessura irregular do material
|
1.Aumentar a força do suporte em branco total ou localmente 2.Adicione ou ajuste a altura das contas de desenho 3.Substitua por materiais qualificados |
|
Primavera de volta |
As dimensões das peças divergem das dimensões projetadas após a desmoldagem |
1. Resistência ao escoamento excessivamente alta do material 2.Formando liberação de estresse 3. Superfície de adendo insuficiente
|
1. Adote o projeto de compensação de retorno elástico 2.Adicionar processo de dimensionamento 3. Otimize a direção de estampagem
|
|
Arranhões de superfície |
Arranhões em forma de tira aparecem na superfície da peça |
1. Superfície áspera da matriz ou rebarbas 2.Impurezas na superfície do material 3. Arranhões causados pelo mecanismo de alimentação |
1. Polir a superfície de trabalho da matriz para Ra ≤ 0,8 μm 2. Limpe materiais e matrizes 3. Fixe a película protetora aos materiais |
|
Acariciando |
Ocorre um desbaste local grave, levando à divisão iminente |
1. Fluxo de material irregular 2. Deformação local excessiva 3. Lubrificação insuficiente
|
1. Otimize o arranjo das contas de desenho 2. Aumentar os raios do filé local 3. Melhorar a lubrificação local |
8.2 Defeitos Específicos de Chapas de Aço Galvanizado (DC51D+ZF ~ DC57D+ZF)
|
Nome do defeito |
Fenômeno Típico |
Principais causas |
Soluções |
|
Peeling de revestimento |
Revestimento delaminado do substrato após estampagem |
1. Má adesão do revestimento 2. Deformação excessiva 3. Superfície áspera da matriz
|
1.Substitua por chapas de aço galvanizado qualificadas 2.Otimizar o processo para reduzir a deformação local 3. Faça o polimento da matriz para Ra ≤ 0,8 μm |
|
Pó de revestimento |
O revestimento pulveriza e se desprende durante a estampagem |
1. Teor de ferro excessivamente alto no revestimento de liga Zn-Fe (> 15%) 2. Deformação excessiva 3. Má lubrificação
|
1. Selecione revestimento qualificado com teor de ferro de 10% -12% 2.Controle a deformação local dentro de 30% 3. Use óleo de estampagem especialmente formulado para chapas de aço galvanizado |
|
Escória de zinco |
Partículas salientes de zinco se formam na superfície da peça |
1. Nódulos de zinco na superfície da matéria-prima 2. Acúmulo de zinco na superfície da matriz |
1. Fortalecer a inspeção de entrada de matérias-primas 2. Limpe a superfície da matriz regularmente por turno 3. Otimize a lubrificação para reduzir a adesão do zinco |
|
Diferença de cor de superfície |
Descoloração irregular na superfície da peça |
1. Espessura irregular do revestimento 2. Fricção irregular durante a estampagem 3.Lubrificante residual
|
1. Selecione materiais com revestimento uniforme 2. Padronizar as condições de lubrificação 3. Limpe as peças imediatamente após a estampagem |
|
Furos de soldagem |
Ocorrem furos ou soldas incompletas após a soldagem por resistência |
1.Resíduo de revestimento pulverizado 2. Parâmetros de soldagem inadequados 3. Revestimento excessivamente espesso |
1.Limpe a área de soldagem antes de soldar 2. ajuste a corrente de soldagem e o tempo de soldagem 3. Selecione materiais com espessura de revestimento ≤ 60g/m² |
8.3 Parâmetros do Processo de Estampagem de Referência para Diferentes Classes de Aço DC
|
Faixa de notas |
Força de suporte em branco recomendada (MPa) |
Velocidade de estampagem recomendada (cursos/min) |
Método de lubrificação recomendado |
|
DC01/DC03/DC51D+ZF/DC52D+ZF |
1.5-2.5 |
15-25 |
Óleo de estampagem convencional |
|
DC04/DC05/DC53D+ZF/DC54D+ZF |
1.0-2.0 |
10-20 |
Óleo para estampagem de extrema pressão |
|
DC06/DC07/DC56D+ZF/DC57D+ZF |
0.8-1.5 |
8-15 |
Óleo especial para estampagem profunda + película protetora PE |
Conclusão
O aço de baixo carbono da série DC serve como pedra angular da indústria automotiva e é um material fundamental que todos os engenheiros automotivos precisam dominar.
Uma compreensão completa das diferenças de propriedades entre vários tipos e soluções para defeitos comuns de estampagem permite o equilíbrio ideal entre desempenho, qualidade e custo no design do produto.
Com o avanço da eletrificação automotiva, o aço de baixo carbono da série DC é continuamente atualizado. Complementa o aço de alta resistência e a liga de alumínio, sustentando conjuntamente o desenvolvimento sustentável da indústria automotiva.


