


Impulsionados pelas tendências duplas de eletrificação automóvel e padrões atualizados de segurança em caso de colisão, a redução do peso dos veículos e a proteção contra impactos tornaram-se dois objetivos centrais igualmente críticos. Apresentando resistência à tração ultra-alta, capacidade de formação de alta precisão e efeitos notáveis de redução de peso, o aço endurecido por prensagem (PHS) se tornou o material padrão para estruturas de segurança de cabine de passageiros de automóveis modernos. Sua proporção de aplicação e grau de resistência definem diretamente o limite superior de segurança em colisões de veículos e desempenho leve.
Após mais de uma década de atualização tecnológica, os fabricantes nacionais de aço realizaram uma produção em massa totalmente localizada de toda a gama de produtos PHS. O fornecimento local abrange classes que vão desde o nível básico de 1.500 MPa até as variantes de nível superior de 2.000 MPa. Em campos de nicho, como resistência à fragilização por hidrogênio e alta tenacidade, os produtos nacionais alcançaram até padrões líderes mundiais. Este artigo classifica sistematicamente todo o sistema técnico do PHS, abrangendo classes de materiais, propriedades mecânicas, processos de fabricação, aplicações em veículos, modelagem de simulação CAE e contramedidas de falhas, de modo a fornecer referências abrangentes para profissionais das indústrias automotiva e de materiais siderúrgicos.
一、Conceito básico e posicionamento da indústria de aço endurecido por prensa
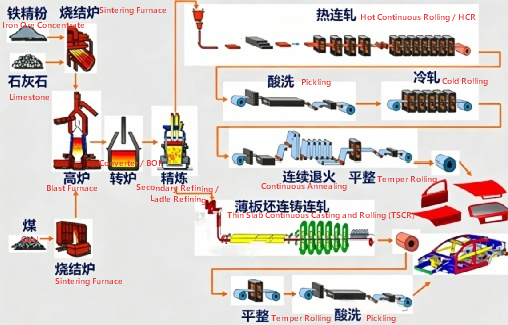
O aço endurecido por prensagem (PHS), também conhecido como aço para estampagem a quente, é uma categoria de aço ligado com boro de ultra-alta resistência especialmente desenvolvido para o processo de conformação por estampagem a quente. Seu princípio de funcionamento principal é o seguinte: a peça bruta de aço é aquecida até a faixa de temperatura de austenitização de 880 ~ 950 ° C, rapidamente transferida para matrizes e temperada de forma síncrona durante a conformação. Isso transforma a estrutura metalográfica da austenita de alta temperatura em microestrutura dura e totalmente martensítica, produzindo componentes de altíssima resistência com resistência à tração superior a 1500 MPa.
Esta tecnologia aborda perfeitamente os pontos problemáticos de longa data da indústria do aço convencional de ultra-alta resistência estampado a frio, nomeadamente baixa conformabilidade, retorno elástico severo e baixa precisão dimensional. Ele serve como a solução de material principal para alcançar um design leve e uma segurança superior contra colisões para carrocerias automotivas atuais. Em comparação com o aço estampado a frio de graus de resistência equivalentes, os componentes estampados a quente proporcionam uma redução de peso de 20% a 30%. Enquanto isso, a precisão dimensional pode ser controlada dentro de ±0,5 mm, com ângulos de retorno elástico menores que
二、Série da marca principal e propriedades mecânicas principais
2.1 Sistema de classificação de usina siderúrgica principal doméstica
O aço laminado a quente doméstico alcançou autonomia de autoprodução em grande escala. Empresas siderúrgicas líderes como Baosteel, Ansteel (Baoshan Steel), MaSteel e Shougang formaram matrizes de produtos completas, com resistência variando de 1000MPa a 2200MPa. Em termos de fragilização anti-hidrogênio e alta tenacidade, atingiram níveis avançados internacionais, servindo como principais fontes de fornecimento tanto para marcas nacionais quanto para marcas de joint venture.
(1) Grau de referência geral: 22MnB5
• Definição: O sistema de composição de referência para aço estampado a quente global. Todas as siderúrgicas nacionais possuem versões correspondentes de produção em massa. É a classe básica de 1500 MPa mais aplicável em toda a indústria e também é o aço para estampagem a quente mais amplamente utilizado na indústria automotiva.
• Composição típica: C 0,22%, Mn 1,2%, B 0,002% - 0,005%. O titânio é adicionado para fixar o elemento nitrogênio e evitar a fragilização dos limites dos grãos.
• Condição de fornecimento: Estrutura de ferrita + perlita, resistência à tração aproximadamente 600 MPa, alongamento ≥ 18%
• Após estampagem a quente: Toda estrutura de martensita, resistência ao escoamento 950/1200 MPa, resistência à tração 1300/1650 MPa, dureza 470~510 HV
•Vantagens: Ampla janela de processos, menor custo, cadeia industrial mais madura. É o material preferido para a maioria das peças de estampagem a quente de nível básico na China.
(2) Baosteel Co., Ltd. —— A linha de produtos comerciais mais abrangente
A Baosteel é referência em tecnologia de estampagem a quente de aço na China. Seus produtos abrangem placas de base laminadas a frio e a quente, bem como revestimento de alumínio-silício e placas nuas. Ela está em conformidade com os padrões empresariais Q/BQB 409-2023 (para laminados a frio) e Q/BQB 315-2023 (para laminados a quente) e é a marca mais utilizada por fabricantes de componentes na China.
Marca principal de aço laminado a frio para estampagem a quente:
|
Nota |
Resistência ao escoamento após estampagem a quente (MPa) |
Resistência à tração após estampagem a quente (MPa) |
Alongamento A50 (%) |
Relação rendimento/tração |
Posicionamento e aplicações típicas |
|
HC800/1000HS |
≥800 |
≥1000 |
≥6 |
~0.80 |
Grau de média resistência e alta tenacidade, equivalente ao Ductibor 1000. Aplicado em zonas de absorção de energia de colisão e zonas moles de resistência variável, compatível com soldagem a laser sob medida de graus de alta resistência. |
|
HC950/1300HS |
≥950 |
1300~1600 |
5~7 |
~0.73 |
Classe de uso geral de 1300 MPa. Adequado para peças estruturais que exigem resistência moderada, como travessas de assento e vigas transversais de teto. |
|
B1500HS |
1050~1250 |
1500~1700 |
5~8 |
~0.78 |
Classe de referência de 1.500 MPa com a maior participação no mercado doméstico. Usado para componentes principais de segurança, incluindo pilares A/B, vigas de soleira e vigas de impacto. |
|
B1800HS |
≥1500 |
1800~2000 |
4~6 |
~0.81 |
Aço de ultra-alta resistência de 1800 MPa. Adotado para peças de suporte de carga extrema, como travessas de baterias e vigas anticolisão de portas. |
|
CR1300_2000HS |
≥1300 |
≥2000 |
4~5 |
~0.78 |
Aço endurecido por prensa laminado a frio de primeira linha de 2.000 MPa. Corresponde ao modelo de falha GISSMO com parâmetros duplos de 7%/10%, adequado para simulação de colisão de alta precisão. |
Aço de estampagem a quente laminado a quente de qualidade especial:
•BR1200HS / BR1500HS: Produtos de placas base laminadas a quente, com menor custo comparado às placas base laminadas a frio. O alongamento no rendimento é ≥ 13%. Utilizado principalmente para reforçar componentes de chassis de veículos comerciais e peças estruturais de chassis, equilibrando resistência e economia.
• BQT800: Aço especial para carcaça de ponte tensionado termicamente. Após a estampagem térmica, sua resistência à tração é ≥ 550 MPa e o alongamento é ≥ 21%. Pode substituir as tradicionais pontes fundidas, conseguindo uma redução de peso superior a 30%.
(3) Grupo Ansteel (Bensteel) - Pioneiro em Tecnologia de Aço de Ultra-Alta Resistência
A Baoshan Steel e a Bensteel são as primeiras empresas siderúrgicas na China a atingir a produção em massa de aço para estampagem a quente de grau 2.000 MPa. Eles têm profundo acúmulo técnico na área de aço para estampagem a quente de alta tenacidade e seus produtos são amplamente utilizados em fabricantes de automóveis do norte e em novas marcas de energia.
• Série padrão: Uma linha completa de aço prensado a quente revestido de alumínio-silício nas classes 1200MPa, 1500MPa e 1800MPa, com benchmarking de desempenho em relação aos equivalentes internacionais. É amplamente utilizado em componentes de estrutura corporal de marcas nacionais e estrangeiras.
• Aço para estampagem a quente de ultra-alta resistência de 2.000 MPa: desenvolvido em conjunto com a Northeastern University em 2017 e alcançando a primeira produção em lote do mundo. Após a estampagem a quente, a resistência à tração é ≥ 2.000 MPa, o alongamento após a fratura é ≥ 7% e o ângulo de flexão de três pontos é ≥ 60°. Tem sido amplamente aplicado em modelos como BAIC New Energy, etc., reduzindo o peso das peças em 10% a 15% em comparação com o grau 1500MPa.
• Série AluSlim® High Toughness: Um produto atualizado lançado em conjunto pela Northeastern University. Inclui quatro classes: AluSlim® 1000, 1500, 2000 e 2200. Sob o mesmo nível de resistência, sua tenacidade é 10% a 20% maior que a dos produtos tradicionais. Entre eles, o AluSlim® 2200 é o atual aço para estampagem a quente revestido de alumínio-silício de maior resistência do mundo, com resistência à tração de 2020 MPa e ângulo de flexão de três pontos de 48,4°.
(4) MaSteel Co., Ltd. —— Rota de tecnologia especial para resistência à fragilização por hidrogênio
A Ma Steel concentra-se no problema da fissuração retardada em aço estampado a quente de ultra-alta resistência e lançou produtos diferenciados de fragilização anti-hidrogênio, abordando precisamente o risco de fragilização por hidrogênio do aço de alta resistência em veículos de nova energia:
• Aço de conformação a quente com fratura frágil induzida por hidrogênio 2000IH: desenvolvido em conjunto com a Ideal Automobile e a Universidade de Tsinghua, o foco principal é alta resistência e tenacidade combinadas com baixo risco de fragilidade induzida por hidrogênio. Após a estampagem a quente, a resistência à tração atinge o nível de 2.000 MPa, e a capacidade de absorção de energia é 78% superior à do nível tradicional de 2.000 MPa, aproximando-se do nível de tenacidade de 1.500 MPa; verificada através de um teste acelerado em um ambiente ácido com pH = 1 por 120 horas, a capacidade de fragilidade induzida pelo anti-hidrogênio atinge o nível dos 1500MPa tradicionais, que é mais de 5 vezes maior que o dos produtos tradicionais de 2000MPa, resolvendo o problema da indústria de rachaduras retardadas induzidas por hidrogênio em aços de ultra-alta resistência.
(5) Produtos representativos de outras grandes siderúrgicas
• Shougang Co., Ltd.: Possui uma linha completa de aço prensado a quente laminado a frio, revestido com alumínio e silício, com graus de 1500MPa e 1800MPa. A precisão do tamanho do produto e a estabilidade do revestimento são excelentes, adequadas para peças grandes e complexas, como anéis de portas e vigas de soleira integradas. Também é usado em conjunto com muitos dos principais fabricantes de automóveis nacionais.
• Pansteel Vanit: Aproveitando seus abundantes recursos de vanádio e titânio, desenvolve aço microligado para estampagem a quente. Os produtos com grau de 1500MPa possuem grãos mais finos e excelente desempenho à fadiga. Eles são fornecidos principalmente para os mercados de veículos comerciais e de passageiros na região sudoeste.
• Rizhao Steel: Especializada em chapas de base laminadas a quente, aço formado a quente com espessura variando de 1,0 a 3,0 mm. Possui excelente desempenho de expansão e é adequado para peças de mecanismo de deslocamento do chassi, como braços triangulares, braços longitudinais e braços oscilantes. Pode substituir produtos laminados a frio da mesma especificação para reduzir custos.
|
Nota |
Resistência ao rendimento Rp0,2 (MPa) |
Resistência à tração Rm (MPa) |
Alongamento após fratura A80 (%) |
Relação rendimento/tração |
Principais características e aplicações |
|
Usibor® 1500 |
≥1050 |
≥1400 |
5~7 |
~0.75 |
Produto de referência de primeira geração, o aço endurecido por prensa de 1.500 MPa mais utilizado no mundo. Adequado para componentes anti-intrusão, como pilares A/B, vigas de soleira e vigas anticolisão de portas. |
|
Usibor® 1500P |
1050~1200 |
1400~1600 |
5~6 |
~0.78 |
Variante otimizada com revestimento de Al-Si com melhor adesão do revestimento e melhor soldabilidade, compatível com processos de blanks soldados sob medida. A letra “P” significa grau Premium. |
|
Usibor® 2000 |
≥1400 |
≥1800 |
4~5 |
~0.78 |
Produto de segunda geração com resistência aproximadamente 30% maior que a classe de 1.500 MPa. Seu ângulo de curvatura excede 40°, permitindo uma redução extra de peso de 10% a 15%. Aplicado em peças estruturais da carroceria com requisitos de segurança ultraelevados. |
Explicação suplementar:
Todas as classes Usibor estão disponíveis em uma versão com revestimento Al-Si (alumínio-silício), que pode evitar a oxidação e descarbonetação durante o aquecimento, eliminando a necessidade de um processo subsequente de jateamento.
O sufixo "_HAZ" representa um modelo de material especializado para a zona afetada pelo calor da soldagem (Zona Afetada pelo Calor), que é usado em simulações para modelar o comportamento mecânico da área amolecida localizada após a soldagem.
• O Usibor 1500 corresponde ao grau padrão europeu 22MnB5 (código de material 1.5528), e suas composições e propriedades são basicamente as mesmas.
- Série Ductibor® - Aço para estampagem a quente de alta resistência e absorção de energia
|
Nota |
Resistência ao rendimento Rp0,2 (MPa) |
Resistência à tração Rm (MPa) |
Alongamento após fratura A80 (%) |
Relação rendimento/tração |
Principais características e aplicações |
|
Ductibor® 500 |
≥330 |
≥550 |
≥14 |
~0.60 |
Variante de baixa resistência e alta tenacidade que mantém excelente ductilidade após estampagem a quente. É adotado em zonas de absorção de energia de colisão e soldado sob medida com blanks Usibor. |
|
Ductibor® 500P |
330~380 |
550~650 |
≥12 |
~0.62 |
Classe com cobertura otimizada compatível com tecnologia de blanks soldados sob medida para desempenho de soldagem mais estável, comumente usada para componentes que absorvem energia, como vigas longitudinais frontais. |
|
Ductibor® 1000 |
≥800 |
≥1000 |
≥6 |
~0.80 |
Aço endurecido por prensagem de segunda geração e resistência média. Sua resistência dobra em comparação com a classe de 500 MPa, mantendo ao mesmo tempo alta tenacidade. A substituição do Ductibor 500 pode atingir uma redução de peso superior a 25%. |
(3) Série de Transição Usibor — Material de Transição de Resistência Graduada
A série Usibor Transition HT é um material de zona de transição especialmente desenvolvido para estampagem a quente de resistência variável. Ao controlar a taxa de resfriamento, uma microestrutura mista de martensita-bainita é formada para fornecer distribuição contínua de resistência em gradiente, o que evita a concentração de tensões causada por mudanças abruptas de propriedades entre zonas duras e zonas moles.
|
Nota |
Grau de resistência à tração (MPa) |
Características Microestruturais |
Posicionamento Funcional |
|
Usibor Transição HT800 |
~800 |
Martensita e bainita mista |
Zona de transição de alta resistência, conectando zonas duras de 1.500 MPa e zonas de resistência média |
|
Usibor Transição HT700 |
~700 |
Predominantemente bainita com martensita menor |
Transição de resistência média, equilibrando resistência e resistência suficientes |
|
Usibor Transição HT550 |
~550 |
Bainita mais ferrita |
Transição de resistência média-baixa com prioridade na tenacidade |
|
Usibor Transição HT400 |
~400 |
Principalmente ferrita e perlita |
Zona mole de baixa resistência, servindo principalmente para absorção de energia |
Esta série de materiais é aplicada principalmente em componentes como pilares B e estruturas de vigas de piso, alcançando um design gradiente de desempenho de "resistir à intrusão de cima e absorver energia de baixo". É a base material principal da tecnologia de estampagem a quente de resistência variável.
2.3 Outras marcas comuns e materiais especiais na indústria automotiva Além dos dois principais sistemas mencionados acima, a indústria automotiva também possui uma série de marcas distintas e materiais especializados que são frequentemente usados em aplicações de alta frequência, cobrindo requisitos especiais de desempenho e cenários de engenharia de alta precisão:
• Docol 1500DP: Produto da empresa sueca SSAB, pertencente ao tipo de estampagem a quente de aço bifásico, combina alta resistência com certa conformabilidade a frio e é comumente usado para peças com formatos relativamente simples e requisitos adicionais de conformabilidade na proteção contra colisões
• BTR165: Um aço de boro para estampagem a quente de 1650MPa de usinas siderúrgicas nacionais, fabricado na versão atualizada do Usibor 1500, com resistência um pouco maior que o grau convencional de 1500MPa, e com um custo mais favorável, amplamente utilizado em veículos comerciais próprios e automóveis de passageiros básicos.
• Série B1500HS_HAZ / B1800HS_HAZ / Usibor_HAZ: Cartões de materiais especializados para soldagem de zonas afetadas pelo calor, parâmetros de materiais essenciais para simulação de colisão. Devido ao efeito dos ciclos térmicos de soldagem, a martensita na zona afetada pelo calor sofre amolecimento por revenido, com dureza tipicamente 15% a 30% inferior à do material de base, sendo uma área fraca de alto risco para falha estrutural, e deve ser atribuída separadamente na simulação para garantir a precisão do cálculo
• Aço galvanizado para estampagem a quente de grau 1500MPa: Cada usina siderúrgica tem uma versão de produção em massa correspondente, desenvolvida para veículos em ambientes de alta corrosão, combinando alta resistência à estampagem a quente com a capacidade de proteção catódica da camada galvanizada, usada principalmente em componentes de chassis e componentes da estrutura inferior da carroceria do veículo.
三、Sistema de Processo Central de Hot Stamping
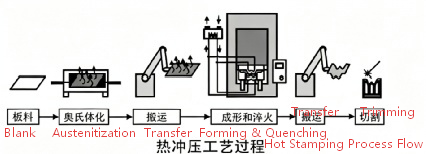
3.1 Fluxo Básico do Processo O processo de hot stamping direto padrão consiste em cinco etapas principais:
1. Preparação para corte do material: Corte o material em folha de acordo com as dimensões da peça, remova rebarbas e faça furos prévios, se necessário.
2. Aquecimento de alta temperatura: Envie o material de folha em brasa para o forno de aquecimento do rolo inferior e aqueça-o a 880-950 ℃, mantendo a temperatura por 3-5 minutos para austenitizar totalmente a placa de aço.
3. Transferência Rápida: O braço mecânico transfere o material em folha em brasa do forno para a máquina de estampagem dentro de um controle de tempo de 5 segundos ou menos para evitar queda excessiva de temperatura.
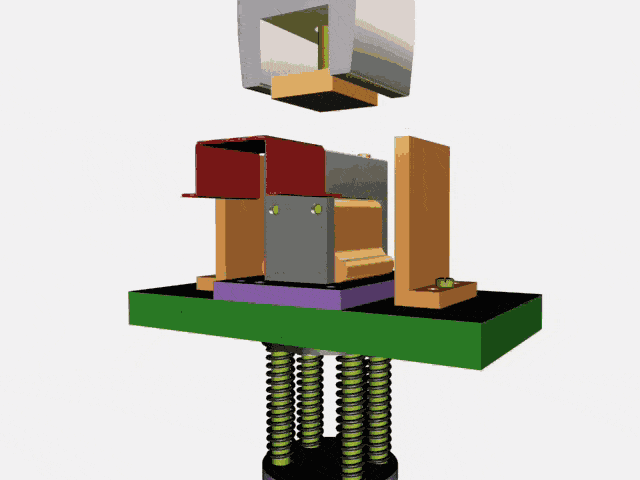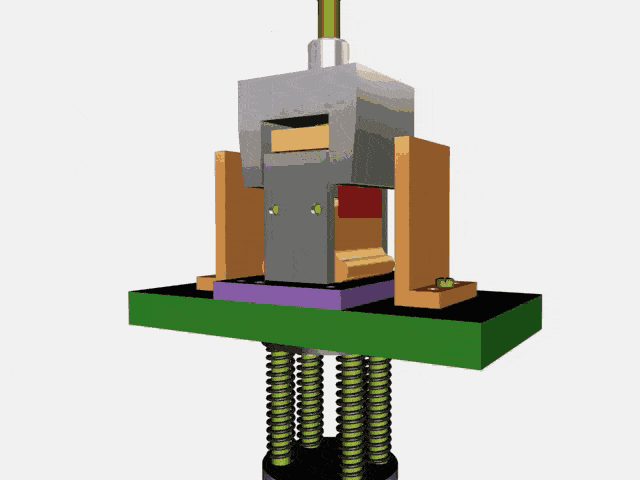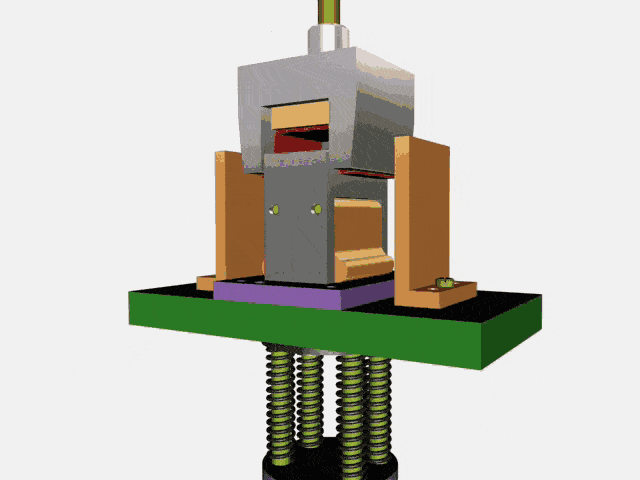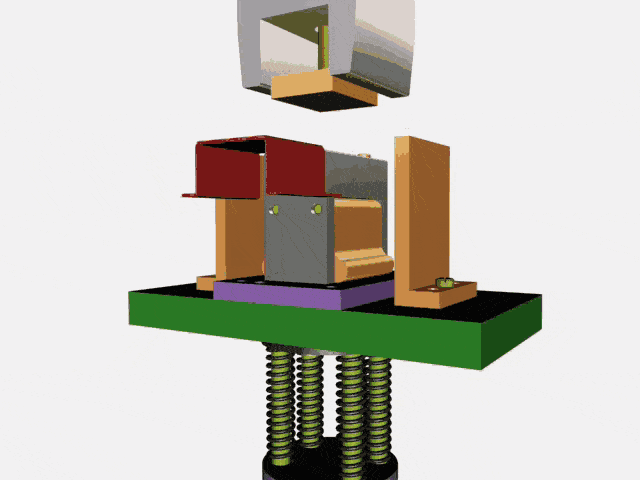
4. Estampagem e têmpera: O molde fecha para completar a conformação e os canais internos de água de resfriamento do molde removem rapidamente o calor. A taxa de resfriamento é ≥ 27°C/s e a pressão de retenção é mantida por 5 a 10 segundos para completar a transformação da fase martensítica.
5. Pós-tratamento: Após a desmoldagem, execute o corte e puncionamento a laser. Para produtos revestidos de alumínio-silício, não é necessário jateamento, enquanto a chapa nua precisa de jateamento para remover a camada de óxido.
3.2 Classificação das Principais Rotas de Processo
(1) Processo de Hot Stamping Direto
O material em folha é aquecido diretamente e moldado em uma única etapa. O processo é simples e eficiente, adequado para peças com formatos relativamente simples, como travessas de pára-choques e vigas de impacto de portas.
(2) Processo de Hot Stamping Indireto
Primeiro, complete cerca de 90% da pré-formação por meio de estampagem a frio, depois aquecimento e estampagem a quente e têmpera finais. Isso é adequado para peças com formatos complexos e grandes profundidades de estampagem (como o canal central), o que pode reduzir a deformação na etapa de estampagem a quente e reduzir o risco de trincas.
(3) Processo de estampagem a quente de resistência variável
Através da tecnologia de controle de temperatura da zona do molde, diferentes áreas da peça são temperadas em diferentes taxas de resfriamento para formar uma estrutura e propriedades gradientes. Uma aplicação típica é o pilar B: a parte superior é rapidamente resfriada para obter resistência martensítica à intrusão de 1500MPa, e a parte inferior é resfriada lentamente para obter estrutura de bainita de 800-1000MPa para absorção de energia, o que pode otimizar significativamente o desempenho de impacto lateral.
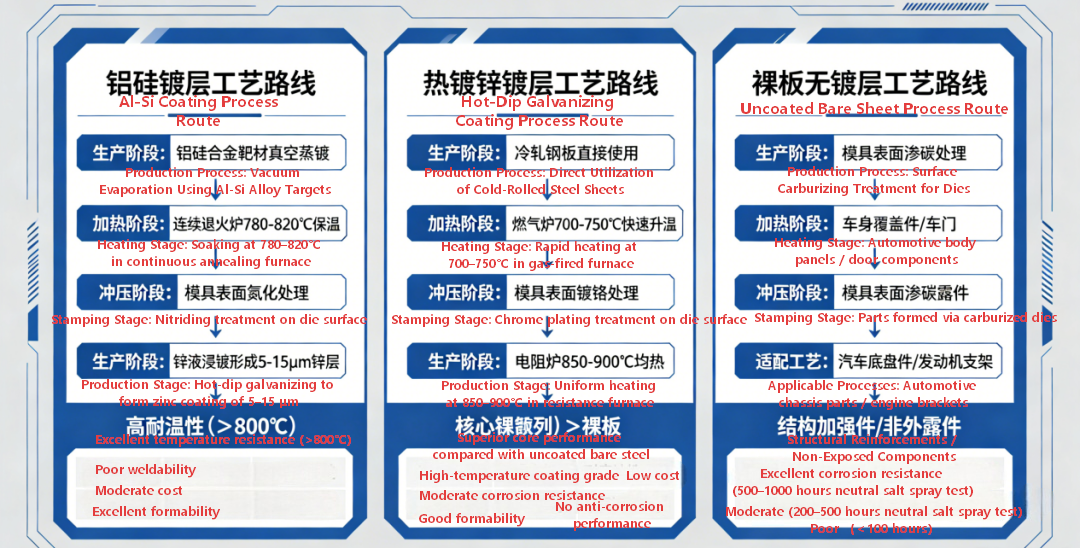
3.3 Sistema de Revestimento de Superfície
|
Tipo de revestimento |
Produto representativo |
Função principal |
Vantagens e desvantagens |
|
Revestimento Al-Si (Al-Si) |
Usibor-AS, B1500HS+AS |
Evita oxidação e descarbonetação em alta temperatura, sem jateamento |
Processo mais maduro; sem proteção catódica, propenso à corrosão onde o revestimento está danificado. A entrada de alumínio nas soldas durante a soldagem reduz a resistência da junta, exigindo a remoção do revestimento a laser. |
|
Revestimento galvanizado por imersão a quente (GI) |
Usibor-AS, B1500HS+AS |
Combine proteção contra altas temperaturas e desempenho anticorrosivo catódico |
Aplicável apenas para estampagem a quente indireta com risco de fragilização por metal líquido (LME). |
|
Aço descoberto não revestido (sem revestimento) |
Placa 22MnB5 não revestida |
Menor custo de material |
Formam-se incrustações de óxido após o aquecimento, sendo obrigatório o jateamento; má qualidade da superfície e alto risco de descarbonetação. |
四、Expansão de aplicações industriais e aplicações automotivas para veículos inteiros
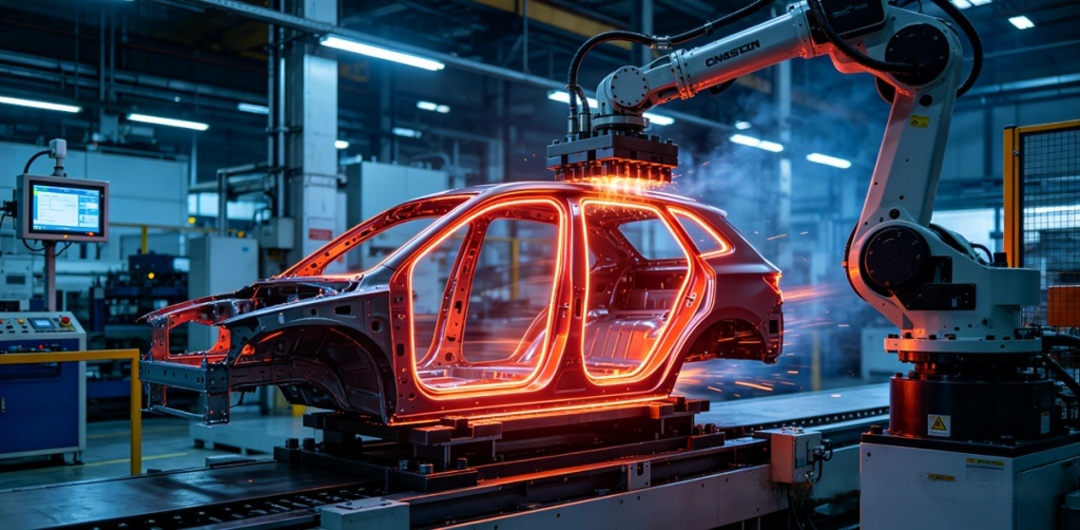
4.1 Áreas de aplicação típicas de aço para estampagem a quente em carrocerias de automóveis: O aço para estampagem a quente tornou-se um material padrão para carrocerias de segurança automotiva modernas. É utilizado principalmente na estrutura de "gaiola de segurança" do habitáculo. As áreas de aplicação típicas incluem:
1. Proteção contra colisão frontal: viga do pára-choque dianteiro, seção de reforço da viga longitudinal dianteira, placa de reforço do pilar A
2. Proteção contra colisão lateral: placa de reforço do pilar B, trilho do piso, viga do pára-choque da porta, viga lateral do teto
3. Proteção de resistência à pressão superior: viga transversal do teto dianteiro, viga transversal do teto traseiro, placa de reforço superior do pilar A
4. Estrutura inferior: Corredor central, viga transversal do assento, peça de reforço da carcaça inferior da bateria (para veículos de energia nova)
4.2 Status atual da aplicação na indústria
• A proporção de aplicação continua a aumentar: O uso de aço prensado a quente em veículos domésticos de combustível convencional representa aproximadamente 10% - 15% do peso do painel da carroceria. Para veículos de novas energias, devido à necessidade de proteção das baterias, a proporção aumentou para 20% - 30%. Alguns modelos topo de linha chegam a ultrapassar 35%.
• Os graus de resistência estão em constante atualização: Inicialmente, 1.500 MPa era o grau principal, passando gradualmente para 1.800 MPa e 2.000 MPa. Modelos como Xiaomi YU7 e Zeke já adotaram aço prensado a quente de grau 2.000 MPa como viga de impacto da porta.
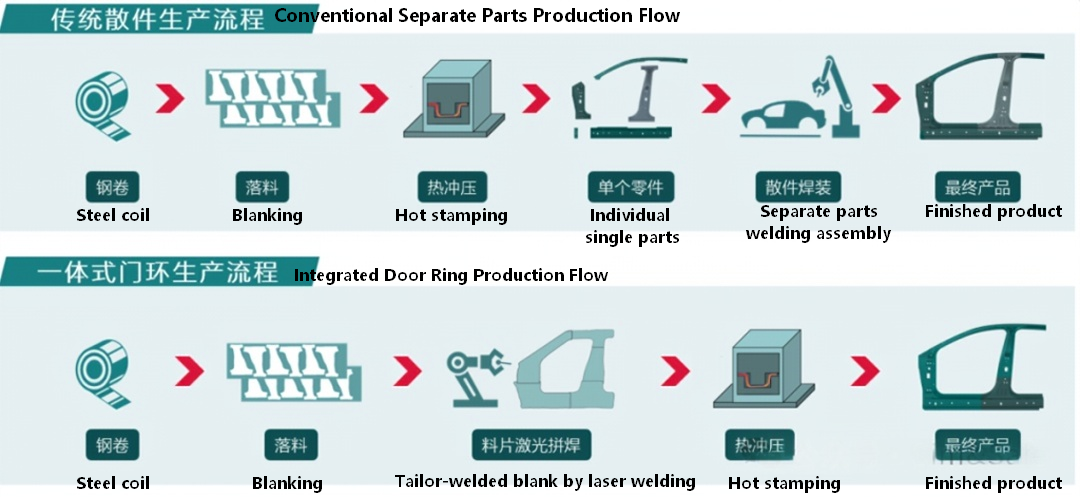
• Desenvolvimento de peças integradas em grande escala: desde peças individuais até "formação integrada de anel de porta" e "feixe de soleira geral" e outras peças prensadas a quente integradas em grande escala, reduzindo processos de soldagem e melhorando a integridade estrutural geral.
• Adoção generalizada de projeto de resistência variável: Componentes como pilares B e vigas longitudinais geralmente adotam projeto de resistência gradiente para alcançar um equilíbrio e otimização entre resistência à intrusão e absorção de energia.

4.3 Casos Típicos de Aplicação em Veículos
• Wuling Kaijie: O aço de alta resistência no corpo é responsável por 63%, e o aço de ultra-alta resistência formado termicamente é responsável por 10,1%. É aplicado em mais de 10 peças principais, como viga transversal frontal, placas de reforço de viga A/B e vigas de impacto de porta.
• SAIC Audi E5 Sportback: Utiliza aço termoformado de 1500MPa para construir uma carroceria de segurança em forma de gaiola, cobrindo as vigas de impacto, vigas longitudinais, vigas A/B/C e estrutura inferior. Durante uma colisão frontal a 64 km/h, a intrusão na cabine do condutor é significativamente reduzida.
• Xiaomi YU7: Utiliza aço termoformado super forte de 2200MPa, aplicado às vigas de impacto de quatro portas e aos tubos de expansão de calor embutidos nas vigas A/B. A capacidade de suporte da viga de impacto aumentou de 37% a 52% em comparação com o grau de 1500MPa.
五、Análise da expansão do aplicativo de simulação
5.1 Simulação do Processo de Estampagem Térmica
O processo de estampagem a quente é um problema típico de acoplamento multicampo "temperatura - microestrutura - tensão". O software de simulação convencional inclui LS-DYNA, AutoForm, Dynaform, PAM-STAMP, etc.
• Simulação de campo de temperatura: Preveja a distribuição de temperatura ao longo de todo o processo de aquecimento, transferência, estampagem e pressão de retenção do material em folha
• Simulação de transformação de fase: com base na curva CCT, preveja as taxas de transformação de fase e as proporções finais de martensita, bainita e ferrita sob diferentes taxas de resfriamento
• Simulação de conformabilidade: Preveja rachaduras, enrugamentos e risco de redução de espessura durante o processo de estampagem a quente
• Previsão de recuperação de deformação: Prever a quantidade de recuperação de deformação considerando o efeito de expansão da transformação de fase e expansão e contração térmica, orientando a compensação do formato da superfície do molde
5.2 Modelagem de Materiais em Simulação de Colisão
(1) Modelo Constitutivo do Material Base
Para aço estampado a quente em simulações de colisão, um modelo constitutivo elastoplástico é normalmente usado, considerando o efeito da taxa de deformação (modelo Cowper-Symonds) e inserindo a curva tensão-deformação real. Devido à fraca capacidade de endurecimento da martensita após a estampagem a quente, a curva tensão-deformação cede rapidamente e entra em estreitamento, com um alongamento de apenas 5% a 7%.
(2) Modelo de falha GISMO
GISSMO (Modelo de Dano Dependente do Estado de Tensão Incremental Generalizada) é o modelo de falha de dano dúctil mais amplamente utilizado nas atuais simulações de colisão automotiva e também é o cartão de falha padrão para classes de ponta, como CR1300_2000HS. O princípio central do modelo é:
• Descrever a deformação danificada sob diferentes estados de tensão com base na triaxialidade de tensão e nos parâmetros do ângulo de filão
• Usando um algoritmo incremental de acumulação de danos para considerar a influência das mudanças no caminho de carregamento na falha
• Introdução de fatores de evolução de danos para simular a degradação da rigidez durante a propagação de fissuras
A diferença entre os parâmetros de deformação de falha de 7% e 10%:
• 7% GISSMO: Correspondendo ao critério de fratura sob condições de triaxialidade de alta tensão (dominada por tensão), a deformação de ruptura é menor e é mais conservadora
• 10% GISSMO: Correspondendo ao critério de fratura sob condições de triaxialidade de baixa tensão (dominadas por cisalhamento), a deformação de ruptura é maior
• Em simulações reais, os dois parâmetros são continuamente transferidos através da função de triaxialidade de tensão para cobrir totalmente os modos de falha, como tensão, cisalhamento e tensão-cisalhamento combinado
(3) Modelagem de região HAZ
A zona afetada pelo calor de soldagem (ZTA) é o elo mais fraco na falha de estruturas de aço estampadas a quente. Devido ao efeito do ciclo térmico de soldagem, a martensita na região HAZ sofre revenimento e amolecimento, com dureza diminuindo de 15% a 30%, e o risco de fratura é significativamente maior que o material de base. A simulação precisa requer:
• Estabelecer um modelo de partição de zona de solda para distinguir entre núcleo de solda, zona de granulação grossa, zona de granulação fina e zona de revenido
• Atribuir diferentes cartões de materiais de resistência a cada zona (como B1500HS_HAZ)
• Correspondência dos parâmetros de falha correspondentes para garantir que o local da falha seja consistente com o teste
• Experiência em engenharia: Na simulação de pontos de solda B1500HS, a falha ocorre na ZTA e não no núcleo da solda na maioria dos casos
六、Problemas comuns de falhas e soluções na produção e uso
6.1 Descrição de Problemas de Fadiga de Material:
As peças estampadas a quente estão sujeitas a cargas alternadas (como solavancos e vibrações) durante a operação do veículo. As fissuras por fadiga emergem em áreas de concentração de tensão e expandem-se gradualmente, eventualmente levando à fratura. Embora o aço martensítico estampado a quente tenha alta resistência estática, sua relação resistência à fadiga / resistência à tração (cerca de 0,35 - 0,4) é menor do que a do aço comum de baixo carbono e é mais sensível à concentração de tensão.
Causas:
1. Fatores de projeto: mudanças repentinas na seção transversal, cantos vivos, pequenos furos, etc., causando concentração de tensão
2. Fatores de processo: a rugosidade da superfície cortada a laser é grande e há muitas rebarbas, que se tornam fonte de trincas por fadiga
3. Fatores de soldagem: a tensão de tração residual ao redor do ponto de solda e o amolecimento da HAZ reduzem conjuntamente o desempenho de fadiga
4. Fatores de microestrutura: a estrutura martensítica completa tem baixa plasticidade e a taxa de propagação de trincas por fadiga é mais rápida
Soluções:
1. Otimização estrutural: aumentar o raio dos filetes de transição, evitar mudanças repentinas na seção transversal e reduzir o coeficiente de concentração de tensões; coloque os orifícios de abertura longe das áreas de alto estresse
2. Melhoria do processo: otimizar os parâmetros de corte a laser para melhorar a suavidade da superfície; realizar lixamento e rebarbação nas bordas principais
3. Reforço da superfície: use shot peening para introduzir tensão de compressão residual na superfície, o que pode aumentar a resistência à fadiga em 20% - 30%
4. Otimização da soldagem: controle a entrada de calor da soldagem, reduza a largura da zona de amolecimento HAZ; execute o revenido local após a soldagem para eliminar a tensão residual
5. Seleção de material: para peças com altos requisitos de fadiga, graus de alta tenacidade, como Ductibor 1000, podem ser selecionados ou um projeto de resistência variável pode ser adotado; as classes nacionais podem priorizar o uso de produtos microligados de vanádio-titânio, que apresentam melhor desempenho à fadiga após o refinamento do grão
6.2 Descrição de Problemas de Falha por Corrosão de Material:
Quando o aço estampado a quente é exposto a ambientes corrosivos, como umidade e névoa salina, ocorrem reações químicas ou eletroquímicas, resultando em declínio no desempenho da camada superficial do material, redução na área da seção transversal e, em casos graves, falha na perfuração. Produtos com revestimentos de alumínio-silício sofrem taxas aceleradas de corrosão no substrato quando o revestimento é danificado devido à ausência de proteção catódica.
Causas:
1. O revestimento de alumínio-silício fornece apenas uma barreira de proteção. As áreas danificadas não podem fornecer proteção catódica como a camada galvanizada, e a corrosão se espalhará para o interior do substrato.
2. A seção cortada a laser não possui proteção de revestimento, tornando-a uma área altamente propensa à corrosão.
3. Os componentes na parte inferior do veículo ficam em contato prolongado com lama, neve e sal e apresentam condições corrosivas severas.
4. As cavidades internas das peças possuem cobertura eletrodeposição incompleta, tornando-as propensas à corrosão da cavidade.
Soluções:
1. Atualizar sistema de revestimento: Em ambientes altamente corrosivos, priorize o uso de aço galvanizado para estampagem a quente ou adote um esquema de revestimento composto de alumínio-silício + zinco.
2. Proteção da seção: Após o corte a laser, aplique cola ou primer rico em zinco na seção para tratamento de vedação.
3. Otimização estrutural: Projetar furos de drenagem para evitar acúmulo de água nas cavidades internas das peças; reduza as estruturas de lacunas para evitar o acúmulo de líquido.
4. Otimização do processo de revestimento: Melhore a uniformidade do filme de tinta eletroforética para garantir que a espessura do filme da cavidade interna atenda ao padrão; adicione revestimento anti-rachadura de PVC às peças principais.
5. Controle de processo: Garantir a integridade do revestimento de alumínio-silício para evitar o descascamento do revestimento durante o processo de estampagem; tome proteção antiferrugem de óleo durante o transporte e armazenamento.
6.3 Falha de Deformação Plástica do Material
Descrição do problema:
Quando submetidas a colisões ou cargas extremas, as peças estampadas a quente sofrem deformação plástica além das expectativas do projeto, resultando em instabilidade estrutural e intrusão excessiva no habitáculo, afetando assim o desempenho de segurança.
Causas:
1. Resistência insuficiente do material: Taxa de resfriamento insuficiente durante a têmpera, formando fases moles de bainita ou ferrita, fazendo com que a resistência ao escoamento real seja inferior ao valor de projeto.
2. Projeto inadequado da seção: Momento de inércia insuficiente da seção, causando instabilidade de flambagem sob compressão.
3. Falha na soldagem: Fratura prematura dos pontos de solda causando interrupção do caminho de transmissão da força estrutural e aumento repentino da carga local.
4. Defeitos de processo: As peças apresentam pontos fracos e dureza irregular, com as áreas fracas sofrendo primeiro deformação plástica.
Soluções:
1. Controle do processo: Garantir que os canais de água de resfriamento dos moldes estejam desobstruídos, com taxa de resfriamento ≥ 27℃/s; Inspecione regularmente a distribuição de dureza das peças para eliminar pontos fracos.
2. Reforço estrutural: Otimize o formato da seção, adicione nervuras para aumentar a capacidade anti-flambagem; Use seções fechadas em vez de seções abertas.
3. Atualização de material: Quando a carga exceder 1500MPa, atualize para aço de estampagem a quente de grau 1800MPa ou 2000MPa.
4. Inspeção de qualidade: Adicione inspeção de dureza na linha de produção para garantir a transformação completa da martensita; Use digitalização tridimensional para monitorar tolerâncias de tamanho e posição de forma.
6.4 Rachaduras e Falha de Materiais
Descrição do problema:
Durante o processo de produção ou serviço de estampagem, as peças apresentam trincas macroscópicas, resultando em falha estrutural direta. De acordo com o estágio de ocorrência, pode ser dividida em duas categorias: fissuras de estampagem e fissuras de serviço.
Causas e soluções para quebra de estampagem:
1. Rachaduras durante o processo de estampagem a quente: O longo tempo de transferência do material em folha e a baixa temperatura levam à diminuição da plasticidade, resultando em rachaduras no desenho; Solução: Otimizar o ciclo manual mecânico, controlar o tempo desde a descarga até o fechamento do molde ≤ 5 segundos e garantir a temperatura inicial de estampagem ≥ 750 ℃
2. Fissuração por flexão a frio: Plasticidade insuficiente da estrutura da martensita devido ao raio de curvatura muito pequeno durante o processo de flexão subsequente leva a rachaduras no lado externo; Solução: Aumentar o raio de curvatura interno (≥ 3t) ou aquecer e temperar localmente a área de curvatura para aumentar a tenacidade
3. Corte de borda e fissuras por punção: Micro fissuras são propensas a ocorrer na seção de estampagem de aço de ultra-alta resistência e são posteriormente expandidas sob força; Solução: Use corte a laser em vez de estampagem ou otimize a folga de estampagem para reduzir o tipo de fissura em serviço do núcleo: A fissuração retardada induzida por hidrogênio é o modo de falha mais representativo para aço estampado a quente de alta resistência acima de 1500 MPa:
• Descrição do problema: A peça subitamente sofre fratura frágil sob carga estática abaixo do limite de escoamento após um período de tempo, sem deformação plástica óbvia, com rapidez e ocultação
• Mecanismo de ocorrência: Os átomos de hidrogênio infiltram-se no aço durante a fundição, lavagem ácida, galvanoplastia, soldagem, etc., acumulam-se em pontos de concentração de tensão, reduzindo a resistência de ligação nos limites dos grãos e, por fim, causando trincas intergranulares. O revestimento de alumínio-silício impedirá o escape de hidrogênio, exacerbando o risco de fragilização por hidrogênio
• Áreas de alto risco: aresta de corte a laser, ao redor de pontos de soldagem e áreas com grande deformação de estampagem
• Solução:
uma. Aspecto material: Otimize o design dos componentes adicionando elementos de microliga como Nb, V e Ti para refinar a estrutura do grão e aumentar a resistência à fragilização por hidrogênio; para cenários de alto risco, selecione diretamente graus especiais de fragilização anti-hidrogênio, como 2000IH da Ma Steel
b. Aspecto do processo: Realizar recozimento por desidrogenação em baixa temperatura (mantendo 170-200°C por 2-4 horas) após estampagem a quente; Controle a qualidade do corte a laser para reduzir microfissuras nas bordas
c. Controle ambiental: Evite a condensação de mofo para evitar a formação de água condensada e evitar que átomos de hidrogênio penetrem na água; Mantenha um ambiente de produção seco
d. Projeto estrutural: Reduza o coeficiente de concentração de tensão e evite áreas onde alta tensão e alto teor de hidrogênio se sobrepõem
6.5 Problemas de flexão e precisão dimensional
Descrição do problema:
Após a desmoldagem das peças estampadas a quente, elas sofrem recuperação de forma, resultando em desvios dimensionais e afetando a precisão da montagem. Embora a recuperação na estampagem a quente seja muito menor do que na estampagem a frio, ela ainda não pode ser ignorada em peças grandes e peças de resistência variável.
Causas:
1. O resfriamento desigual leva à distribuição desigual da tensão residual nas peças.
2. Diferentes regiões de peças de resistência variável têm estruturas diferentes, e a diferença na expansão da transformação de fase causa tensão adicional.
3. Distribuição inconsistente de temperatura no molde, com taxas de resfriamento locais inconsistentes.
4. Tempo de retenção insuficiente, com a transformação de fase não concluída antes da desmoldagem.
Soluções:
1. Compensação do molde: Preveja a quantidade de rebote por meio da simulação de estampagem a quente e execute a compensação reversa na superfície do molde.
2. Otimização do processo: Estender adequadamente o tempo de espera (≥8s) para garantir a transformação martensítica completa; otimizar o layout dos canais de água de resfriamento para garantir um resfriamento uniforme.
3. Controle de parâmetros: Estabilize os parâmetros do processo, como temperatura de aquecimento da folha, temperatura do molde e força de fixação para reduzir flutuações entre lotes.
4. Controle de temperatura da zona: Projete razoavelmente a largura das zonas de transição para peças de resistência variável para evitar recuperação irregular causada por mudanças repentinas no desempenho.
七、 Resumo e tendências futuras
A tecnologia do aço estampado a quente evoluiu nos últimos 50 anos, formando um espectro completo de resistência que varia de 500MPa a acima de 2.200MPa. Ele avançou continuamente de uma força uniforme para um desempenho gradiente e em direção a uma direção mais integrada e em grande escala. As empresas siderúrgicas nacionais alcançaram um avanço, passando de recuperar o atraso para estar no mesmo nível e até mesmo liderar em alguns campos. Nos subsetores de resistência ultra-alta de nível 2.000 MPa, fragilização anti-hidrogênio e alta tenacidade, eles formaram suas próprias tecnologias principais.
Impulsionados pelas forças duplas da eletrificação automotiva e da atualização dos padrões de segurança, a proporção de aplicação e o nível de resistência do aço estampado a quente continuarão a aumentar. Ao mesmo tempo, é necessário reconhecer que quanto maior a resistência do aço estampado a quente, mais sensível ele é à fragilização por hidrogênio, mais difícil é a soldagem e mais estreita é a janela de formação. Isso impõe requisitos mais elevados para pesquisa e desenvolvimento de materiais, controle de processos e precisão de simulação. No futuro, a indústria otimizará continuamente em direção ao objetivo de "maior resistência + melhor tenacidade + melhor soldabilidade + menor risco de fragilização por hidrogênio", promovendo o desenvolvimento da tecnologia de aço estampado a quente a um nível superior.
1°.


