


一、Visão geral do material e posicionamento do conceito
1.1 Definição e Classificação Principal (Série QStE e Série HC/LA)
As classes das séries QStE e HC/LA são os aços de baixa liga e alta resistência (Aço LAHS) mais amplamente utilizados para redução de peso automotivo atual.
Sua maior diferença em relação aos "aços estruturais de liga de qualidade" mencionados anteriormente, como 40Cr e 16MnCr5, reside em: essas chapas de aço alcançam alta resistência principalmente por meio de microligas (Nb, Ti, V) e Processamento Termomecânico Controlado (TMCP), em vez de tratamento térmico pós-final.
Conseqüentemente, eles oferecem inerentemente excelente conformabilidade a frio, tornando-os altamente adequados para a fabricação de componentes estruturais de carrocerias complexos por meio de estampagem, perfilagem e outros processos.
Essas duas famílias de aços são coletivamente denominadas Aços de Alta Resistência e Baixa Liga (HSLA) para conformação a frio. Eles representam o material de base leve dominante na indústria automotiva global, respondendo por 40% a 60% do consumo de aço em BIWs (Body-in-White).
Sua rota técnica principal consiste em design de baixo carbono + microliga (Nb/Ti/V) + TMCP. A alta resistência mecânica é obtida pelo refinamento do grão e pelo fortalecimento da precipitação. Os materiais atendem ao desempenho desejado conforme produzidos e podem ser estampados diretamente sem tratamento térmico subsequente, atingindo um equilíbrio ideal entre resistência, conformabilidade e custo.
|
Série |
Formulário de Produto |
Espessura de Fornecimento Principal |
Principais vantagens |
Posicionamento de aplicação de veículo |
|
Série QStE |
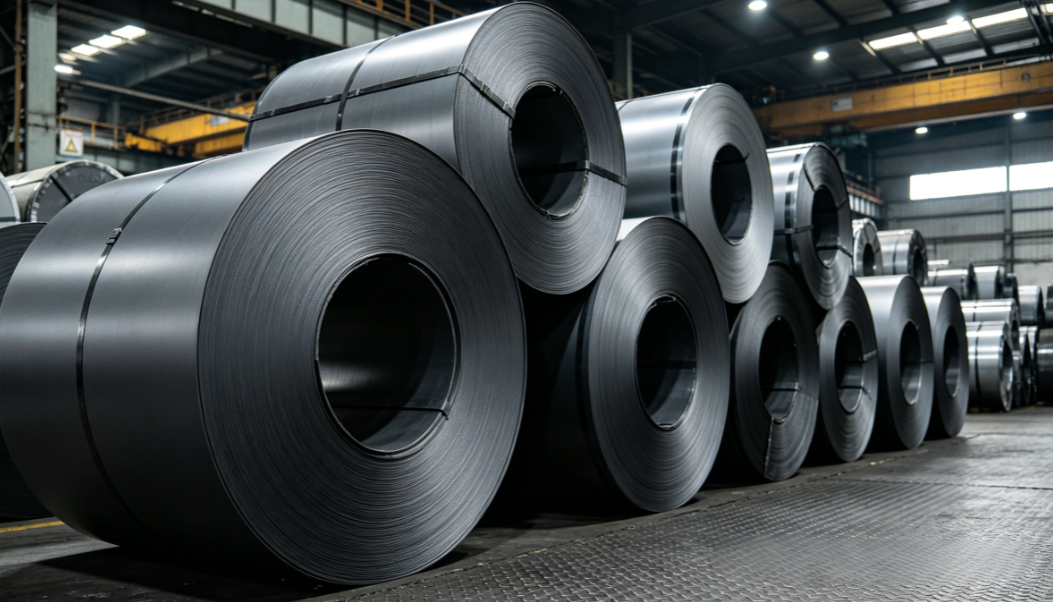
Folha em conserva laminada a quente |
2,0-8,0 mm (Limite superior 1,5-12 mm) |
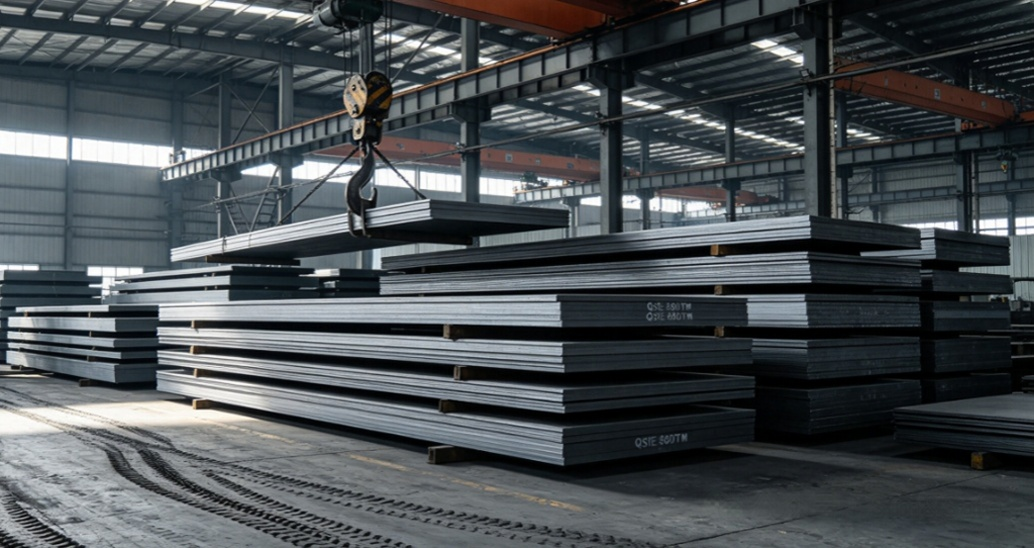
Alta resistência, excelente desempenho de espessura (direção Z), soldabilidade superior para chapas de espessura pesada |
"Esqueleto" automotivo: chassis, quadro e estruturas de suporte |
|
Série HC/LA |
Folha recozida laminada a frio |
0,6-2,0 mm (Limite superior 0,5-2,5 mm) |
Qualidade de superfície premium, alta precisão dimensional, excelente estampabilidade profunda |
“Pele” automotiva: carroceria em branco, painéis internos e externos, reforços |
|
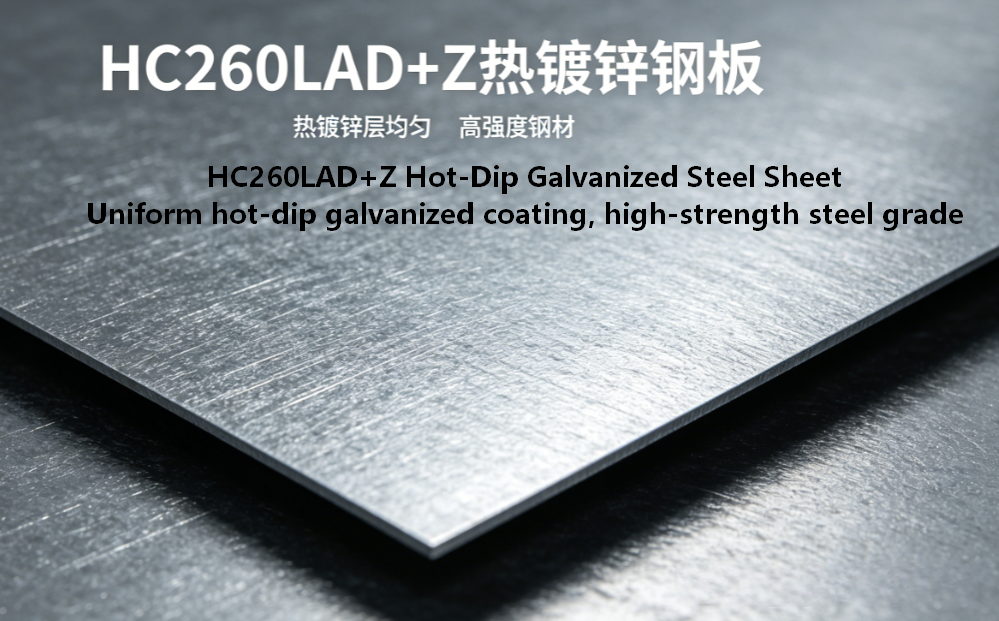
Série HC/LAD+Z |
Chapa laminada a frio galvanizada a quente |
0,6-2,0 mm |
Desempenho anticorrosivo do ânodo sacrificial, excelente adesão do revestimento |
Componente de proteção contra corrosão: cavidades da carroceria, painéis de piso, partes externas expostas |
1.2 Regras de nomenclatura de números de materiais
• Série QStE (Padrão: EN 10149-2, Q/BQB 310, GB/T 20887.1)
• Q: Aço conformado a frio; St: Aço estrutural; E: Laminado a quente
• Números: Limite de escoamento mínimo (MPa)
• TM: Processo de laminação mecânica a quente (TMCP)
• Série HC/LA (Padrão: EN 10268, Q/BQB 410, GB/T 20887.2)
• HC: laminado a frio; LA: Baixa liga de alta resistência
• Números: Limite de escoamento mínimo (MPa)
• D: Classe de estampagem profunda; +Z: Galvanização a quente (GI); +ZF: Revestimento de liga de zinco-ferro (GA)
1.3 A diferença essencial dos aços estruturais de liga tradicional
Este é um ponto que muitos engenheiros tendem a confundir. A principal diferença está no mecanismo de reforço:
|
Item de comparação |
Série QStE/HC-LA |
Aços estruturais de liga de qualidade, como 40Cr / 16MnCr5 |
|
Mecanismo de Fortalecimento |
Fortalecimento de refinamento de grãos + fortalecimento de precipitação (processo TMCP) |
Fortalecimento de solução sólida + fortalecimento de transformação de fase (têmpera e revenido) |
|
Tratamento térmico pós-produção |
Não obrigatório |
Têmpera e revenimento obrigatórios / têmpera de cementação |
|
Conteúdo de carbono |
≤0,12% (carbono ultrabaixo) |
0,15–0,45% (carbono médio) |
|
Formabilidade a frio |
Excelente (alongamento ≥15%) |
Fraco (é necessária conformação a quente) |
|
Soldabilidade |
Excelente (soldagem por ponto direta disponível) |
Moderado/inferior (propenso a rachaduras) |
|
Soldabilidade |
Baixo |
Alto (incluindo despesas de tratamento térmico) |
二、Análise aprofundada dos principais indicadores de desempenho
2.1 Composição Química e Microestrutura
Composição Típica de Fusão (% em peso)
|
Elemento |
Faixa de controle |
Função principal |
|
C |
≤0.12 |
Garante soldabilidade e conformabilidade; conteúdo excessivo reduz drasticamente a resistência |
|
Mn |
0.8-1.8 |
Reforço de solução sólida, melhora a resistência e a temperabilidade |
|
Si |
≤0.5 |
Desoxidante; pequenas adições aumentam a força |
|
N.º |
≤0.09 |
Refina grãos, fortalece através da precipitação de precipitados NbC de tamanho nanométrico |
|
Ti |
≤0.15 |
Liga o nitrogênio livre, refina os grãos e fortalece através da precipitação de TiC |
|
Al |
≥0.01 |
Desoxida e refina grãos de austenita |
|
P |
≤0.03 |
Impureza prejudicial, deteriora a resistência a baixas temperaturas |
Microestrutura
• Série QStE: Ferrita + 5%-15% Perlita, grau de alta resistência (≥500 MPa) com uma pequena quantidade de Bainita, tamanho de grão 5-10 μm
• Série HC/LA: Ferrita + ≤5% Perlita, grau de alta resistência com uma quantidade muito pequena de Bainita, tamanho de grão 3-8 μm
• Sem estrutura martensítica, possuindo excelente conformabilidade a frio e tenacidade a baixas temperaturas
2.2 Propriedades Físicas Gerais
• Densidade: 7.850 kg/m³
• Módulo elástico E: 210 GPa
• Razão de Poisson ν: 0,3
• Coeficiente de expansão linear: 11,5×10⁻⁶ /℃ (20-100℃)
• Condutividade térmica: 50 W/(m・K)
• Ponto de fusão: 1520-1530°C
• Temperatura operacional de longo prazo: ≤200°C
• Temperatura de distorção por calor: aproximadamente 500-600°C
2.3 Tabela completa de parâmetros de propriedades mecânicas (incluindo relação rendimento/resistência)
Nota: Todas as propriedades são resultados de testes de tração longitudinal à temperatura ambiente, A80 é o alongamento em um comprimento de referência de 80 mm
|
Classe de aço |
Resistência ao escoamento Re (MPa) |
Resistência à tração Rm (MPa) |
Alongamento A80 (%) |
Relação rendimento/tração Re/Rm |
Expoente de endurecimento por trabalho n |
Taxa de deformação plástica r |
Taxa de expansão do furo HER (%) |
|
QStE340TM |
≥340 |
410-540 |
≥24 |
0.63-0.70 |
0.18-0.21 |
0.8-1.1 |
70-90 |
|
QStE380TM |
≥380 |
440-580 |
≥22 |
0.66-0.72 |
0.17-0.20 |
0.8-1.1 |
65-85 |
|
QStE420TM |
≥420 |
480-620 |
≥21 |
0.68-0.75 |
0.16-0.19 |
0.8-1.2 |
60-80 |
|
QStE460TM |
≥460 |
550-720 |
≥19 |
0.68-0.75 |
0.15-0.18 |
0.9-1.3 |
55-75 |
|
QStE500TM |
≥500 |
600-780 |
≥17 |
0.64-0.70 |
0.14-0.17 |
0.9-1.3 |
50-70 |
|
QStE550TM |
≥550 |
640-820 |
≥15 |
0.67-0.73 |
0.13-0.16 |
0.9-1.3 |
45-65 |
|
HC260LA |
260-330 |
350-430 |
≥31 |
0.60-0.67 |
0.20-0.24 |
1.4-2.0 |
90-120 |
|
HC300LA |
300-380 |
380-480 |
≥26 |
0.63-0.70 |
0.19-0.22 |
1.3-1.8 |
85-110 |
|
HC340LA |
340-420 |
410-510 |
≥23 |
0.67-0.74 |
0.18-0.22 |
1.2-1.8 |
80-100 |
|
HC380LA |
380-480 |
450-580 |
≥21 |
0.69-0.76 |
0.17-0.20 |
1.1-1.6 |
75-95 |
|
HC420LA |
420-520 |
480-620 |
≥19 |
0.70-0.77 |
0.16-0.19 |
1.0-1.5 |
70-90 |
|
HC500LA |
500-630 |
550-720 |
≥16 |
0.70-0.78 |
0.12-0.15 |
0.8-1.2 |
60-80 |
Interpretação dos principais indicadores de desempenho (obrigatório para engenheiros)
1. Relação rendimento/resistência (Re/Rm):
○ Significado: Reflete a reserva plástica e a capacidade de resistência à sobrecarga do material
○ Regra: Quanto maior a resistência, maior a relação rendimento/resistência; para a mesma resistência, a série HC é ligeiramente inferior à série QStE
○ Aplicação: Relação rendimento/resistência < 0,7 → Boa conformabilidade e forte resistência à torção; Relação rendimento/resistência > 0,75 → Maior recuperação, maior dificuldade de conformação
2. Índice de endurecimento (valor n):
○ Significado: Reflete a capacidade de endurecimento por deformação do material; quanto maior o valor n, mais uniforme será a deformação
○ Típico: O valor n do HC260LA é o mais alto (0,22), adequado para peças complexas de repuxo profundo; o valor n de QStE550TM é o mais baixo (0,14), adequado para laminação simples
3. Coeficiente de Anisotropia de Espessura (valor r):
○ Significado: Reflete a resistência à deformação do material na direção da espessura; quanto maior o valor de r, menos propenso a fissuras por afinamento
○ Típico: O valor r da série HC (1,2-2,0) é significativamente maior que o da série QStE (0,8-1,3)
4. Taxa de Expansão (ELA):
○ Significado: Reflete a capacidade de formação de arestas do material, determinando diretamente o sucesso ou fracasso dos processos de flexão e expansão
○ Regra: Quanto maior a resistência, menor a taxa de expansão; para a mesma resistência, a série HC é superior à série QStE
2.4 Meio Ambiente e Propriedades Químicas
• Resistência à corrosão:
○ Placa nua: A taxa de corrosão atmosférica é de aproximadamente 0,1 - 0,2 mm por ano. Deve ser revestido para proteção.
○ Chapa galvanizada por imersão a quente (LAD + Z): A espessura da camada de zinco é de 80 - 120 g/m², o que aumenta a resistência à corrosão em 5 - 8 vezes.
• Resistência às intempéries:
○ Após o revestimento, pode atender aos requisitos para uso em veículos por mais de 10 anos.
○ Resistência a solventes: Boa. Ele pode suportar meios automotivos comuns, como gasolina, óleo de motor e anticongelante.
三、Processo completo de fabricação e processamento
3.1 Processos Básicos de Produção
1. Série QStE (laminação a quente e lavagem ácida):
○ Fabricação de aço do conversor + refino LF/RH → Lingotamento Contínuo de Tiras Finas → Laminação Mecânica a Quente TMCP (Temperatura de Laminação Final 850-900°C, Temperatura da Bobina 500-650°C) → Lavagem com Ácido Clorídrico → Produto Acabado
○ Pontos-chave: Obtenha grãos finos de ferrita e precipitados dispersos por meio de laminação e resfriamento controlados
2. Série HC/LA (laminação a frio e recozimento):
○ Placa lavada com ácido quente → Laminação a frio (taxa de redução de 60-80%) → Recozimento contínuo (780-850°C por 30-120 segundos) → Endireitamento → Produto acabado
○ Pontos-chave: Controle o tamanho do grão de recristalização durante o recozimento contínuo para garantir a conformabilidade
3. Galvanização por imersão a quente (LAD + Z):
○ Após o recozimento contínuo, entre diretamente no recipiente de zinco para galvanização por imersão a quente para formar um revestimento de zinco puro, fornecendo proteção ao ânodo sacrificial
3.2 Pontos Chave de Junção de Processos
Soldagem por pontos (mais comumente usada na indústria automotiva)
• Faixa de parâmetros: Corrente 8-15 kA, Pressão 2-5 kN, Tempo 0,2-0,5 s
• Precauções:
○ A zona afetada pelo calor (ZTA) pode apresentar um leve amolecimento (a resistência diminui em 5-10%), com uma largura de zona de amolecimento de aproximadamente 1-2 mm, o que é um fenômeno normal
○ A soldagem a ponto de placas galvanizadas requer um aumento apropriado de corrente e pressão para evitar respingos na camada de zinco
○ Recomenda-se o uso de máquinas de solda a ponto com inversor de média frequência
Soldagem a laser
• Vantagens: Velocidade de soldagem rápida, pequena zona afetada pelo calor e pequena deformação
• Aplicável: Painéis de montagem de carroceria, estruturas de anel de porta
• Precauções: A folga de montagem deve ser ≤ 0,1 mm e é necessária proteção contra gás argônio
Soldagem MIG/MAG
• Aplicável: Vigas de chassi, estruturas, etc., para soldagem de chapas grossas
• Arame de solda: ER50-6
• Precauções: Controle a entrada de calor de soldagem para evitar a formação de grãos grossos
3.3 Pontos-chave dos processos de prensagem e conformação
1. Controle Springback:
○ O retorno elástico em aço de alta resistência é o maior problema. O retorno elástico do QStE500TM/QStE550TM é 2 a 3 vezes maior que o do aço comum de baixo carbono
○ Solução: Compensação reversa da superfície do molde, aumento da força de fixação, otimização do projeto de nervuras elásticas
2. Prevenção de fissuras nas bordas:
○ Motivo: Após o corte, a aresta gera endurecimento e microfissuras, causando trincas durante a expansão/flangeamento do furo
○ Solução: A folga de corte deve ser controlada em 10-15% da espessura da placa, usar corte de borda arredondada e aumentar o raio do flange
3. Controle de rugas:
○ Motivo: Força de fixação insuficiente ou fluxo irregular de material
○ Solução: Aumentar a força de fixação, otimizar o layout das nervuras elásticas
四、 Aplicações práticas para veículos completos industriais e automotivos
4.1 Série QStE (Folha laminada a quente lavada com ácido) - Componentes principais do chassi e do veículo comercial
|
Nota |
Cenários típicos de aplicação |
Pontos-chave do design |
|
QStE340TM |
Piso de carga do caminhão, suportes de carenagem, travessas do chassi auxiliar do veículo de passageiros |
Desenho raso, formação de flexão simples |
|
QStE380TM |
Vigas longitudinais para caminhões leves, vigas anticolisão de portas internas, suportes para máquinas de construção |
Conformação a frio de média complexidade |
|
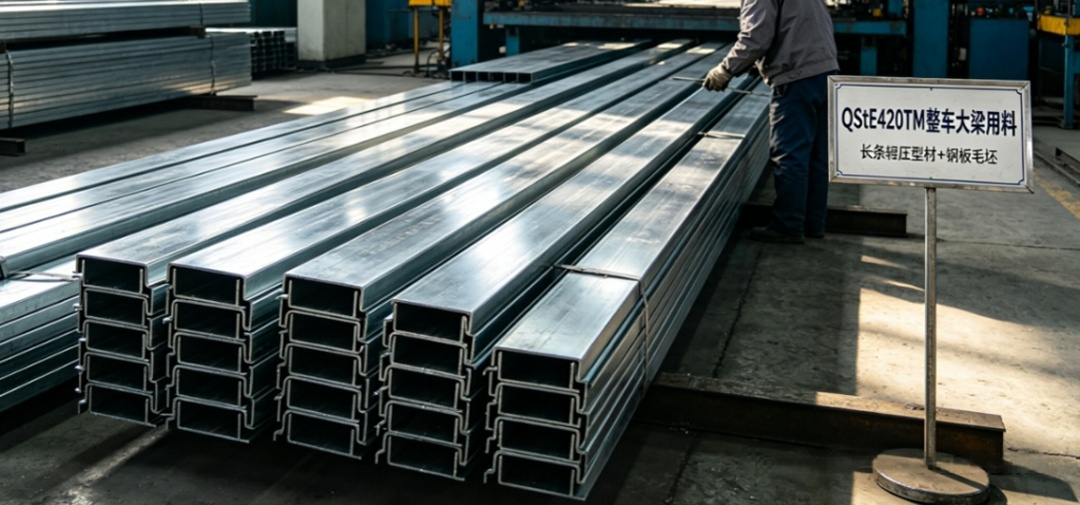
QStE420TM |
Vigas longitudinais de chassis de caminhões pesados, travessas de chassis de máquinas de construção, estruturas de esteiras de escavadeiras |
Exigência de alta resistência à torção, estrutura soldada |
|
QStE460TM |
Chassi principal de caminhões pesados (trilhos principais do trator), vigas longitudinais dianteiras de veículos de passageiros |
Alta capacidade de carga, construção soldada de alto calibre |
|
QStE500TM |
Novas estruturas de carcaça inferior de baterias de veículos de energia, esqueletos de veículos especiais |
Design leve com alta rigidez |
|
QStE550TM |
Lanças de guindaste, estruturas de braços de plataformas de trabalho aéreo, perfis laminados de ultra-alta resistência |
Formação a frio extremo com retorno elástico severo |
4.2 Série HC/LA (Chapas de Aço Laminadas a Frio) - Componente Principal da Carroceria em Branco
|
Nota |
Cenários típicos de aplicação |
Pontos-chave do design |
|
HC260LA |
Painéis externos das portas, pára-lamas, painéis internos da porta traseira |
Geometria complexa de desenho profundo |
|
HC300LA |
Painéis internos do capô, anéis de reforço do teto solar, componentes estruturais do assento |
Desenho superficial com requisitos rigorosos de qualidade de superfície |
|
HC340LA/B340LA |
Peças estruturais King of BIW: Painéis internos dos pilares A/B, reforços de soleira, vigas anticolisão de porta, trilhos deslizantes de assento |
Desempenho abrangente e equilibrado, o grau mais amplamente aplicado |
|
HC380LA |
Reforços nas dobradiças das portas, suportes das travessas do painel de instrumentos, suportes para torres de suspensão |
Requisitos locais de alta carga |
|
HC420LA |
Painéis internos e externos do pilar B, vigas longitudinais do telhado, componentes estruturais do anel da porta |
Alto desempenho de absorção de energia em colisões |
|
HC500LA |
Molduras de pára-choques, barras anticolisão de portas, vigas de soleira |
Resistência ultra-alta com requisitos rigorosos de resistência a colisões |
4.3 Série HC/LAD+Z (Chapa Galvanizada por Imersão a Quente) - Especializada para Prevenção de Corrosão
|
Nota |
Cenários típicos de aplicação |
|
HC260LAD+Z |
Painéis internos das portas do sedã, tampas do tanque de combustível, painéis internos da tampa do porta-malas |
|
HC300LAD+Z |
Painéis internos do capô, reforços internos para estruturas laterais da carroceria |
|
HC340LAD+Z |
Painéis internos da soleira da carroceria, travessas do piso, carcaças superiores do conjunto de baterias |
4.4 Últimas tendências de aplicativos
• Veículos de Nova Energia: A parte inferior da bateria utiliza extensivamente QStE500TM/QStE550TM, o que pode reduzir o peso em 15-25% em comparação com o aço tradicional de baixo carbono.
• Corpo Integrado: A estrutura do anel da porta adota soldagem por pontos a laser HC420LA/HC500LA, reduzindo o número de peças em mais de 30%.
• Ultra-Alta Resistência: QStE600TM e HC600LA iniciaram aplicações em pequena escala, aumentando ainda mais o efeito de leveza.
五、 Aplicativo de simulação CAE
5.1 Seleção de Modelo de Material (LS-DYNA)
|
Tipo de simulação |
Modelo Constitutivo Recomendado |
Palavra-chave |
Cenários Aplicáveis |
|
Segurança contra acidentes |
Modelo elastoplástico dependente da taxa de deformação |
*MAT_24 (Plasticidade Linear por Partes) |
Simulações gerais de acidentes com alta eficiência computacional |
|
Durabilidade à fadiga |
Elastoplástico |
*MAT_24 + *FADIGA |
Análise de fadiga baseada em estresse/deformação |
5.2 Principais parâmetros de entrada da simulação
Parâmetros Gerais
• Densidade: 7.850 kg/m³
• Módulo elástico: 210 GPa
• Índice de Poisson: 0,3
Parâmetros de taxa de deformação Cowper-Symonds
|
Série |
C(s⁻¹) |
P |
|
Série QStE |
40 |
5 |
|
Série HC |
45 |
5 |
A uma taxa de deformação de 1000s⁻¹, a resistência ao escoamento do HC340LA é aproximadamente 1,3-1,4 vezes maior que a da carga estática, que é 440-480 MPa.
5.3 Equívocos Comuns em Simulação e Correções
1. Não utilizar curvas tensão-deformação de engenharia: devem ser inseridas as curvas reais obtidas nos ensaios de tração; caso contrário, os resultados na zona de alta tensão serão severamente distorcidos.
2. A simulação de recuperação deve usar solucionadores implícitos: Os solucionadores explícitos podem ter erros de recuperação superiores a 30%.
3. A fissuração das bordas não pode ser determinada apenas pelo critério FLD: o modelo CrachFEM ou GISSMO deve ser introduzido e os dados de teste da taxa de expansão devem ser inseridos.
4. As juntas de soldagem não podem ser simplesmente conectadas nos nós: a soldagem a ponto usa *CONSTRAINED_SPOTWELD e a soldagem a laser usa um elemento de casca para simular a solda.
六、Modos de falha e análise de confiabilidade
6.1 Falha de Pressão
• Springback: A falha mais comum, resultando em desvios dimensionais das peças
○ Solução: Inverter a compensação da superfície do molde, aumentar a força de fixação
• Fissuras na borda de cisalhamento: Fissuras na borda durante flangeamento ou alargamento
○ Solução: Otimizar o processo de corte, aumentar o raio do flange
• Enrugamento: Causado por fluxo irregular de material
○ Solução: Aumentar a força de fixação, otimizar o design das nervuras elásticas
6.2 Falha de Colisão
• Fratura dúctil: Fratura por tração em áreas de alta tensão
○ Simulação: Use o modelo GISSMO, considere a influência da triaxialidade de tensão
• Fratura por cisalhamento: Fratura dominada por tensão de cisalhamento
○ Simulação: Considere a influência do ângulo Lode
• Falha na junta de soldagem: rachaduras no ponto de solda ou costura de solda
○ Simulação: Use um modelo de soldagem preciso, considere defeitos de soldagem
6.3 Falha no Serviço
• Falha por fadiga: rachaduras causadas por cargas alternadas
○ Causas: concentração de tensão, defeitos de soldagem
○ Solução: Otimizar o projeto estrutural, reduzir a concentração de tensões
• Falha por corrosão: Diminuição da resistência devido à corrosão ambiental
○ Solução: Use chapa galvanizada por imersão a quente, otimize o processo de revestimento
七、Comparação de padrões e designações nacionais e estrangeiras
|
Baosteel (China) |
Padrão EN (Europa) |
Padrão JIS (Japão) |
|
QStE340TM |
S340MC |
SPFC340 |
|
QStE420TM |
S420MC |
SPFC420 |
|
QStE500TM |
S500MC |
SPFC500 |
|
HC260LA |
HC260LA |
SPFC260 |
|
HC340LA |
HC340LA |
SPFC340 |
|
HC420LA |
HC420LA |
SPFC420 |
八、 Resumo e sugestões de seleção
1. Série QStE: Adequado para componentes estruturais de chassi, estrutura e bateria com espessura ≥ 2 mm, requisitos de alta resistência e baixa complexidade na formação.
2. Série HC/LA: Adequado para painéis internos e externos e componentes de reforço do corpo branco com espessura <2 mm, altos requisitos de qualidade superficial e alta complexidade na conformação.
3. Série LAD + Z: Adequado para cavidades internas, placas de base e partes expostas da carroceria do veículo com altos requisitos anticorrosivos.
4. Seleção de resistência: Sob a premissa de atender aos requisitos de desempenho, escolha preferencialmente classes de baixa resistência para reduzir a dificuldade e o custo de conformação.


