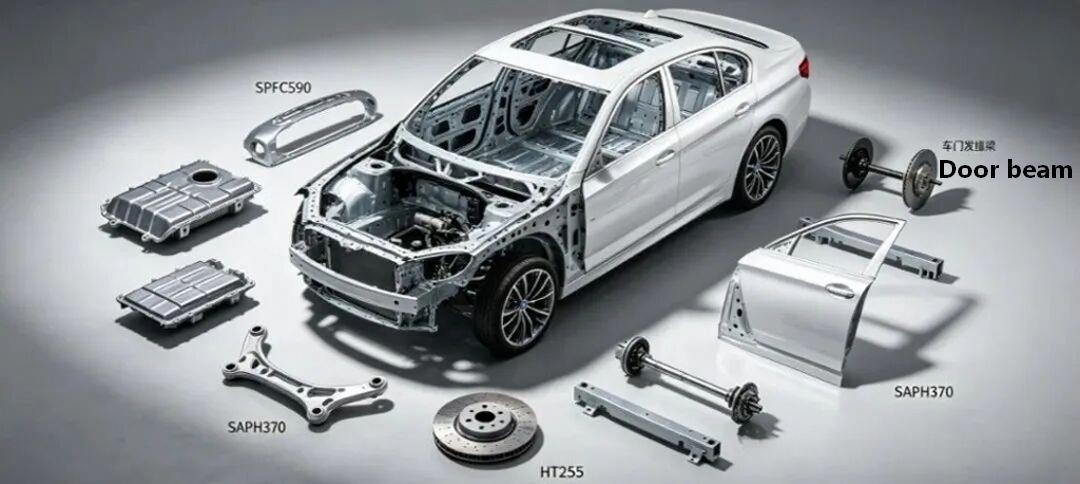
O primeiro princípio na seleção de materiais para automóveis nunca foi “forçar o limite máximo de desempenho”, mas sim alcançar o custo abrangente ideal em todo o processo com base nos requisitos das condições de trabalho. As diversas categorias principais de materiais que estamos discutindo hoje (série SP de aço macio com baixo teor de carbono / série SAPH estrutural de alta resistência / série SPFC de alta resistência / série HT de ferro fundido cinzento) constituem precisamente a estrutura básica do uso de metal em automóveis produzidos em massa e formam a "biblioteca de materiais de denominador comum máximo" que alinha toda a cadeia de P&D - processo - cadeia de suprimentos.
Série de aço de baixo carbono (aço de baixo carbono): SPCC/SPCD/SPCE/SPHC/SPHD/SPHE; Excelente série de aços para conformação (Excelente aço para conformação): SPFC440/590/980; Aço para série de aço com estrutura de carbono de alta qualidade (Aço para aço com estrutura de carbono de alta qualidade): SAPH310/370/400/440; Série de aços fundidos em aço carbono (aços fundidos em aço carbono): HT150/HT250, etc.
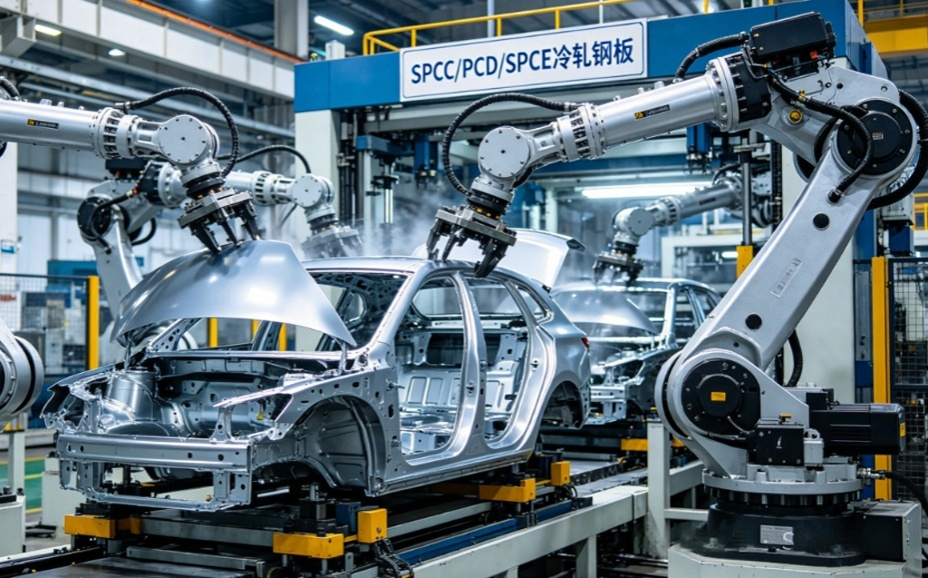
1. Chapas e tiras de aço carbono laminadas a frio (SPCC/SPCD/SPCE)
Atributo conceitual
• Definição: As chapas e tiras de aço carbono com baixo teor de carbono laminadas a frio definidas pela norma industrial japonesa JIS G 3141 são adequadas para aplicações gerais de processamento, estampagem e estampagem profunda.
• Regra de nomenclatura: S (Aço) + P (Placa) + C (Frio) + Letra da classe de prensagem
• Marca correspondente:
•SPCC: Grau comum, correspondente ao padrão nacional GB/T 13237 Q195-Q215A, União Europeia EN 10130 DC01 e Alemão St12
•SPCD: Grau de prensagem, correspondente ao padrão nacional GB/T 13237 08Al, EU DC03 e German St13
•SPCE: Grau de estampagem profunda, correspondente ao padrão nacional GB/T 5213 para aço de estampagem profunda 08Al, padrão da UE DC04 e padrão alemão St14
2. Físico-Química e Propriedades Mecânicas
Composição química (análise de fusão, %, limite superior do padrão JIS)
|
Nota |
C |
Si |
Mn |
P |
S |
Alt. |
|
SPCC |
≤0.15 |
≤0.05 |
≤0.60 |
≤0.035 |
≤0.025 |
- |
|
SPCD |
≤0.10 |
≤0.03 |
≤0.45 |
≤0.030 |
≤0.020 |
≥0.020 |
|
ESPE |
≤0.08 |
≤0.03 |
≤0.40 |
≤0.025 |
≤0.020 |
≥0.025 |
Propriedades mecânicas (estado recozido, valor mínimo padrão/valor típico)
|
Nota |
Força de rendimento (MPa) |
Resistência à tração (MPa) |
Relação típica de rendimento/tração |
Alongamento A80 (%) |
Taxa de deformação plástica r₉₀ |
Expoente de endurecimento por trabalho n₉₀ |
|
SPCC |
≥195/210 |
270-410/340 |
0.62 |
≥28/32 |
1.0-1.3/1.1 |
0.18-0.21/0.19 |
|
SPCD |
≤215/190 |
270-390/330 |
0.58 |
≥34/38 |
1.4-1.8/1.6 |
0.21-0.24/0.22 |
|
ESPE |
≤195/175 |
270-370/320 |
0.55 |
≥38/42 |
1.8-2.2/2.0 |
0.23-0.26/0.24 |
Nota: Relação limite de escoamento = limite de escoamento / resistência à tração. Um valor mais baixo indica maior capacidade de deformação plástica do material e melhor conformabilidade.
Propriedades físicas
• Densidade: 7,85 g/cm³
• Módulo elástico: 206 - 210 GPa
• Índice de Poisson: 0,3
• Coeficiente de expansão térmica: 11,7×10⁻⁶/℃ (20 - 100℃)
• O estado recozido não é magnético.
A definição central e a natureza física da relação de resistência ao escoamento
Relação tensão-deformação = Resistência ao escoamento (σₛ) / Resistência à tração (σᵦ)
• Essência física: Reflete a facilidade com que um material transita da deformação elástica para a deformação plástica, bem como a duração do estágio de deformação plástica.
• Faixa de valores: 0 a 1. Quanto menor o valor, maior a quantidade de deformação plástica que pode ocorrer após o escoamento do material. Quanto maior o valor, mais próximo o material está do estado frágil, onde quebra imediatamente após o escoamento.
Os principais indicadores de desempenho de conformação de estampagem
• Baixa relação limite de escoamento (<0,6): Após o escoamento do material, ocorre um longo período de deformação plástica uniforme. O índice de endurecimento (valor n) é alto, a posição do diagrama de limite de formação (FLD) é alta e não é provável que ocorram estrangulamentos e fissuras. É adequado para peças complexas de estampagem profunda.
• Relação moderada de limite de escoamento (0,6 - 0,7): O ponto de equilíbrio entre resistência e conformabilidade, adequado para a maioria dos componentes da estrutura corporal.
• Alta relação limite de escoamento (>0,7): Depois que o material atinge seu limite de escoamento, ele atinge rapidamente a resistência à tração, tem uma baixa taxa de alongamento uniforme, um baixo limite de conformação e é propenso a trincas nas bordas de cisalhamento e trincas por flange. O processo de estampagem é difícil.
3. Introdução aos processos principais
1. Decapagem ácida: As placas laminadas a quente são decapadas com ácido clorídrico para remover a incrustação de óxido, resultando em uma superfície limpa.
2. Laminação a frio: Múltiplas passagens de laminação em temperatura ambiente, com precisão de espessura de ± 0,02 mm e rugosidade superficial variando de Ra 0,2 a 1,6 μm.
3. Recozimento:
○ Recozimento tipo casca: Adequado para produção em massa, baixo custo, uniformidade de desempenho médio, adequado para SPCC/SPCD
○ Recozimento contínuo: Produção contínua, desempenho uniforme, boa qualidade de superfície, capaz de produzir SPCE de alto grau
4. Acabamento: O processo de laminação plana elimina o platô de rendimento e pode fornecer uma superfície rugosa (D) ou lisa (B). Também pode ser revestido com óleo ou passivado para evitar ferrugem.
4. Aplicações em veículos industriais e automotivos
• Aplicações Industriais:
○SPCC: Invólucros de eletrodomésticos, móveis de escritório, dutos de ventilação, componentes de hardware em geral
○SPCD: Carcaça de instrumentação, suporte de equipamento eletrônico, componente de hardware de estampagem profunda rasa
○SPCE: Refletor de lâmpada, pia de cozinha, caixa de bateria, peças complexas de estampagem profunda
• Aplicação em veículos completos:
○SPCC: Suporte do tanque de combustível, estrutura não resistente do assento, placa interna da viga transversal do painel, suporte do painel interno da porta
○SPCD: Painel interno da porta do carro, painel interno do capô do motor, painel interno da tampa do porta-malas, painel interno do para-lama
○SPCE: Cárter de óleo, tampa do amortecedor, tampa do cubo, suporte da maçaneta da porta, peças de estampagem de formato complexo
5. Análise da expansão do aplicativo de simulação
• Modelo material: O critério de rendimento anisotrópico Hill48 deve ter prioridade. A curva tensão-deformação real, o valor de r e o valor de n devem ser inseridos.
• Simulação de conformação de prensagem:
○SPCC: A curva FLD é relativamente baixa. O foco principal está nas taxas de enrugamento e desbaste (controladas em 20%) e a precisão da simulação é alta.
○SPCD/SPCE: Baixa relação rendimento/resistência, forte capacidade de deformação plástica. É necessária uma calibração precisa dos valores r e n. Atenção especial deve ser dada às rugas e rachaduras nas paredes laterais. SPCE pode atingir uma taxa de estampagem profunda superior a 2,2.
○ Previsão de elasticidade: A elasticidade do SPCC é relativamente pequena (<1°). Para SPCE, a compensação de elasticidade é necessária ao lidar com curvaturas complexas.
• Simulação estrutural: Um modelo elastoplástico pode ser utilizado. É aplicável para análise de resistência e rigidez de componentes estruturais não estruturais.
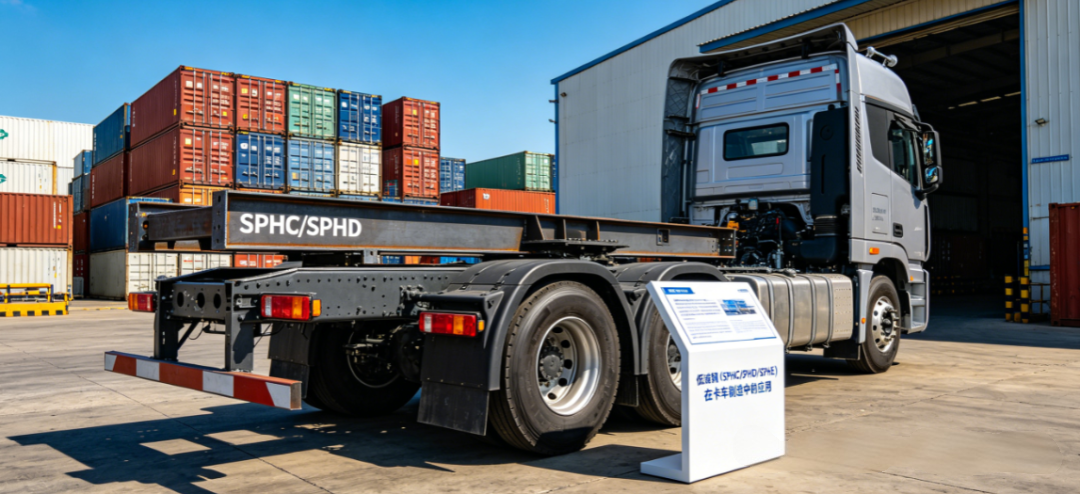
II. Chapas e tiras de aço carbono laminadas a quente (SPHC/SPHD/SPHE)
Atributo conceitual
• Definição: As placas e tiras de aço de baixo carbono laminadas a quente definidas pela norma industrial japonesa JIS G 3131 são adequadas para estruturas gerais, estampagem e aplicações de estampagem profunda.
• Regra de nomenclatura: S (Aço) + P (Placa) + H (Quente) + Letra da classe de prensagem
• Marca correspondente:
○SPHC: Grau comercial, correspondente ao padrão nacional GB/T 912 Q235B e ao padrão europeu EN 10051 S235JR
○SPHD: Grau de prensagem, correspondente ao padrão nacional GB/T 912 para aço Q235B usado em prensagem e padrão da UE DD1
○SPHE: Grau de estampagem profunda, correspondente ao padrão nacional GB/T 5213 de aço de estampagem profunda laminado a quente 08Al e ao padrão da UE DD13
2. Físico-Química e Propriedades Mecânicas
Composição química (análise de fusão, %, limite superior do padrão JIS)
|
Nota |
C |
Si |
Mn |
P |
S |
|
SPHC |
≤0.15 |
≤0.05 |
≤0.60 |
≤0.035 |
≤0.025 |
|
SPHD |
≤0.12 |
≤0.05 |
≤0.50 |
≤0.030 |
≤0.020 |
|
SPHE |
≤0.10 |
≤0.05 |
≤0.45 |
≤0.025 |
≤0.020 |
Propriedades mecânicas (em condições laminadas a quente, valor mínimo padrão/valor típico)
|
Nota |
Força de rendimento (MPa) |
Resistência à tração (MPa) |
Relação típica de rendimento/tração |
Alongamento A50 (%) |
Propriedade de flexão a frio (180°) |
|
SPHC |
<235/215 |
270-440/360 |
0.6 |
≥29/33 |
d = uma |
|
SPHD |
<235/205 |
270-430/350 |
0.59 |
≥33/37 |
d=0 |
|
SPHE |
<215/195 |
270-410/340 |
0.57 |
≥37/41 |
d=0 |
Nota: d representa o diâmetro do centro da dobra e a representa a espessura da amostra.
3. Introdução aos processos principais
Aquecimento da laje: Aquecer a 1150 - 1250°C para homogeneizar a austenita.
2. Laminação a quente: Laminação áspera + Laminação fina, temperatura final de laminação 850 - 920 ℃ (zona de recristalização de austenita)
3. Resfriamento: O material é resfriado em um fluxo laminar para 550 - 650°C antes do enrolamento.
4. Tratamento de superfície: Podemos fornecer rolos de pele preta, rolos lavados com ácido e rolos revestidos com óleo lavados com ácido.
• Características do processo: O custo é 30-40% menor que o da laminação a frio, com espessura de 1,5-16mm e alta eficiência de produção.
4. Aplicações em veículos industriais e automotivos
• Aplicações Industriais:
○SPHC: Materiais de construção, andaimes, carcaças de contêineres, matérias-primas para tubos soldados
○SPHD: Estruturas feitas de tubos de aço, peças levemente estampadas e componentes de máquinas agrícolas
○SPHE: Cabeças de caldeiras, carcaças de tanques de armazenamento de gás, peças de estampagem complexas
• Aplicação em veículos completos:
○SPHC: Viga transversal do chassi do caminhão, peça de conexão da estrutura auxiliar, flange do sistema de escapamento, suporte do pneu sobressalente
○SPHD: raios da roda, placa base do freio, suporte da suspensão traseira da cabine do motorista, carcaça do tanque de combustível
○SPHE: Corpo da carcaça do eixo traseiro do carro de passageiros, suporte de montagem do motor, suporte da junta de direção, componentes estruturais complexos do chassi
5. Análise da expansão do aplicativo de simulação
• Modelo material: Empregue um modelo de plasticidade. É necessário inserir com precisão o comprimento da plataforma de escoamento e a taxa de endurecimento por deformação.
• Simulação de prensagem:
O coeficiente de atrito é fixado em 0,12 - 0,15 (maior que o da chapa laminada a frio, que é 0,10 - 0,12)
○SPHC: A relação rendimento-limite é ligeiramente superior, com o valor n variando de aproximadamente 0,16 a 0,20. O limite de formação é relativamente baixo e a previsão precisa ser conservadora.
○SPHE: Baixa relação rendimento/resistência, boa conformabilidade. Pode ser denominado SPCE laminado a frio, mas deve-se prestar atenção à influência da qualidade da superfície no processo de conformação.
• Simulação de soldagem: Baixo teor de carbono, baixo risco de fragilidade na zona afetada pelo calor, concentra-se principalmente na deformação da soldagem. O método de deformação inerente é recomendado.
• Simulação de fadiga: A rugosidade superficial das chapas laminadas a quente é relativamente alta e sua resistência à fadiga é 10-15% menor que a das chapas laminadas a frio.
III. Série de aço moldado de alta qualidade (SPFC440/SPFC590/SPFC980)
Atributo Conceitual
• Definição: As chapas e tiras de aço de alta resistência laminadas a frio definidas pela Norma Industrial Japonesa JIS G 3135 enquadram-se na categoria de Aço Avançado de Alta Resistência (AHSS), possuindo um equilíbrio entre alta resistência e boa conformabilidade.
• Regra de nomenclatura: S (Aço) + P (Placa) + F (Formável) + C (Frio) + Resistência mínima à tração (MPa)
• Tipo de material:
○SPFC440/590: Consiste principalmente em aço ferrítico - perlítico e aço de baixa liga e alta resistência
○SPFC980: Consiste principalmente em aço duplex (DP) e aço multifásico (CP)
2. Físico-Química e Propriedades Mecânicas
Composição química (análise de fusão, %, limite superior do padrão JIS)
|
Nota |
C |
Si |
Mn |
P |
S |
Elementos de microliga |
|
SPFC440 |
≤0.18 |
≤0.60 |
≤1.60 |
≤0.030 |
≤0.025 |
Nb≤0,06, Ti≤0,15 |
|
SPFC590 |
≤0.20 |
≤0.80 |
≤2.00 |
≤0.025 |
≤0.020 |
Nb≤0,06, Ti≤0,15, V≤0,10 |
|
SPFC980 |
≤0.25 |
≤1.50 |
≤2.50 |
≤0.020 |
≤0.015 |
Cr≤0,80, Mo≤0,50 |
Propriedades mecânicas (estado recozido, valor mínimo padrão/valor típico)
|
Nota |
Força de rendimento (MPa) |
Força de rendimento (MPa) |
Relação típica de rendimento/tração |
Alongamento A80 (%) |
Taxa de expansão do furo (%) |
Desempenho de flexão de 180° |
|
SPFC440 |
≥305/330 |
440-560/490 |
0.67 |
≥24/28 |
≥60/70 |
d = uma |
|
SPFC590 |
≥420/450 |
590-760/650 |
0.69 |
≥20/24 |
≥45/55 |
d=2a |
|
SPFC980 |
≥685/750 |
980-1200/1050 |
0.71 |
≥10/12 |
≥25/30 |
d=3a |
Nota: A relação rendimento/resistência do aço duplex SPFC980 está geralmente entre 0,65 e 0,75, enquanto a do aço multifásico pode exceder 0,75.
3. Introdução aos processos principais
Laminação a frio: Semelhante ao aço laminado a frio comum, mas com maior taxa de redução.
2. Recozimento contínuo:
○SPFC440/590: Alcança alta resistência através do fortalecimento por precipitação de elementos de microliga e fortalecimento de grãos finos.
○SPFC980: Utiliza um processo de aquecimento rápido - isolamento - resfriamento rápido - tratamento excessivo para formar estrutura de martensita ou bainita.
3. Tratamento de superfície: Disponível nas versões galvanização por imersão a quente (GI), liga de ferro galvanizado (GA) e eletrogalvanização (EG). A marca foi alterada para série SGC.
• Desafio técnico: O SPFC980 possui requisitos extremamente rigorosos para o controle da velocidade de resfriamento. A velocidade de resfriamento deve atingir acima de 50°C/s.
4. Aplicações em veículos industriais e automotivos
• Aplicações industriais: componentes de máquinas de construção, prateleiras de alta resistência, trilhos de elevadores, contêineres
• Aplicação de veículos completos (núcleo):
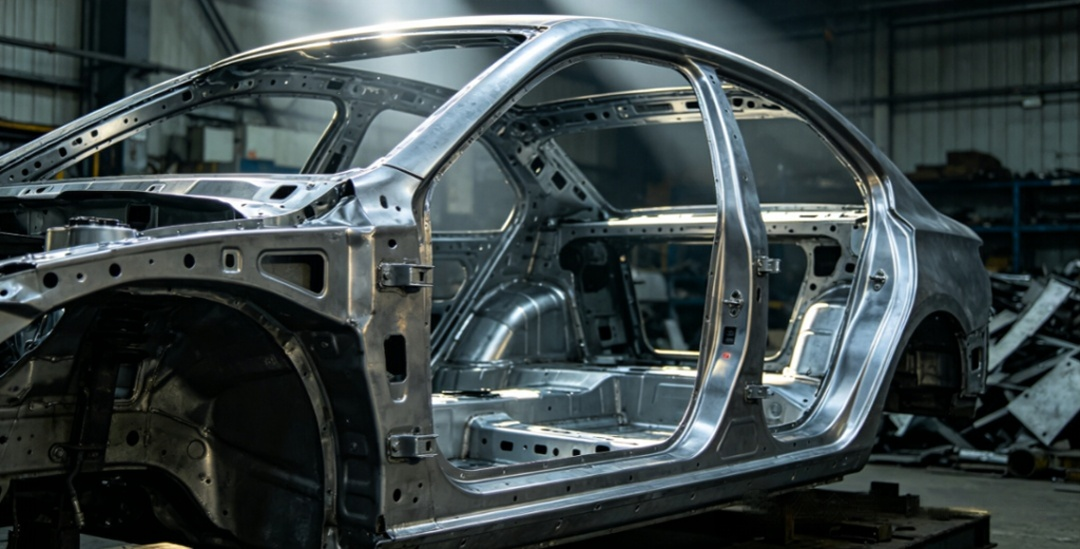
○SPFC440: Painel do piso da carroceria, viga transversal do assento, viga longitudinal do teto, viga de reforço do piso
○SPFC590: Placas de reforço do pilar A/pilar B, vigas de impacto das portas, vigas de reforço do canal intermediário do piso, vigas longitudinais frontais
○SPFC980: Corpo da viga de impacto do pára-choque dianteiro, placa de reforço do pilar B, viga transversal do piso, peça de reforço 门槛 (substituindo parcialmente o aço prensado a quente)
5. Análise da expansão do aplicativo de simulação
• Modelo de Materiais:
○ SPFC440/590: Utilizando o modelo de endurecimento híbrido (isotrópico + dinâmico), pode fornecer previsões de recuperação mais precisas.
○SPFC980: É necessário utilizar um modelo de servo endurecimento que leve em consideração o efeito Borsig (como o modelo Yoshida-Uemori)
• Simulação de conformação de prensagem:
A relação de resistência ao escoamento aumenta com o aumento da resistência e a conformabilidade diminui gradualmente.
A curva FLD muda significativamente para baixo em comparação com o aço de baixo carbono. O valor FLD0 do SPFC980 é aproximadamente 0,15.
○ A previsão FLD convencional do SPFC980 é imprecisa. Recomenda-se a utilização dos critérios de fratura GISSMO ou MMC.
A fissuração da borda é o principal modo de falha do SPFC980 e é necessário reduzir a sensibilidade à deformação na área de corte da borda.
• Previsão de resiliência:
Quanto maior a taxa de limite de escoamento, maior será o rebote: o rebote do SPFC440 é de aproximadamente 1-3°, o do SPFC590 é de cerca de 3-5° e o do SPFC980 pode atingir 5-10°.
É necessário realizar a compensação da superfície do molde, e o valor da compensação é geralmente de 1,2 a 1,5 vezes o valor do retorno elástico.
• Simulação de colisão: O material SPFC980 apresenta excelente capacidade de absorção de energia e é um dos materiais preferidos para estruturas de segurança de veículos.
4. Série de aço estrutural de carbono de alta qualidade (SAPH310/SAPH370)
Atributo Conceitual
• Definição: As placas e tiras de aço laminadas a quente estruturais automotivas definidas pela Norma Industrial Japonesa JIS G 3113 são projetadas especificamente para chassis e sistemas de suspensão de automóveis.
• Regra de nomenclatura: S (Aço) + A (Automóvel) + P (Placa) + H (Quente) + Resistência mínima à tração (MPa)
• Marca correspondente:
○SAPH310: Correspondente ao padrão nacional GB/T 3273 Q310
○SAPH370: Correspondente ao padrão nacional GB/T 3273 Q370 e ao padrão da UE S355MC
2. Físico-Química e Propriedades Mecânicas
Composição química (análise de fusão, %, limite superior do padrão JIS)
|
Nota |
C |
Si |
Mn |
P |
S |
Alt. |
|
SAPH310 |
≤0.12 |
≤0.30 |
≤0.75 |
≤0.030 |
≤0.025 |
≥0.015 |
|
SAPH370 |
≤0.15 |
≤0.35 |
≤1.00 |
≤0.030 |
≤0.025 |
≥0.015 |
Propriedades mecânicas (em condições laminadas a quente, valor mínimo padrão/valor típico)
|
Nota |
Força de rendimento (MPa) |
Resistência à tração (MPa) |
Relação típica de rendimento/tração |
Alongamento A50 (%) |
Taxa de expansão do furo (%) |
Propriedade de flexão a frio de 180° |
|
SAPH310 |
≥185/210 |
310-450/380 |
0.55 |
≥33/37 |
≥80/90 |
d=0 |
|
SAPH370 |
≥225/260 |
370-530/440 |
0.59 |
≥30/34 |
≥70/80 |
d=0 |
3. Introdução aos processos principais
• Laminação e Resfriamento Controlados (TMCP):
uma. A laje é aquecida a 1200 - 1250°C
b. A laminação bruta é realizada na zona de recristalização da austenita.
c. A laminação final é realizada na zona de não recristalização da austenita (temperatura final de laminação 800 - 850°C)
d. Resfrie rapidamente a 500 - 600 ℃ e depois enrole em bobinas
• Vantagem do processo: Alcançar uma combinação de alta resistência e alta tenacidade através do fortalecimento de grãos finos, sem a necessidade de tratamento térmico subsequente.
• Condição da superfície: Geralmente fornecida em rolos lavados com ácido e revestidos com óleo, com rugosidade superficial variando de 1,6 a 3,2 μm.
4. Aplicações em veículos industriais e automotivos
• Aplicações industriais: quadros de bicicletas, componentes de motocicletas, chassis de máquinas agrícolas, mecanismos móveis de máquinas de construção
• Aplicação de veículos completos (núcleo):
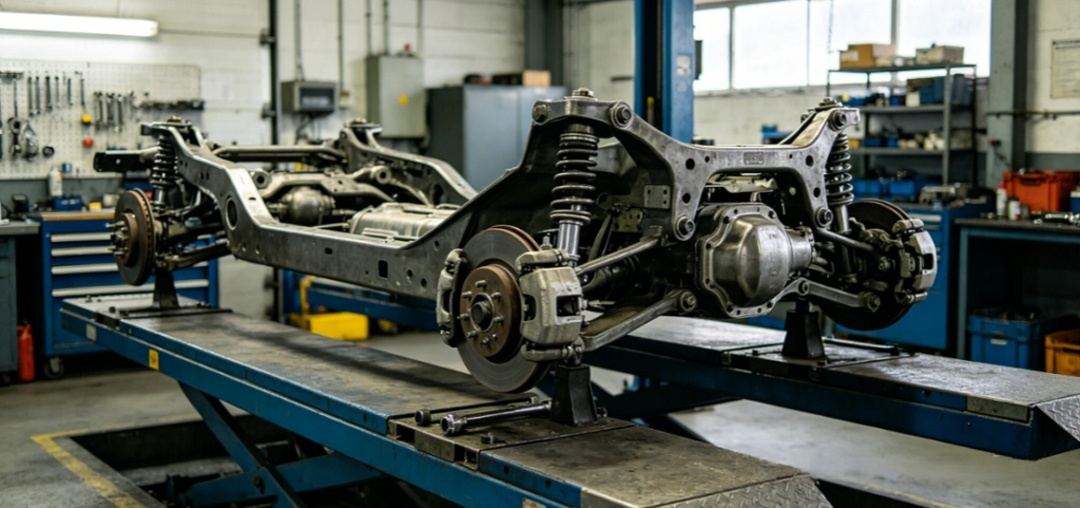
○ SAPH310: O corpo principal da carcaça do eixo traseiro do carro, o braço longitudinal da viga de torção, o suporte inferior do amortecedor, o gancho do reboque e a barra estabilizadora.
○ SAPH370: Vigas longitudinais e vigas transversais da estrutura do caminhão portante, suportes de montagem do motor, braços de controle, braços articulados de direção e estruturas auxiliares
5. Análise da expansão do aplicativo de simulação
• Modelo de material: Pode ser utilizado um modelo elastoplástico clássico. A seção do platô de rendimento deve ser inserida com precisão.
• Simulação de prensagem:
○ A relação rendimento-resistência é baixa e o desempenho da conformação por flexão a frio é excelente. A simulação é simples e o foco principal está no retorno elástico.
○ SAPH370 tem uma taxa de expansão superior a 70%, excelente desempenho de flangeamento e pode chamar diretamente o valor HER da biblioteca de materiais durante a simulação.
• Simulação de fadiga:
O limite de fadiga é de aproximadamente 40-50% da resistência à tração (SAPH310 é de cerca de 150 MPa, SAPH370 é de cerca de 180 MPa)
A vida à fadiga da junta soldada diminuiu significativamente. Recomenda-se a utilização do método de tensões estruturais equivalentes (de acordo com as normas ASME).
A influência da rugosidade superficial e do coeficiente de concentração de tensões deve ser levada em consideração.
• Simulação de colisão: Os componentes do chassi suportam principalmente cargas de flexão e torção durante uma colisão, sendo necessário prestar atenção à deformação plástica e fratura.
V. Série de fundição de aço carbono (HT150/HT250)
Atributo Conceitual
• Definição: As peças de ferro fundido cinza definidas pela norma nacional chinesa GB/T 9439-2018 recebem esse nome porque suas superfícies de fratura aparecem em cinza.
• Regra de nomenclatura: HT (Hui Tie) + Resistência Mínima à Tração (MPa)
• Características organizacionais: O grafite em flocos é distribuído na matriz de ferrita ou perlita. A presença dos flocos de grafite confere ao ferro fundido cinzento excelentes propriedades de amortecimento de vibrações e resistência ao desgaste, mas também resulta em menor tenacidade.
2. Físico-Química e Propriedades Mecânicas
Composição química (análise de fusão, %, valores típicos)
|
Nota |
C |
Si |
Mn |
P |
S |
Carbono Equivalente (CE) |
|
HT150 |
3.2-3.6 |
1.8-2.2 |
0.5-0.8 |
≤0.20 |
≤0.12 |
3.8-4.2 |
|
HT250 |
2.9-3.3 |
1.2-1.8 |
0.8-1.2 |
≤0.15 |
≤0.10 |
3.4-3.8 |
Propriedades mecânicas (barra de teste de fundição única, valor mínimo padrão/valor típico)
|
Nota |
Força de rendimento (MPa) |
Resistência à tração (MPa) |
Relação típica de rendimento/tração |
Dureza (HB) |
Módulo Elástico (GPa) |
Módulo Elástico (GPa) |
|
HT150 |
≥150/170 |
≥600/650 |
0,90 por cento |
130-180/150 |
90-110/100 |
2002/5/3 |
|
HT250 |
≥250/280 |
≥1000/1100 |
0,95 por cento |
180-230/200 |
110-130/120 |
2005/10/7 |
Nota: O ferro fundido cinzento é um material frágil. Seu limite de escoamento está próximo de sua resistência à tração e a relação entre limite de escoamento e limite de escoamento é extremamente alta. Quase não há estágio óbvio de deformação plástica.
Propriedades físicas
• Densidade: 7,0 - 7,3 g/cm³ (inferior ao aço)
• Ponto de fusão: 1140 - 1200°C
• Condutividade térmica: 45 - 55 W/(m・K)
• Taxa de amortecimento: 3-5% (muito superior à do aço <1%)
3. Introdução aos processos principais
Fusão: Fusão em alto-forno ou forno elétrico, com controle do equivalente de carbono e teor de elementos de liga
2. Tratamento de moldagem: Para HT250, um agente de forragem de ferro silício precisa ser adicionado para refinar os flocos de grafite e aumentar a resistência.
3. Fundição: O método principal é a fundição em areia, e a fundição de metal também pode ser usada.
4. Tratamento térmico: Normalmente, o recozimento para alívio de tensão (a 550-600°C, mantido por 2-4 horas) é realizado para eliminar a tensão interna do processo de fundição.
• Características do processo: Excelente desempenho de fundição, alta fluidez, baixa taxa de contração e baixo custo.
4. Aplicações em veículos industriais e automotivos
• Aplicações Industriais:
○HT150: Base da máquina, mesa de trabalho, corpo da válvula, carcaça da bomba
○HT250: Trilhos guia de máquinas-ferramenta, corpos de cilindros, caixas de engrenagens, assentos de rolamentos
• Aplicação em veículos completos:
○HT150: Discos de freio de baixo custo para veículos de passageiros, freios a tambor para veículos comerciais, placas de pressão da embreagem, carcaças do volante
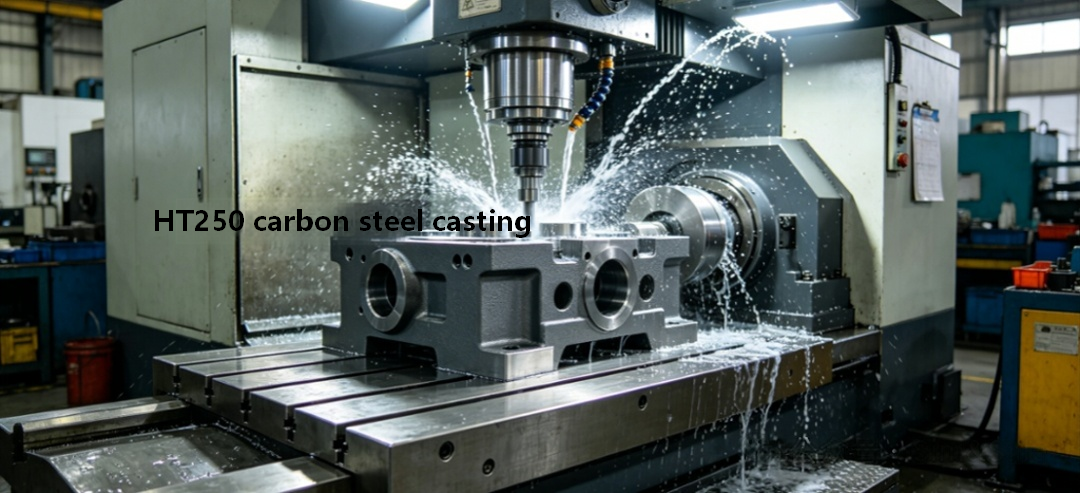
○HT250: Carcaça do turbocompressor, coletor de escapamento, carcaça da pinça de freio, bloco de cilindros do motor (motor diesel para serviço pesado), carcaça da transmissão
5. Análise da expansão do aplicativo de simulação
• Modelo de Materiais:
○O modelo isotrópico elástico-plástico não pode ser utilizado; em vez disso, deve ser empregado o modelo de material especializado para ferro fundido (como LS-DYNA Mat 145).
As propriedades de tração e compressão precisam ser definidas separadamente. A resistência à compressão do ferro fundido cinzento é 4 a 5 vezes maior que a resistência à tração.
A relação entre limite de escoamento e resistência é extremamente alta, quase sem deformação plástica. A fratura ocorre repentinamente e o modelo de dano emprega o critério de tensão principal máxima.
• Simulação Estrutural:
○ Concentre-se na área com a tensão principal máxima, em vez da tensão de Mises.
A fratura do ferro fundido cinzento é sempre dominada pela força de tração. Mesmo sob condições de compressão, a força de tração lateral ainda pode levar à fratura.
• Simulação de fadiga:
○ Recomenda-se usar o método tensão-vida (curva S-N)
○ O ferro fundido cinzento não tem limite de fadiga definido. A curva SN ainda mostra uma tendência descendente após 10⁷ ciclos.
A influência da tensão média deve ser levada em conta e a curva de Goodman deve ser utilizada para correção.
• Simulação NVH:
A alta propriedade de amortecimento do ferro fundido cinzento tem um impacto significativo nos resultados de NVH.
Na análise modal, definir a taxa de amortecimento para 3-5% pode melhorar significativamente a precisão da simulação.
• Simulação de fundição: Use MAGMA ou ProCAST para simular expansão de grafite e defeitos de porosidade. Para o HT250, atenção especial deve ser dada ao efeito de nucleação.
六、Tabela resumida de comparação de propriedades de materiais
|
Série de materiais |
Nota Típica |
Resistência à tração típica (MPa) |
Relação típica de rendimento/tração |
Relação típica de rendimento/tração |
Características principais |
|
||||
|
Aço de baixo carbono laminado a frio |
ESPE |
320 |
0.55 |
42 |
Melhor formabilidade |
|
||||
|
Aço de baixo carbono laminado a quente |
SPHE |
340 |
0.57 |
41 |
Baixo custo, boa conformabilidade |
|
||||
|
Aço Estrutural Automotivo |
SAPH310 |
380 |
0.55 |
37 |
Especial para chassis, excelente propriedade de flexão a frio |
|
||||
|
Aço laminado a frio de alta resistência |
SPFC440 |
490 |
0.67 |
28 |
Força e conformabilidade equilibradas |
|
||||
|
Aço laminado a frio de alta resistência |
SPFC590 |
650 |
0.69 |
24 |
Alta resistência com conformabilidade decente |
|
||||
|
Aço laminado a frio de ultra alta resistência |
SPFC980 |
1050 |
0.71 |
12 |
Ultra-alta resistência, excelente efeito de redução de peso |
|
||||
|
Ferro Fundido Cinzento |
HT250 |
280 |
0,95 acima |
<1 |
Amortecimento de vibrações e resistente ao desgaste, alta fragilidade |
|
||||
|
|
Série de materiais |
Principais vantagens |
Principais Limitações |
Recomendações de seleção de materiais para automóveis |
|
|
SPCC/SPCD/SPCE |
Baixa relação rendimento/tração, excelente conformabilidade, acabamento superficial brilhante, baixo custo |
Baixa resistência, baixa resistência à corrosão |
Painéis internos da carroceria, painéis externos, estampagem superficial de peças estruturais; SPCE para componentes de estampagem profunda |
|
|
SPHC/SPHD/SPHE |
Baixa relação rendimento/tração, baixo custo, ampla faixa de espessura, boa soldabilidade |
Má qualidade da superfície e precisão dimensional |
Peças estruturais do chassi, carcaças do eixo traseiro, suportes; SPHE para peças estampadas complexas |
|
|
SPFC440/590/980 |
Efeito de redução de peso notável e de alta resistência |
Alta relação rendimento/tração, retorno elástico severo, estampagem difícil para aço de ultra-alta resistência |
Peças estruturais de segurança da carroceria, reforços, vigas de impacto; SPFC980 para componentes críticos de segurança |
|
|
SAPH310/370 |
Baixa relação rendimento/tração, especialmente projetada para chassis automotivos, superior desempenho de dobra a frio e soldagem |
Faixa de força superior limitada |
Braços de controle, estruturas de veículos, suportes de suspensão, carcaças de eixo traseiro e outras peças de chassis |
|
|
HT150/HT250 |
Bom amortecimento de vibrações, resistência ao desgaste, excelente moldabilidade, baixo custo |
Relação rendimento/tração extremamente alta, alta fragilidade e baixa tenacidade |
Discos de freio, pinças de freio, blocos de motor, caixas de transmissão |