


Na era atual, em que a eletrificação e a redução de peso dos automóveis estão profundamente integradas, "reduzir o peso significa aumentar a autonomia e melhorar a eficiência significa reduzir custos" tornou-se um consenso da indústria. As ligas de alumínio, com uma densidade de aproximadamente um terço da do aço, um sistema de processamento maduro e custos gerais controláveis, são atualmente os materiais metálicos leves de maior escala e mais amplamente aplicáveis para a redução de peso automotivo. Entre eles, os dois sistemas de liga das séries 6xxx (Al-Mg-Si) e 7xxx (Al-Zn-Mg), com sua resistência à corrosão de formação balanceada e resistência específica extremamente alta, cobrem quase todos os cenários de redução de peso do núcleo, desde peças de cobertura externa da carroceria, perfis estruturais até componentes de segurança contra colisões.
Este artigo revisa sistematicamente as marcas, propriedades físicas e mecânicas, técnicas de preparação e processamento, cenários de aplicação em veículos, métodos de implementação de simulação CAE das principais ligas de alumínio das séries 6 e 7 no campo automotivo, bem como problemas e soluções de falhas típicas durante os processos de produção e serviço. Todos os parâmetros de desempenho são baseados em padrões EN, manuais de materiais oficiais das principais empresas de alumínio e literatura acadêmica pública. Pode ser consultado por profissionais envolvidos no desenvolvimento de carrocerias, seleção de materiais, engenharia de processos e análise de simulação.
一、Liga de alumínio da série 6xxx (série Al-Mg-Si)
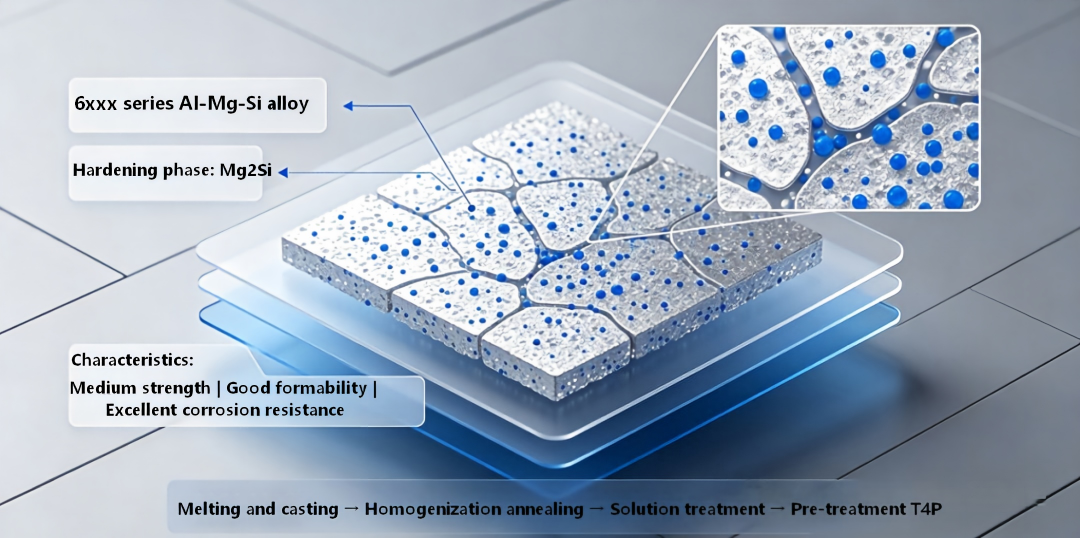
A liga de alumínio da série 6xxx é composta principalmente de magnésio e silício como elementos de liga, com Mg₂Si como fase de reforço. É uma liga reforçada tratável termicamente, apresentando resistência média, excelente conformabilidade, resistência à corrosão e soldabilidade. Atualmente é o
material principal para painéis de carroceria automotiva, componentes estruturais e perfis extrudados.
1. Sistema de Nomenclatura e Explicação Conceitual
Liga de alumínio da série 6 personalizada para a área automotiva, os significados e posicionamento do sufixo são os seguintes:
|
Identificador de sufixo |
Identificação do sufixo |
Posicionamento central |
|
T4P |
Estado T4 pré-envelhecimento (T4 pré-envelhecido) |
Após a têmpera da solução e o pré-tratamento em baixa temperatura, o processo natural de envelhecimento é estabilizado e a resposta de cura da tinta é melhorada. Este é o principal estado de fornecimento de placas de estampagem automotiva. |
|
Assar |
Estado de endurecimento da pintura |
Correspondendo ao desempenho após o processo de cozimento eletroforético de automóveis a 170-200 ℃, a fase Mg₂Si é totalmente precipitada e a resistência é significativamente melhorada. |
|
IH |
Tipo de endurecimento melhorado (Endurecimento Melhorado) |
A otimização da composição e do processo de pré-tratamento leva a um maior aumento na resistência da tinta e a um melhor desempenho anti-amassado. |
|
SH |
Tipo de alta resistência (alta resistência) |
Aumentar a proporção de elementos de liga resulta em maior resistência tanto do material de base quanto do material cozido, o que é adequado para componentes estruturais de alta carga. |
|
IBR |
Tipo de dobrabilidade melhorado |
A otimização dos grãos e das fases precipitadas leva a limites de conformação mais elevados para flexão e flangeamento e é adequado para processamento a frio complexo. |
|
E170/E200 |
170 ℃/200 ℃ grau de desempenho de cozimento |
Correspondente aos indicadores de desempenho após cozimento para processos de revestimento de diferentes montadoras. |
|
S600 |
Identificação de grau de alta resistência |
O código de grau de resistência para perfis extrudados de alta resistência |
|
6K21 |
Componente de liga da série tipo 6 melhorada |
Ajustando a relação Mg/Si e oligoelementos, levando em consideração tanto as propriedades de formação quanto a absorção de energia de colisão |
|
ZAC 0,7/0,63/0,43 |
Coeficiente de redução de resistência da zona afetada pelo calor de soldagem |
A relação entre o limite de escoamento da zona afetada pelo calor após a soldagem e o material de base é um parâmetro fundamental para o projeto da estrutura de soldagem. |
|
AC118/AC170/AC600 |
Código do processo de envelhecimento artificial |
Correspondente a diferentes sistemas de tratamento térmico de envelhecimento em temperatura/comprimento |
|
F22 |
Processo de têmpera on-line de extrusão |
Têmpera on-line direta após a extrusão, seguida de envelhecimento manual para atingir o desempenho T6 |
|
CAPÔ EXTERIOR BAIXO/ALTO |
Painel externo da tampa do motor de grau especial |
BAIXO representa alta conformabilidade e versão de baixa resistência, enquanto ALTO representa versão de alto anti-amassamento e alta resistência |
|
SAPA INFERIOR |
Grau de baixa resistência da marca SAPA |
Produtos de gama de desempenho específicos de materiais extrudados SAPA da Norsk Hydro |
2. Físico-Química Básica e Propriedades Mecânicas
(1) Características Físicas e Químicas Básicas
• Densidade: Todas variam de 2,69 a 2,72 g/cm³, aproximadamente um terço da do aço, resultando em um efeito de leveza significativo
• Módulo elástico: Aproximadamente 70 GPa, um terço do do aço
• Condutividade térmica: Aproximadamente 180-200 W/(m・K), três quartos da do aço
• Coeficiente de expansão linear: Aproximadamente 23×10⁻⁶ /℃, duas vezes maior que o do aço
• Resistência à corrosão: Em condições naturais, forma-se uma densa película de óxido na superfície, apresentando excelente resistência à corrosão em ambiente atmosférico; a série 6 tem baixo teor de cobre e nenhuma tendência óbvia à corrosão sob tensão e tem boa estabilidade em ambientes ácidos fracos e alcalinos
(2) Propriedades mecânicas típicas e relação rendimento-resistência (valores típicos à temperatura ambiente)
Em forma de folha (painéis de carroceria de automóvel)
|
Grau e têmpera da liga |
Resistência à tração Rm (MPa) |
0,2% de resistência à prova de deslocamento Rp0,2 (MPa) |
Alongamento após Fratura A (%) |
Relação entre rendimento e resistência à tração Rp0,2/Rm |
Observações |
|
6016-T4P |
190~230 |
90~120 |
24~28 |
0.47~0.52 |
Estado de fornecimento, excelente formabilidade |
|
6016-T4P+Assar |
260~300 |
170~210 |
18~22 |
0.65~0.70 |
Depois de assar a 180°C por 20 minutos |
|
6014-T4P |
200~240 |
100~130 |
22~26 |
0.50~0.54 |
A qualidade da superfície é excelente, adequada para peças de revestimento externo |
|
6111-T4 |
220~260 |
120~150 |
20~24 |
0.55~0.58 |
Forte efeito de endurecimento no cozimento |
|
6451-T4P |
240~280 |
130~160 |
20~23 |
0.54~0.57 |
Especial para componentes estruturais, boa absorção de energia durante colisão |
Tipo de perfil (componentes estruturais extrudados)
|
Grau e têmpera da liga |
Resistência à tração Rm (MPa) |
0,2% de resistência à prova de deslocamento Rp0,2 (MPa) |
Alongamento após Fratura A (%) |
Relação entre rendimento e resistência à tração Rp0,2/Rm |
Fator de redução de HAZ |
|
6005A-T6 |
260~300 |
210~250 |
12~16 |
0.80~0.83 |
~0.6 |
|
6060-T6 |
290~320 |
240~270 |
10~14 |
0.82~0.84 |
~0.58 |
|
6061-T6 |
280~320 |
240~280 |
10~14 |
0.85~0.88 |
0,5 (Valor padrão nacional) |
|
6063-T6 |
200~240 |
170~200 |
10~14 |
0.83~0.85 |
0,5 (Valor padrão nacional) |
|
6082-T6 |
300~340 |
260~290 |
8~12 |
0.85~0.87 |
~0.55 |
3. Procedimentos Típicos de Preparação e Processamento
(1) Processo de produção de chapas metálicas automotivas
1. Fusão e fundição: controle com precisão a proporção Mg/Si (normalmente 1,0 - 1,3), adicione Mn, Cr, etc. como oligoelementos para refinar os grãos e conduza fundição semicontínua para produzir lingotes de grande porte
2. Recozimento de homogeneização: Manter a 550/570°C por 6/10 horas para eliminar as tensões de fundição e garantir a dissolução uniforme das fases precipitadas
3. Laminação a quente + laminação a frio: temperatura inicial de laminação a 540/560°C, laminação a quente até 5/7 mm e depois laminação a frio até a espessura desejada (normalmente 0,8 - 2,0 mm)
4. Recozimento por Solução: Solução contínua em forno de banho de ar (mantendo a 540/580°C por 0,5/3 minutos), resfriamento com água a uma taxa > 50°C/s, obtendo solução sólida supersaturada
5. Pré-tratamento: Após a têmpera, entre rapidamente em um forno de baixa temperatura (80 - 120°C) para retenção, resfriamento lento para estabilizar a microestrutura, atingindo o estado T4P
6. Acabamento e Revestimento a Óleo: Endireitamento do formato da placa, passivação da superfície, revestimento com óleo lubrificante de estampagem e entrega ao fabricante principal
(2) Processo de produção de perfil de extrusão
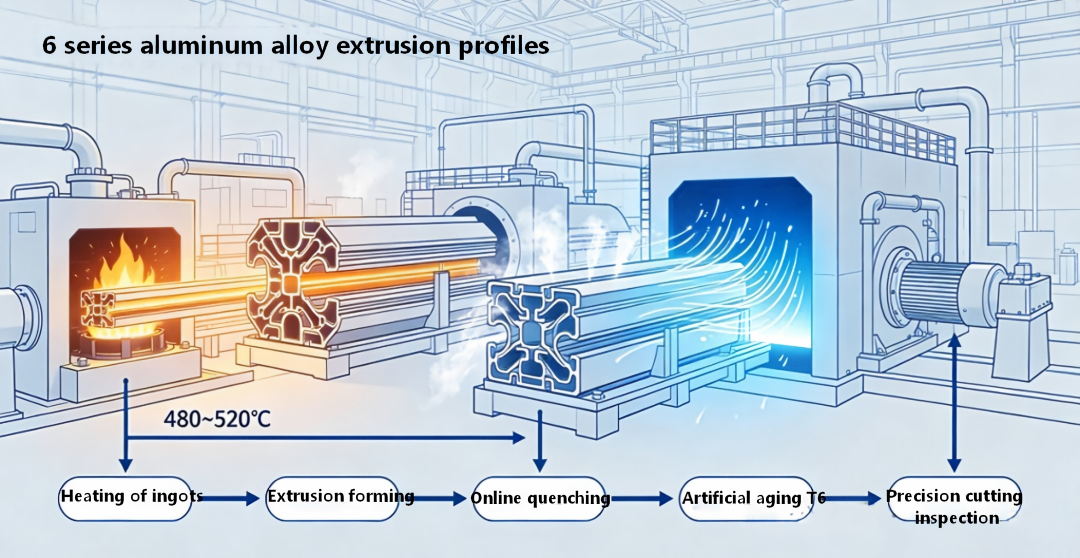
1. Após a homogeneização do lingote, aqueça a 480 - 520°C e extrude a seção transversal alvo usando uma máquina de extrusão
2. Têmpera on-line direta na saída de extrusão (resfriada a ar ou resfriada por névoa de água), obtendo a microestrutura do estado de solução
3. Tratamento de Envelhecimento Artificial (manutenção a 170/180°C por 4/8 horas), atingindo o pico de força de T6
4. Corte de precisão subsequente, tratamento de superfície (anodização, pulverização, etc.)
4. Aplicações em veículos industriais e automotivos
(1) Aplicações Industriais Gerais
Carrocerias de vagões ferroviários, fachadas de edifícios, suportes fotovoltaicos, componentes estruturais de equipamentos eletrônicos, peças de máquinas de construção, etc.
(2) Aplicações no segmento de veículos automotivos
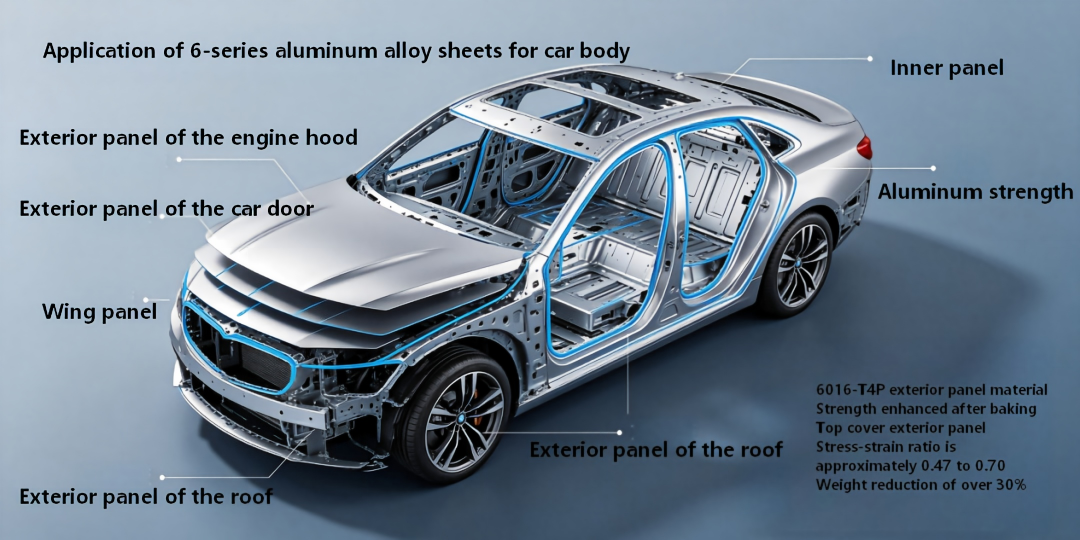
Painéis da carroceria (painéis externos): 6016, 6014, 6111 são os materiais principais selecionados
• Painéis externos do capô, painéis externos das portas, pára-lamas, painéis externos do teto
• Vantagens: Fácil estampagem T4P, maior resistência após pintura, atendimento aos requisitos de resistência ao impacto do painel externo, redução de peso em mais de 30% para componentes estruturais da carroceria (painéis internos / sistemas de vigas): 6451, 6082, 6005A são os principais materiais
Painéis internos das portas, painéis internos do capô do motor, vigas longitudinais, vigas de soleira, vigas transversais do piso, estruturas dos bancos
•Vantagens: Equilíbrio entre resistência e absorção de energia, pode ser formado por estampagem ou extrusão, adequado para caminhos de transmissão de força de colisão de chassis e acessórios: 6082, 6061, 6063
• Viga de impacto, subestrutura, braço de controle, cubo da roda, bagageiro, placa de proteção do chassi
•Vantagens: Resistência média para atender aos requisitos de suporte de carga, resistência à corrosão adequada para condições complexas de trabalho do chassi
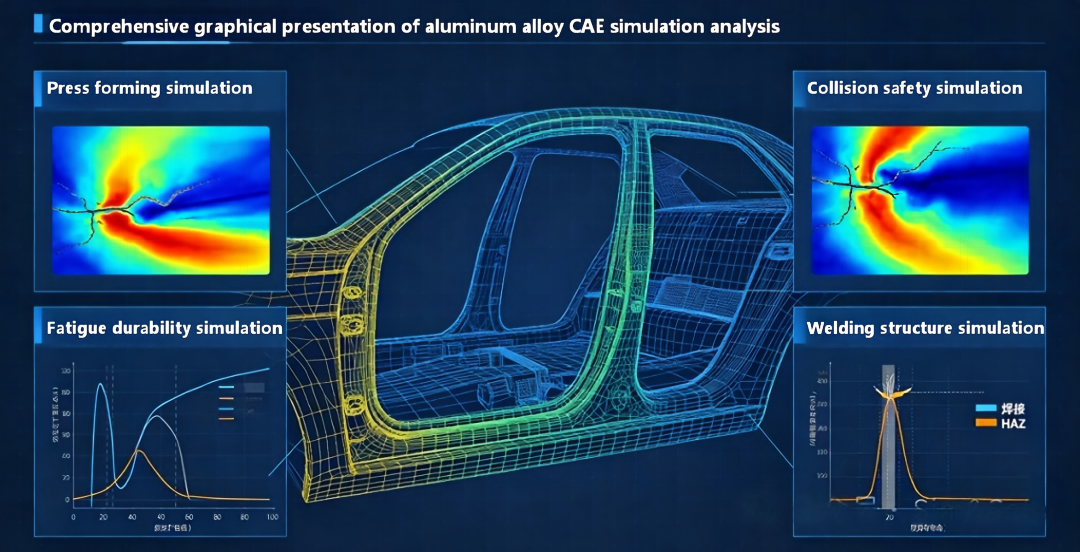
5. Expansão das aplicações de simulação CAE
(1) Simulação de formação de prensagem
• Ferramentas: AutoForm, Dynaform, Abaqus/Standard
• Aplicações principais: previsão de limites de formação, enrugamento, trincas e quantidades de retorno elástico, otimização da força de fixação, layout de nervuras de estiramento e velocidade de prensagem
• Modelos Chave: Adotando o critério de rendimento anisotrópico Barlat, combinando a anisotropia plana das placas de alumínio da série 6, melhorando a precisão da previsão do retorno elástico; dentro da indústria, através de simulação, o desvio do controle de retorno elástico pode ser reduzido para 5%
(2) Simulação de segurança contra colisões
• Ferramentas: LS-DYNA, Abaqus/Explicit, Radioss
• Modelo constitutivo: adota principalmente o modelo constitutivo Johnson-Cook (JC) para descrever o comportamento da tensão de fluxo sob altas taxas de deformação, parâmetros típicos para 6061-T6: A=285MPa, B=245MPa, n=0,28, C=0,028, coeficiente de correlação R² > 0,96
• Modelo de falha: usando o modelo de falha CrachFEM, é possível prever com precisão o início e a expansão de fraturas sob diferentes estados de tensão, suportando simulação de fratura por colisão em nível de componente e em nível de veículo
• Valor de Engenharia: Substituindo alguns testes de colisão, encurtando o ciclo de desenvolvimento, otimizando a eficiência de absorção de energia da estrutura
(3) Simulação de durabilidade de fadiga
• Ferramentas: nCode, Fe-safe, MSC Fatigue
• Método: Com base na curva S-N do material (quando a razão de tensão R=-1 para 6082-T651, o limite de fadiga sob 10⁷ ciclos é de aproximadamente 73MPa), combinado com coeficiente de concentração de tensão, rugosidade superficial, amolecimento de ZTA de soldagem e outros fatores de correção, prevê a vida em fadiga da estrutura
• Aplicação: Verificação da durabilidade de componentes do chassi e sistemas de estrutura da carroceria, pode identificar antecipadamente pontos fracos de fadiga
(4) Simulação de Estrutura de Soldagem
• Considerando o coeficiente de redução de resistência da HAZ, definindo as propriedades do material amolecido ao redor da costura de solda
• Simulação de tensão residual e deformação da soldagem, otimizando a sequência de soldagem e os parâmetros do processo, controlando a precisão dimensional da estrutura
二、 Ligas de alumínio da série 7xxx (série Al-Zn-Mg)
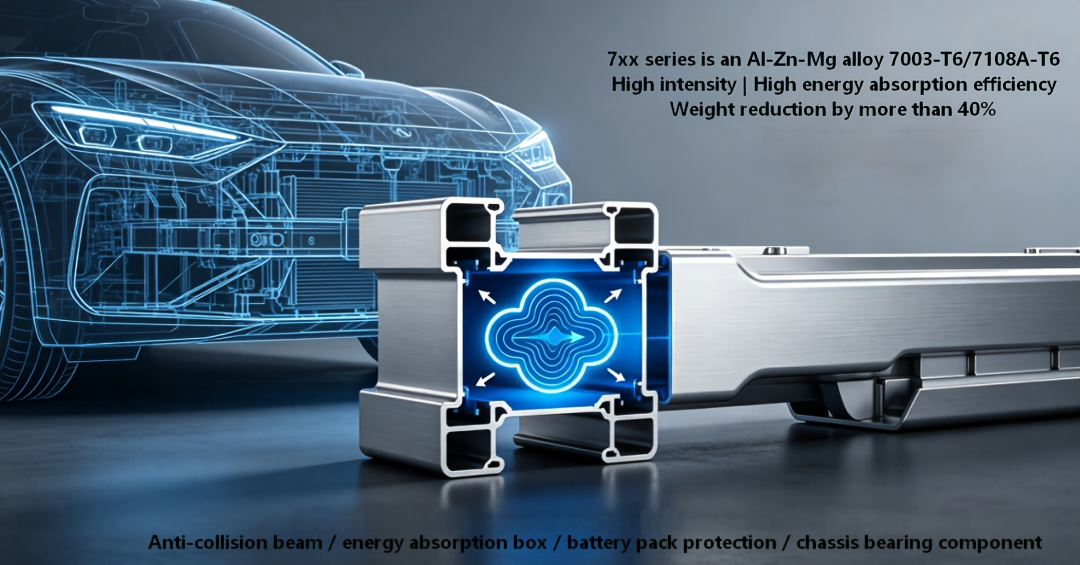
A série 7xxx de ligas de alumínio consiste principalmente em zinco e magnésio como elementos de liga. Eles alcançam o fortalecimento do envelhecimento através da fase η-MgZn₂. É a série com maior resistência. Entre elas, 7003 e 7108A são ligas da série 7 de resistência média específicas para componentes estruturais automotivos, que equilibram resistência, propriedades de extrusão e soldabilidade.
1. Sistema de numeração de marca e análise conceitual
• 7003-T6: Uma liga Al-Zn6Mg0.8Zr, com adição de zircônio para refinar os grãos e melhorar a resistência à trinca e o desempenho à fadiga. É a principal escolha de material para sistemas de proteção contra colisões automotivas.
• 7108A-T6: Uma versão melhorada do 7003, com melhor equilíbrio entre resistência e tenacidade, excelente desempenho de extrusão e adequado para perfis transversais complexos.
• ZAC 0,67/0,47: Faixa de coeficientes de redução de resistência para a zona afetada pelo calor de soldagem, com valor máximo em 0,67 e mínimo em 0,47, correspondendo a diferentes processos e posições de soldagem.
2. Físico-Química Básica e Propriedades Mecânicas
(1) Características Básicas
• Densidade: 2,78 - 2,82 g/cm³, um pouco superior à série 6, ainda muito inferior ao aço.
• Resistência: Significativamente superior à série 6, com resistência específica comparável à do aço de alta resistência.
• Resistência à corrosão: A resistência geral à corrosão é mais fraca do que a série 6, com certa sensibilidade à corrosão sob tensão (SCC), mais óbvia no estado T6, e pode ser melhorada com o estado T7 de envelhecimento em dois estágios.
• Soldabilidade: 7003/7108A pertencem às ligas soldáveis da série 7. Sua soldabilidade é melhor que a do alumínio ultraduro 7075, mas ainda apresenta o problema de amolecimento da HAZ.
(2) Propriedades mecânicas típicas e relação de resistência ao escoamento (perfis extrudados no estado T6)
|
Status de classificação do material |
Resistência à tração Rm (MPa) |
Resistência ao escoamento Rp0,2 (MPa) |
Alongamento após Fratura A (%) |
Relação entre rendimento e resistência à tração Rp0,2/Rm |
Faixa de coeficiente de redução de HAZ |
|
7003-T6 |
340~380 |
280~310 |
10~13 |
0.82~0.84 |
0.47~0.67 |
|
7108A-T6 |
350~390 |
290~320 |
9~12 |
0.83~0.85 |
0.47~0.67 |
3. Procedimentos Típicos de Preparação e Processamento
1. Derretimento e Fundição: Controle rigorosamente o conteúdo de Zn e Mg, adicione Zr e Ti para refinar os grãos e controle o conteúdo de impurezas de Fe e Si
2. Tratamento de homogeneização: Aquecimento de longo prazo a 460-480°C para eliminar a segregação da peça fundida
3. Formação por extrusão: Extrusão a 420-480°C, têmpera on-line na saída
4. Tratamento térmico: O padrão T6 é 120°C/24 horas para envelhecimento em estágio único; para cenários que exigem desempenho anticorrosivo, use envelhecimento em dois estágios (T74), sacrificando 10-15% de resistência em troca de resistência à corrosão sob tensão
5. Processamento subsequente: fresagem CNC, dobra, pulverização de superfície, etc.
4. Aplicações em veículos industriais e automotivos
(1) Aplicações Industriais Gerais
Componentes estruturais ferroviários, componentes de suporte de carga secundários aeroespaciais, equipamentos de elevação, vasos de alta pressão, equipamentos esportivos, etc.
(2) Subaplicações de Veículos Automotivos
Sistema de segurança contra colisão: principais cenários de aplicação do 7003/7108A
• Vigas de impacto dianteiras e traseiras, caixas de absorção de energia, peças de reforço de pára-choques
• Vantagens: Alta resistência + alta eficiência de absorção de energia, os perfis de seção em forma de I têm uma redução de peso de mais de 40% em comparação com vigas de impacto de aço, e a capacidade de absorção de energia de colisão é aumentada em 30%
Componentes da estrutura do veículo
• Viga de soleira, reforços de viga A/B, viga longitudinal frontal, estrutura do conjunto de baterias
• Vantagens: Alta resistência específica, alcançando maior capacidade de carga dentro de um espaço transversal limitado, adequado para os componentes de suporte de carga do chassi que atendem aos requisitos de proteção de novas baterias de veículos de energia
• Subestrutura, braço de controle, junta de direção
• Vantagens: Reduzindo a massa não suspensa, melhorando o desempenho de dirigibilidade do veículo e o desempenho de autonomia
5. Expansão das aplicações de simulação CAE
As diferenças entre a simulação de liga de alumínio da série 7 e o núcleo da série 6 residem em:
1. Simulação de colisão: A sensibilidade à taxa de deformação é maior e a não linearidade durante o estágio de amolecimento em alta temperatura é mais significativa. O modelo JC tradicional desvia até 18% acima de 400°C, e o modelo constitutivo Zerilli-Armstrong precisa ser introduzido para correção suplementar.
2. Simulação de fadiga: Consideração adicional deve ser dada ao efeito do acoplamento sob tensão de corrosão. Em um ambiente corrosivo, o coeficiente de redução da vida em fadiga precisa ser ajustado entre 0,6 e 0,8.
3. Simulação de soldagem: A faixa de amolecimento HAZ (Zona Afetada pelo Calor) é mais ampla e a flutuação de resistência é maior. A verificação da condição limite precisa ser realizada separadamente nos valores máximo e mínimo.
4. Simulação de formação de extrusão: HyperXtrude e outros softwares são usados para simular fluxo de metal, campo de temperatura e evolução da microestrutura. A velocidade de extrusão e o design do molde são otimizados para evitar rachaduras e defeitos no anel de grãos grossos.
三、Problemas e soluções comuns na produção e serviço de ligas de alumínio
1. Falha por fadiga material
Descrição do problema: Sob cargas alternadas repetidas, trincas por fadiga começam a se formar em pontos de concentração de tensão no material e continuam a se expandir, resultando eventualmente em fratura frágil de baixa tensão, que é um dos principais modos de falha em chassis automotivos e sistemas de carroceria. A vida à fadiga das juntas soldadas por pontos de liga de alumínio é de apenas 20% a 30% daquela das juntas de aço da mesma espessura, tornando-as um elo fraco.
Causas:
• As estruturas possuem recursos de concentração de tensão, como furos, entalhes e cantos
• As juntas soldadas apresentam poros, inclusões, amolecimento da ZTA e tensão residual
• Defeitos como arranhões superficiais e poços de corrosão tornam-se fontes de início de trincas
• A amplitude das cargas alternadas excede o limite de fadiga do material Solução:
• Lado de projeto: Otimize o raio dos cantos estruturais para evitar cantos vivos e mudanças bruscas na seção transversal, reduzindo assim o coeficiente de concentração de tensões.
• Lado do processo: Adotar preferencialmente conexões mecânicas como rebites auto-roscantes (SPR) e parafusos de perfuração contínua (FDS) em vez de soldagem por pontos para melhorar o desempenho à fadiga das juntas; após a soldagem, execute retificação e jateamento e introduza tensão de compressão residual.
• Lado do material: Selecione ligas de granulação fina e alta pureza, controle o tamanho e distribuição das inclusões; adote um processo de envelhecimento em dois estágios para aumentar a resistência à fadiga
• Lado da simulação: Conduza a verificação da vida em fadiga com base na lei de danos cumulativos lineares do Miner e reserve um fator de segurança
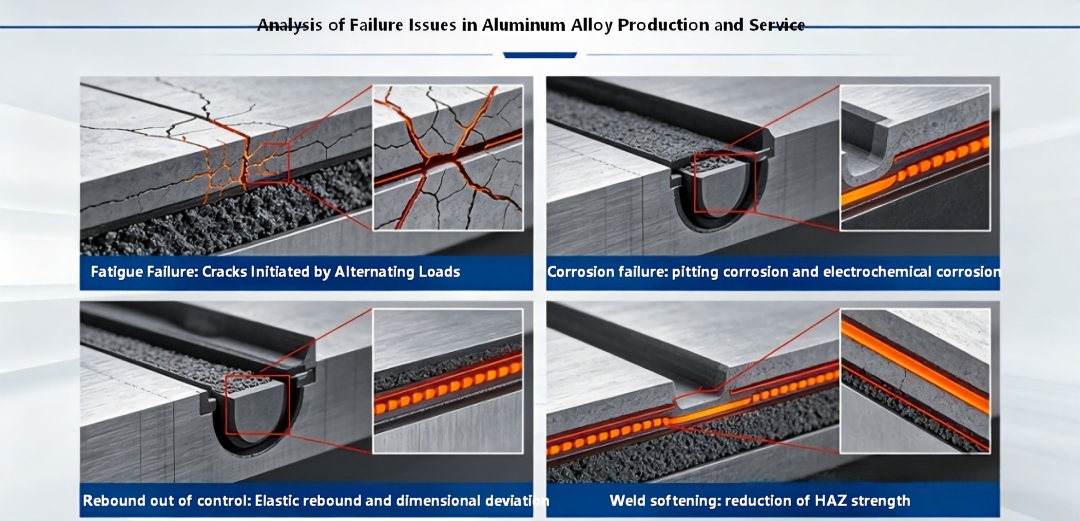
2. Falha por corrosão do material
Descrição do Problema: Os materiais sofrem reações químicas ou eletroquímicas em meios ambientais, resultando em deterioração da superfície, declínio de desempenho e até mesmo falha estrutural. Os tipos comuns de corrosão de ligas de alumínio incluem corrosão por pite, corrosão intergranular, corrosão sob tensão (SCC) e corrosão galvânica.
Causas:
• Corrosão por picada: O ambiente de íons cloreto (litoral, sal de degelo) danifica o filme de óxido da superfície, formando poços de corrosão localizados
• Corrosão sob tensão: o alumínio de alta resistência da série 7, sob a ação combinada de tensão de tração e meio corrosivo, sofre trincas intergranulares
• Corrosão Galvânica: Quando a liga de alumínio entra em contato com metais com potenciais mais positivos, como aço ou cobre, uma célula eletrolítica se forma em um ambiente úmido, com o alumínio atuando como ânodo e acelerando a corrosão.
Soluções:
• Proteção de Superfície: Utilize anodização, revestimento eletroforético, pulverização de pó, etc. para formar uma camada protetora; aplique cera anticorrosiva nas peças principais
• Projeto Estrutural: Evitar estruturas de acúmulo de água, fazer furos de drenagem; adicione almofadas isolantes ao conectar metais diferentes para isolar o contato elétrico
• Seleção de Materiais: Selecione a série 6 para peças de revestimento externo com alta resistência à corrosão; substituir o estado T6 das peças estruturais da série 7 pelo estado T7 para aumentar a resistência SCC
• Proteção Eletroquímica: Instale ânodos de sacrifício (blocos de zinco) dentro de cavidades fechadas
3. Deformação plástica descontrolada e retorno elástico
Descrição do problema: Após a estampagem, a peça sofre retorno elástico e a precisão dimensional não atende aos requisitos de montagem; durante o serviço, sob carga, sofre deformação plástica, afetando a estabilidade estrutural. O módulo de elasticidade da liga de alumínio é baixo e a quantidade de retorno elástico é 2 a 3 vezes maior que a do aço. É uma dificuldade central no processo de estampagem.
Causas:
• Baixo módulo de elasticidade, resultando em uma grande recuperação elástica após deformação plástica
• Flutuações na resistência ao escoamento do material e na anisotropia, causando retorno elástico desigual
• Rigidez estrutural insuficiente, com a carga de serviço excedendo o limite de escoamento
Soluções:
• Processo de estampagem: Use simulação de conformação para prever o valor do retorno elástico e projetar compensação para a superfície do molde; adote a formação de estiramento em vez de flexão simples para aumentar a proporção de deformação plástica
• Suplementos de Processo: Configure um processo de acabamento para realizar prensagem fina secundária em dimensões chave
• Otimização Estrutural: Adicionar nervuras e flanges para aumentar o momento de inércia da seção, melhorando a rigidez estrutural
• Controle de qualidade: controle rigorosamente a faixa de flutuação da resistência ao escoamento do material em folha quando fornecido e reduza o período de armazenamento de envelhecimento natural
4. Rachadura de formação e serviço
Descrição do problema: Durante o processo de estampagem, o material da folha racha (como fissuras por estiramento, fissuras por flexão); durante o serviço, a estrutura desenvolve fissuras e se expande, resultando em falha estrutural.
Causas:
• Alongamento insuficiente da chapa, deformação excedendo o limite de formação
• Materiais em folha no estado T4P armazenados por muito tempo, o envelhecimento natural leva a um aumento no limite de escoamento e a uma diminuição na plasticidade
• Lubrificação de estampagem insuficiente, pequenos filetes de molde, concentração de deformação local
• Durante o serviço, a carga de impacto excede a resistência à fratura do material ou as trincas por fadiga se estendem até o tamanho crítico
Soluções:
• Lado do material: Selecione IBR e outras classes de alto desempenho de conformação; implementar rigorosamente os requisitos de gerenciamento de envelhecimento dentro de 6 meses e revalidar o desempenho dos materiais que excederam o limite de tempo
• Lado do processo: Otimize os parâmetros de estampagem, use óleo de estampagem de liga de alumínio dedicado; aumentar os filetes do molde, otimizar o layout das nervuras elásticas; para peças complexas, adote o processo de estampagem a quente, o aquecimento a 200-300 ° C pode aumentar o limite de formação em 30% -50%
• Lado do projeto: Evite deformações locais severas, distribua uniformemente a deformação; realizar verificação de resistência à fratura para peças-chave de suporte de carga
• Lado da inspeção: Use métodos de teste não destrutivos, como correntes parasitas e ultrassom, para detectar defeitos internos e microfissuras
5. Amolecimento da zona afetada pelo calor e fissuras quentes
Descrição do problema: Após a soldagem por fusão, as fases de endurecimento por envelhecimento na zona afetada pelo calor ao redor da costura de solda se dissolvem ou tornam-se mais grosseiras, resultando em uma diminuição significativa na resistência (a resistência da HAZ do estado T6 da série 6 é reduzida em aproximadamente 40-50%, e a série 7 pode atingir mais de 50%); A série 7 de alta liga é propensa a soldar trincas a quente.
Causas:
• O ciclo térmico de soldagem faz com que a temperatura da ZTA exceda a temperatura de envelhecimento, resultando em envelhecimento excessivo ou redissolução das fases de reforço
• A ampla faixa de temperatura de solidificação da liga forma fases eutéticas de baixo ponto de fusão nos limites dos grãos e, durante a contração por resfriamento, são geradas rachaduras de cristalização
• A entrada excessiva de calor de soldagem aumenta a largura da ZTA, levando a um amolecimento mais severo
Soluções:
• Seleção do processo: Adotar preferencialmente soldagem por fricção (FSW) em vez de soldagem por fusão para reduzir significativamente o grau de amolecimento da ZTA; para soldagem por fusão, adote um pequeno processo de entrada de calor (soldagem de transição de metal frio CMT)
• Seleção de material: Durante o projeto da estrutura de soldagem, reserve um coeficiente de redução de resistência HAZ, aumente a espessura da seção transversal ou selecione um material de base de maior resistência
• Tratamento pós-soldagem: Para algumas ligas, parte da resistência da ZTA pode ser parcialmente restaurada através do envelhecimento artificial pós-soldagem
• Prevenção de trincas: Otimizar parâmetros de soldagem, utilizar arames de enchimento adequados; projetar chanfros e folgas de montagem razoáveis para reduzir o estresse de soldagem
Conclusão
As séries 6xxx e 7xxx de ligas de alumínio juntas formam a "base de fundação" e as "linhas de alta resistência" da leveza de alumínio em automóveis: a primeira, com sua característica de endurecimento cozido de "formação suave e serviço duro" e resistência à corrosão equilibrada e desempenho de soldagem, tornou-se a escolha preferida comum para painéis de carroceria e estruturas de carga média; este último, com maior resistência específica e eficiência de absorção de energia de colisão, assume as funções principais de componentes de segurança e estruturas de alta carga. Estes dois não estão numa relação de substituição; em vez disso, eles formam a combinação ideal de desempenho, processo e custo em diferentes partes de todo o veículo.
Com a atualização contínua dos requisitos de peso leve para novos veículos energéticos, o sistema de materiais de alumínio ainda está passando por iterações contínuas - novas gerações de placas da série 6 com maior resposta de endurecimento por cozimento, materiais extrudados da série 7 com alta resistência à corrosão e tenacidade, e novas categorias, como ligas de alumínio fundidas sob pressão não tratadas termicamente, foram continuamente lançadas; ao mesmo tempo, o progresso dos modelos constitutivos de materiais de alta precisão e das tecnologias de simulação de acoplamento multicampo também está reduzindo continuamente o tempo entre o laboratório e o veículo de produção. A sinergia da inovação de materiais, avanços de processos e capacitação de simulação continuarão a impulsionar a evolução da redução de peso automotivo em direção a direções mais eficientes, seguras e de baixo custo.


