


Na competição triangular de leveza, alta segurança e baixo custo na indústria automotiva, o aço avançado de alta resistência sempre foi o núcleo absoluto do sistema de material de carroceria em branco. Desde as peças de cobertura externa facilmente moldáveis até os componentes estruturais de segurança anticolisão, desde o aço de baixo carbono formado a frio até o aço ao boro formado a quente de grau 1800MPa, as características da microestrutura, o desempenho mecânico, as janelas de processo e os cenários aplicáveis de diferentes tipos de aço variam muito, determinando diretamente o custo, o peso e o desempenho de segurança da carroceria do veículo.
Para profissionais envolvidos no projeto de carrocerias de veículos, simulação CAE, seleção de materiais e desenvolvimento de processos, o estabelecimento de um sistema de conhecimento completo, preciso e prático para aço de alta resistência é a base para resolver problemas no local, como formação de trincas, ressalto excessivo e falha por fadiga. Este artigo revisa sistematicamente os 7 principais tipos de aços automotivos convencionais sob o sistema padrão VDA. Abrange as propriedades essenciais do material, os principais parâmetros mecânicos, a lógica do processo de produção, bem como os cenários de aplicação de todo o veículo, a direção da simulação CAE e as soluções para todos os problemas de falha ao longo do processo. Todos os dados de desempenho são derivados das especificações públicas das siderúrgicas e dos padrões da indústria.
一、Aços laminados a frio de alta resistência sem intersticiais (IF)
1. Conceito de Material e Propriedades Microestruturais
O aço IF, abreviação de Interstitial-Free Steel, usa elementos de microliga como titânio (Ti) e nióbio (Nb) para imobilizar totalmente os átomos intersticiais de carbono (C) e nitrogênio (N) na forma de carbonitretos. Sua matriz consiste em ferrita pura. Caracterizado por um ponto de escoamento extremamente baixo e estampabilidade profunda superior (alto valor r e alto valor n), o aço IF serve como material fundamental para painéis externos automotivos e componentes complexos repuxados.
Os aços IF de alta resistência mantêm excelente conformabilidade enquanto aumentam a resistência por meio do reforço de soluções sólidas e do refinamento de grãos, alcançando um equilíbrio entre o design leve e os requisitos de conformação.
2. Principais propriedades mecânicas e relação rendimento/tração
(Fonte de dados: padrão VDA 239-100, especificações de produto da Salzgitter e Baoshan Iron & Steel)
|
Nota |
Resistência ao escoamento ReL / Rp0,2 (MPa) |
Resistência à tração Rm (MPa) |
Alongamento após fratura A80 (%) |
Relação típica de rendimento/tração |
Características principais |
|
CR180IF |
180 ~ 240 |
320 ~ 400 |
≥ 35 |
~ 0.56 |
Estampabilidade profunda ideal, comparável ao aço de estampagem profunda convencional |
|
CR210IF |
210 ~ 270 |
340 ~ 420 |
≥ 33 |
~ 0.62 |
Formabilidade e resistência equilibradas |
|
CR240IF |
240 ~ 300 |
360 ~ 440 |
≥ 31 |
~ 0.67 |
Aço de estampagem profunda de média-alta resistência |
|
CR260IF |
260 ~ 320 |
380 ~ 440 |
≥ 30 |
~ 0.68 |
Classe superior de aço IF de alta resistência com excelente resistência a amolgadelas |
3. Pontos-chave do processo de produção
• Final de fundição: controle ultrabaixo de carbono (C ≤ 0,01%), adição de Ti/Nb para fixar átomos intersticiais e controle rigoroso de elementos de impureza como S e P.
• Laminação final: A taxa de redução da laminação a frio é controlada em 70%-80%, combinada com o processo de recristalização por recozimento contínuo, para garantir estrutura de grão uniforme e alta taxa de deformação plástica.
• Pós-processamento: Pode ser revestido com camadas de galvanização por imersão a quente ou eletrogalvanização para atender aos requisitos de prevenção de corrosão.
4. Aplicação em Veículos Completos
• Painéis exteriores da carroçaria: Painéis exteriores do capô do motor, painéis exteriores da bagageira, painéis exteriores das portas do carro e pára-lamas, tendo em conta tanto a estampagem de formas complexas como a qualidade das superfícies exteriores.
5. Direção da aplicação de simulação
• Simulação de conformação por prensagem: Usando o AutoForm e o Dynaform, a taxa de enrugamento, rachadura e adelgaçamento do processo de estampagem profunda são simulados para otimizar o tamanho da matriz e o layout da barra de tração.
• Simulação anti-amassamento: Com base na análise de rigidez, a quantidade de deformação do painel externo sob cargas locais é avaliada e a resistência do material e o projeto da espessura da placa são combinados.
二、 Aços laminados a frio e endurecíveis (BH)
1. Conceito de Material e Propriedades Microestruturais
O aço BH, abreviatura de Bake-Hardenable Steel, apresenta uma matriz de ferrite. Ao regular o conteúdo de átomos de carbono do soluto, alcança a propriedade distintiva de baixo limite de escoamento para fácil conformação durante a estampagem e maior resistência após o cozimento da tinta.
As luxações se multiplicam ao longo do processo de estampagem. No procedimento subsequente de cozimento de revestimento automotivo (170°C por 20 minutos), os átomos de carbono intersticiais precipitam e ocorrem deslocamentos de pinos. Este mecanismo aumenta o limite de escoamento em 30–50 MPa e melhora muito a resistência a amolgadelas das peças acabadas.
2. Principais propriedades mecânicas e relação rendimento/tração
(Fonte de dados: padrão VDA 239-100, especificações do produto da thyssenkrupp)
|
Nota |
Resistência ao rendimento conforme entregue (MPa) |
Resistência à tração conforme entregue (MPa) |
Incremento de resistência ao rendimento após cozimento (MPa) |
Alongamento após fratura A80 (%) |
Relação típica de rendimento/tração (conforme entregue) |
|
CR180BH |
180 ~ 230 |
290 ~ 360 |
≥ 30 |
≥ 34 |
~ 0.62 |
|
CR210BH |
210 ~ 260 |
320 ~ 390 |
≥ 30 |
≥ 32 |
~ 0.66 |
|
CR240BH |
240 ~ 300 |
340 ~ 440 |
≥ 35 |
≥ 29 |
~ 0.71 |
|
CR300BH |
300 ~ 360 |
400 ~ 480 |
≥ 40 |
≥ 26 |
~ 0.75 |
3. Pontos-chave do processo de produção
• Controle de Componentes: Controle com precisão o conteúdo de carbono soluto, equilibre o valor de endurecimento no cozimento com a propriedade antienvelhecimento à temperatura ambiente e evite o envelhecimento natural durante o armazenamento.
• Processo de recozimento: Recozimento contínuo com resfriamento rápido, solubilizando átomos de carbono supersaturados, garantindo a capacidade de resposta BH do produto acabado.
4. Aplicação em Veículos Completos
• A aplicação principal é para componentes externos automotivos: portas, capô, pára-lamas e tampa do porta-malas. Esta é uma solução convencional que leva em consideração tanto o formato da aparência quanto a resistência ao uso, e pode obter um efeito de leveza reduzindo a espessura da placa em 0,1-0,2 mm.
O aço BH de média-alta resistência também é utilizado para componentes estruturais secundários, como os painéis internos da soleira e as vigas do piso.
5. Direção da aplicação de simulação
• Simulação de conformação: Incorporação de um modelo constitutivo de endurecimento por cozimento para distinguir as diferenças de propriedades mecânicas entre a forma formada e a pós-cozimento.
• Simulação de rigidez e anti-deformação: Simule a rigidez do produto acabado após o revestimento e verifique o desempenho anti-deformação e anti-impacto de pedras do painel externo.
三、 Aços bifásicos laminados a frio (DP)
1. Conceito de Material e Características Microestruturais
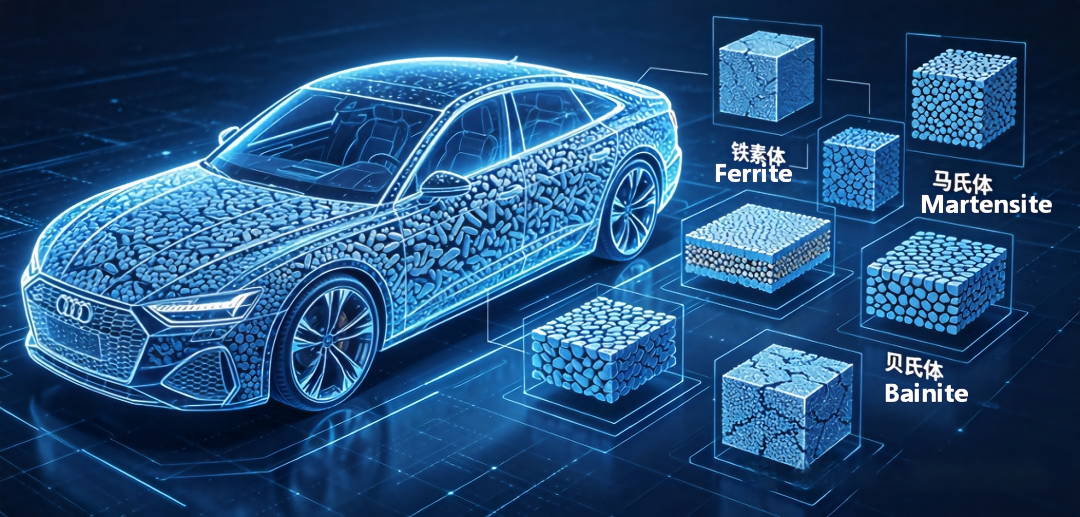
O aço DP (Dual Phase Steel) é o tipo principal do aço avançado de alta resistência (AHSS) de primeira geração. Sua microestrutura consiste em uma matriz de ferrita macia com ilhas de martensita dura dispersas. A fração volumétrica da martensita aumenta de 5% para mais de 40% com graus crescentes de resistência.
Suas principais vantagens incluem baixa relação rendimento/tração, alto índice de endurecimento, ausência de patamar de escoamento e eficiência superior de absorção de energia em colisões, tornando-o o tipo de aço mais amplamente utilizado para componentes de segurança estrutural automotiva.
2. Principais propriedades mecânicas e relação rendimento/tração
(Fonte de dados: Baosteel Standard Q/BQB 418-2023, especificação ASTM A1088)
|
Nota |
Força de rendimento (MPa) |
Resistência à tração (MPa) |
Alongamento após fratura A80 (%) |
Relação típica de rendimento/tração |
Classificação de Força |
|
CR250Y440T-DP |
250 ~ 320 |
≥ 440 |
≥ 27 |
~ 0.57 |
Aço DP de baixa resistência |
|
CR290Y490T-DP |
290 ~ 380 |
≥ 490 |
≥ 23 |
~ 0.59 |
Grau de resistência média-baixa |
|
CR330Y590T-DP |
330 ~ 440 |
≥ 590 |
≥ 20 |
~ 0.56 |
Grau estrutural principal |
|
CR440Y780T-DP |
440 ~ 550 |
≥ 780 |
≥ 14 |
~ 0.56 |
Grau de segurança de alta resistência |
|
CR590Y980T-DP |
590 ~ 700 |
≥ 980 |
≥ 10 |
~ 0.60 |
Grau estrutural de ultra-alta resistência |
|
CR900Y1180T-DP |
900 ~ 1050 |
≥ 1180 |
≥ 8 |
~ 0.76 |
Extra-alto aço moldável a frio resistente |
|
CR1150Y1400T-DP |
1150 ~ 1300 |
≥ 1400 |
≥ 6 |
~ 0.82 |
Limite superior de resistência para conformação a frio |
√Regra: Os aços DP de baixa resistência apresentam uma baixa relação rendimento/tração e excelente capacidade de absorção de energia. À medida que o grau de resistência aumenta, a fração volumétrica da martensita aumenta e a relação entre o rendimento e a tração aumenta gradualmente.
3. Principais pontos do processo de produção
• Processo central: laminação a frio + aquecimento intercrítico durante recozimento contínuo + resfriamento rápido. A chapa de aço é aquecida até a região bifásica ferrita-austenita, mantida à temperatura e depois resfriada rapidamente, onde a austenita se transforma em martensita.
• Desafios do processo: Controle com precisão a taxa de resfriamento e a temperatura do enrolamento para garantir conteúdo e morfologia uniformes de martensita. Para aço DP galvanizado por imersão a quente, a temperatura de galvanização deve ser coordenada com os processos de transformação de fase.
4. Aplicação em Veículos Completos
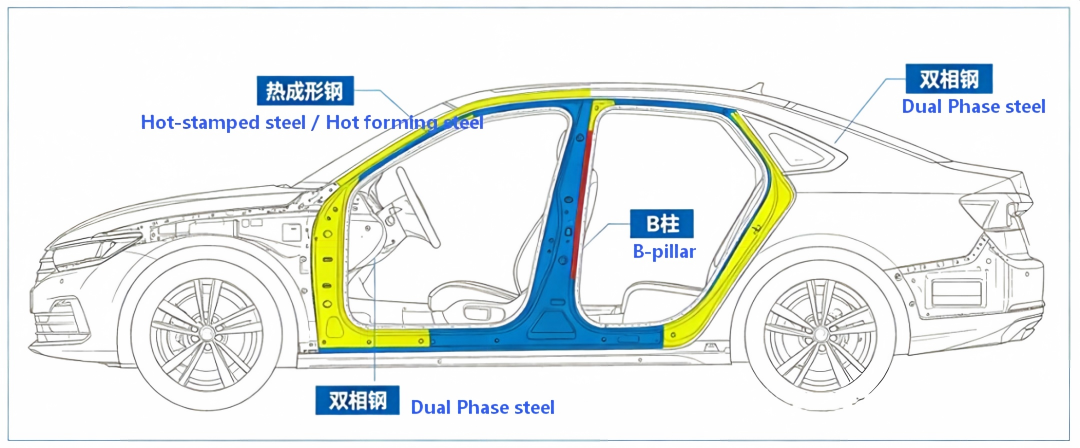
• Classe 440-590 MPa: Vigas longitudinais dianteiras e traseiras, vigas transversais de piso, estruturas de assento e placas de reforço de soleira, equilibrando conformabilidade e resistência estrutural.
• Grau 780-980 MPa: A placa de reforço do pilar B, a viga de impacto da porta lateral, a viga de impacto frontal e a caixa de absorção de energia são os materiais principais para segurança em colisões.
• Grau acima de 1180 MPa: Peças de reforço do pára-choque traseiro, painel interno do carro, substitua algumas peças moldadas a quente por estampagem a frio para obter redução de custos.
5. Direção da aplicação de simulação
• Simulação de colisão: No LS-DYNA/RADIOSS, o modelo MAT_24 (elastoplástico linear por partes) combinado com o modelo de taxa de deformação de Cowper-Symonds é comumente usado para simular com precisão a evolução tensão-deformação e absorção de energia durante colisões de alta velocidade.
• Simulação de conformação: Foco na previsão dos riscos de ressalto e fissuração de aços de alta resistência e orientação na compensação da deformação de conformação; Apresente o diagrama de limite de formação (FLD) para determinar a janela de formação.
四、Aços TRIP laminados a frio
1. Conceito de Material e Propriedades Microestruturais
Aço TRIP significa Aço de Plasticidade Induzida por Transformação. Sua microestrutura consiste em ferrita, bainita e 5% a 15% de austenita retida.
Durante a deformação plástica, a austenita retida metaestável transforma-se gradualmente em martensita, gerando endurecimento contínuo e retardando o estreitamento. Consequentemente, seu produto de resistência e alongamento (resistência à tração × alongamento) é notavelmente maior do que o aço DP de grau de resistência idêntico, proporcionando conformabilidade superior.
2. Principais propriedades mecânicas e relação rendimento/tração
(Fonte de dados: especificações do produto Baosteel, padrão ASTM A1088)
|
Nota |
Força de rendimento (MPa) |
Resistência à tração (MPa) |
Alongamento após fratura A80 (%) |
Relação típica de rendimento/tração |
Principais vantagens |
|
CR400Y690T-TR |
400 ~ 510 |
≥ 690 |
≥ 24 |
~ 0.58 |
Alto alongamento, adequado para conformação complexa |
|
CR450Y780T-TR |
450 ~ 560 |
≥ 780 |
≥ 22 |
~ 0.58 |
Alto produto de resistência e alongamento, absorção sustentável de energia em colisões |
3. Principais pontos do processo de produção
• Projeto da liga: Alto teor de Mn junto com liga composta de Si/Al para estabilizar a austenita retida e suprimir a precipitação de carboneto durante a transformação da bainita.
• Processo de recozimento: recozimento intercrítico mais transformação isotérmica de bainita, permitindo o enriquecimento de carbono na austenita retida para garantir a estabilidade da austenita à temperatura ambiente.
4. Aplicações em veículos automotivos
• Componentes de segurança estrutural de formato complexo: pilar B superior, seção deformável da longarina dianteira, reforço da casa do leme, suporte de montagem do eixo traseiro e outras peças que requerem estampagem de curso pesado.
• Componentes da zona de absorção de energia de colisão: Confiam no endurecimento contínuo provocado pelo efeito TRIP para realizar deformação progressiva e absorção de energia durante a colisão, de modo a melhorar o desempenho da proteção dos ocupantes.
5. Instruções de aplicação de simulação CAE
• Simulação de conformação: O modelo constitutivo de transformação de fase TRIP deverá ser adotado para levar em conta a evolução do endurecimento induzido pela transformação de austenita retida durante a deformação, de modo a prever com precisão o limite de conformação.
• Simulação de colisão: Sub-rotinas de materiais definidas pelo usuário (por exemplo, LS-DYNA UMAT) são usadas para caracterizar a cinética de transformação de fase, o que permite uma simulação mais realista do comportamento de absorção de energia sob grandes deformações.
五、 Aços laminados a frio de fase complexa (CP)
1. Conceito de Material e Propriedades Microestruturais
O aço CP (Complex Phase Steel) apresenta uma matriz de ferrita/bainita acompanhada por uma pequena quantidade de martensita e precipitados em nanoescala. Sua alta resistência é alcançada através do fortalecimento por precipitação e do refinamento de grãos por meio de elementos microligantes de Ti e Nb.
É caracterizado por uma alta relação rendimento/tração, excelente taxa de expansão de furo e capacidade de flexão, bem como resistência superior à deformação local e desempenho à fadiga, tornando-o o material preferido para componentes formadores de chassis e flanges.
2. Principais propriedades mecânicas e relação rendimento/tração
(Fonte de dados: especificações do produto Baosteel, padrão ASTM A1088)
|
Nota |
Força de rendimento (MPa) |
Resistência à tração (MPa) |
Alongamento após fratura A80 (%) |
Relação típica de rendimento/tração |
Principais vantagens |
|
CR570Y780T-CP |
570 ~ 680 |
≥ 780 |
≥ 16 |
~ 0.73 |
Alta taxa de expansão de furo, classificação geral para chassi |
|
CR780Y980T-CP |
780 ~ 900 |
≥ 980 |
≥ 12 |
~ 0.80 |
Alta resistência e alta resistência à fadiga, para chassis de carga pesada |
|
CR900Y1180T-CP |
900 ~ 1050 |
≥ 1180 |
≥ 10 |
~ 0.76 |
Aço de fase complexa de ultra-alta resistência, alternativa ao aço estampado a quente |
√ Comparação: Com a mesma resistência à tração, o aço CP apresenta uma relação rendimento/tração marcadamente maior e menor alongamento, mas com capacidade de conformação local superior, incluindo expansão do furo e desempenho de flexão.
3. Pontos-chave do processo de produção
Através do processo de laminação controlada e resfriamento controlado ou recozimento por laminação a frio, combinado com o fortalecimento por precipitação de microligas, obtém-se uma estrutura de matriz de bainita fina e uniforme.
Controle rigorosamente o caminho de resfriamento para evitar a formação excessiva de martensita e garantir a resistência à flexão e ao alargamento.
4. Aplicação em Veículos Completos
• Sistema de chassi: Braços de controle, chassi auxiliar, braços de suspensão, barras estabilizadoras, sujeitos a cargas alternadas de fadiga e formação de flanges locais.
• Estrutura da carroceria: Trilhos deslizantes do assento, placa de reforço inferior do pilar B, componentes de reforço de soleira, peças com altos requisitos de precisão dimensional e resistência à fadiga.
• Sistema de rodas: Aro, raios, requer alto desempenho de perfuração e resistência à carga cíclica.
5. Direção da aplicação de simulação
• Simulação de conformação: O foco está na simulação dos riscos de trincas nas bordas nos processos de flangeamento e furação, e na utilização da simulação de expansão de furos para verificar a viabilidade do processo.
• Simulação de fadiga: Ao integrar o espectro de carga do chassi, o nCode é usado para avaliar a vida em fadiga de alto ciclo das peças e verificar o desempenho de durabilidade.
、 Aços Ferrítico-Bainíticos Laminados a Quente (FB)
1. Conceito de Material e Propriedades Microestruturais
O aço FB (Aço Ferrítico-Bainítico) é um aço avançado laminado a quente de alta resistência com uma microestrutura bifásica de ferrita e bainita. Suas propriedades mecânicas desejadas são alcançadas diretamente por meio de laminação controlada e resfriamento controlado durante a laminação contínua a quente, eliminando a necessidade de laminação a frio e recozimento, o que oferece vantagens de custo proeminentes.
Possui boa conformabilidade e soldabilidade, juntamente com desempenho uniforme em espessuras pesadas, tornando-o o material principal para componentes estruturais de veículos comerciais e chassis.
2. Principais propriedades mecânicas e relação rendimento/tração
(Fonte de dados: norma VDA 239-100, especificações de produto da SSAB e Salzgitter)
|
Nota |
Força de rendimento (MPa) |
Resistência à tração (MPa) |
Alongamento após fratura A80 (%) |
Relação típica de rendimento/tração |
Condição de Fornecimento |
|
HR440Y580T-FB |
440 ~ 600 |
580 ~ 700 |
≥ 15 |
~ 0.76 |
Laminado a quente / em conserva |
|
HR600Y780T-FB |
600 ~ 720 |
780 ~ 850 |
≥ 13 |
~ 0.77 |
Laminado a quente / em conserva |
3. Pontos-chave do processo de produção
A linha de produção de laminação contínua a quente pode obter diretamente uma estrutura de ferrita + bainita controlando a temperatura final de laminação, a taxa de resfriamento laminar e a temperatura de enrolamento.
• Sem a necessidade de processos de laminação a frio e recozimento, o processo de produção é curto e o custo é baixo, tornando-o adequado para produtos de espessura (2-6mm).
4. Aplicação em Veículos Completos
• No setor de veículos comerciais: As vigas longitudinais e transversais da estrutura do veículo, bem como os painéis laterais da caixa de carga, são os principais materiais para redução de peso em caminhões pesados e leves.
• Chassis de veículos de passageiros: Subchassi, tirante inferior, manga de eixo, componentes estruturais de suporte de carga de seção espessa.
• Outros: Jantes, suportes de pára-choques, suportes de tanques de combustível e outros componentes estruturais.
5. Direção da aplicação de simulação
• Simulação de resistência de chassi: análise de resistência estática e rigidez torcional de todo o chassi de veículos comerciais, para verificar o estresse sob plena carga e condições extremas.
• Simulação de durabilidade em fadiga: Com base no espectro de carga em estrada, avalie a vida em fadiga e a confiabilidade dos componentes do chassi e da estrutura.
七、Aços para estampagem a quente (padrão VDA)
1. Conceito de Material e Características Microestruturais
O aço para estampagem a quente, também conhecido como aço endurecido por prensagem (PHS) ou aço ao boro, é normalmente aço-liga Mn-B.
No estado de entrega, possui uma microestrutura de ferrita-perlita com ductilidade favorável. Após aquecimento até a temperatura de austenitização, a peça passa por estampagem seguida de têmpera simultânea na matriz. No final obtém-se uma estrutura totalmente martensítica, com resistência à tração variando de 1300 MPa a 2000 MPa. É o tipo de aço de maior resistência aplicado atualmente em carrocerias de automóveis, caracterizado por retorno elástico ultrabaixo e precisão dimensional superior após a conformação.
2. Principais propriedades mecânicas e relação rendimento/tração (após estampagem a quente e têmpera)
(Fonte de dados: padrões VDA, especificações de produtos de fabricantes de aço nacionais)
|
Nota |
Força de rendimento (MPa) |
Resistência à tração (MPa) |
Alongamento após fratura A80 (%) |
Relação típica de rendimento/tração |
Posicionamento de força e recursos principais |
|
CR350_500HS |
≥ 350 |
≥ 500 |
≥ 18 |
~ 0.70 |
Classe de estampagem a quente de baixa resistência com alta tenacidade |
|
CR370_550HS |
≥ 370 |
≥ 550 |
≥ 17 |
~ 0.67 |
Resistência média-baixa, para componentes de formato complexo |
|
CR370_570HS |
≥ 370 |
≥ 570 |
≥ 16 |
~ 0.65 |
Variante de alto alongamento dentro da mesma classe de resistência |
|
CR780_980HS |
≥ 780 |
≥ 980 |
≥ 10 |
~ 0.80 |
Aço de estampagem a quente de resistência média equilibrando resistência e tenacidade |
|
HS950Y1300T-BORO |
≥ 950 |
≥ 1300 |
≥ 7 |
~ 0.73 |
Aço boro clássico 22MnB5, o tipo convencional mais utilizado |
|
CR950_1300HS |
≥ 950 |
≥ 1300 |
≥ 7 |
~ 0.73 |
Aço estampado a quente classe 1500 MPa com base em substrato laminado a frio |
|
HR950_1300HS |
≥ 950 |
≥ 1300 |
≥ 7 |
~ 0.73 |
Aço estampado a quente classe 1500 MPa com base em substrato laminado a quente |
|
HS950Y1300T-BORO HAZ |
- |
- |
- |
- |
Tipo de zona afetada pelo calor otimizado com resistência aprimorada à fragilização por hidrogênio |
|
CR1200_1800HS |
≥ 1200 |
≥ 1800 |
≥ 5 |
~ 0.67 |
Aço estampado a quente de ultra-alta geração de 3ª geração para maior leveza |
3. Pontos-chave do processo de produção
Corte: O material em folha é cortado de acordo com o tamanho da peça. A prática comum é usar chapas revestidas com Al-Si para evitar oxidação em alta temperatura.
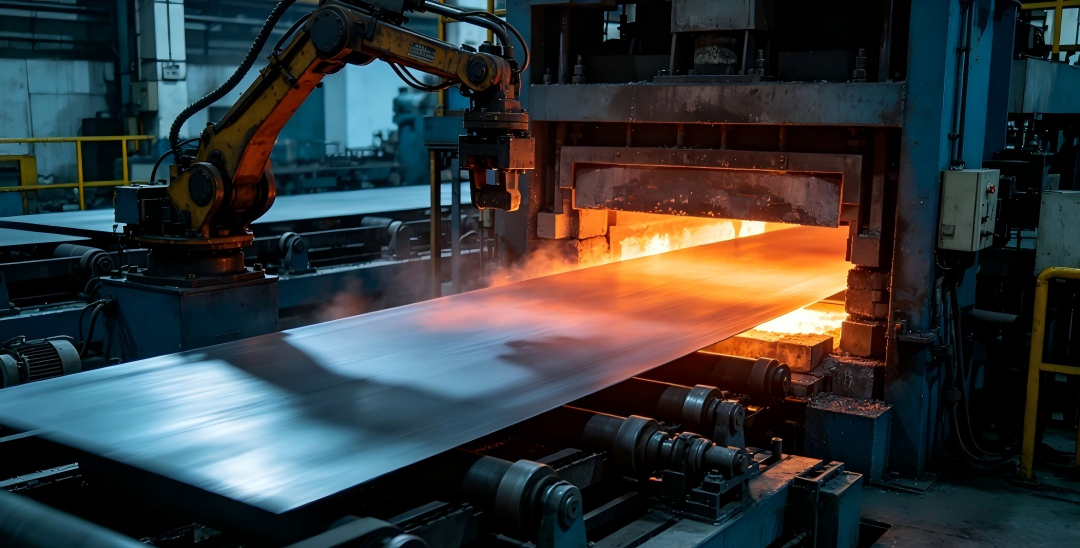
2. Aquecimento: O forno com fundo de rolo é aquecido a 880 - 950 ℃ e então mantido nesta temperatura para permitir que a placa de aço se transforme totalmente em austenita.
3. Transferência e Prensagem: A peça é transferida rapidamente para o molde (≤ 5 segundos). Enquanto o molde fecha e pressiona, ele é rapidamente resfriado e temperado através dos canais do molde (taxa de resfriamento ≥ 30°C/s).
4. Pós-processamento: Corte e puncionamento de bordas a laser, e algumas peças passam por tratamento de shot peening.
4. Aplicação em Veículos Completos
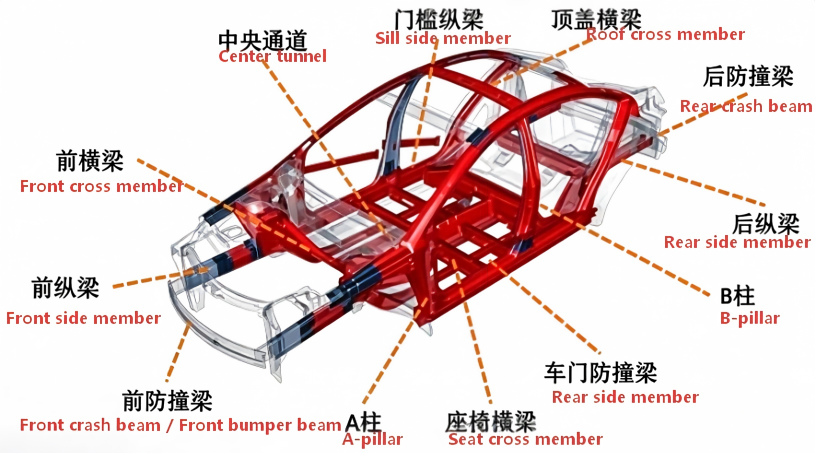
• Componentes essenciais de segurança da cabine de passageiros: placas de reforço de vigas A/B, vigas de piso, vigas transversais do teto e passagem central, que formam uma cabine de passageiros de alta resistência e garantem um espaço seguro para os ocupantes durante uma colisão.
• Componentes de suporte de carga resistentes a impactos: viga de impacto frontal, placa de reforço do encosto do banco e viga de impacto da porta.
• Status da Indústria: O aço formado a quente para carrocerias de veículos de médio a alto padrão pode representar de 20% a 30% de toda a estrutura da carroceria do veículo. É um material necessário que combina extrema leveza com segurança contra colisões.
5. Instruções de aplicação de simulação CAE
• Simulação do processo de estampagem a quente: Cálculos acoplados de transformação de fase termomecânica são realizados via AutoForm-Hotform e PAM-STAMP para prever campo de temperatura, distribuição de martensita, uniformidade de dureza e retorno elástico.
• Simulação de colisão: Modelos de falha como o GISSMO são adotados para caracterizar com precisão o comportamento de fratura do aço de ultra-alta resistência e verificar a integridade estrutural sob condições de carga de colisão.
• Simulação de risco de fragilização por hidrogênio: Combine difusão de hidrogênio e campo de tensão para avaliar a suscetibilidade à fissuração retardada.
八、 Análise e soluções para problemas comuns em todo o processo de produção de aço de alta resistência e vida útil
1. Falha por fadiga do material
Descrição do problema: Quando as peças são submetidas a cargas alternadas (como vibração do chassi, solavancos da carroceria do veículo e impacto na abertura/fechamento de portas), microfissuras começam a se formar nos pontos de concentração de tensão e se expandem gradualmente. Eventualmente, ocorre uma fratura súbita por fadiga, que é o modo de falha mais comum para componentes de chassis e peças estruturais de veículos.
Principais causas: Concentração de tensão em cantos arredondados estruturais/furos/junções de solda; Defeitos superficiais do material; Tensão de tração residual de soldagem; Amplitude de carga excedendo o limite de fadiga do material.
Solução:
• Análise de simulação: Utilize software de fadiga, como nCode DesignLife e Fe-Safe, e combine os resultados de resistência estática/dinâmica transitória para prever a vida em fadiga de ciclo alto/baixo; as juntas soldadas são avaliadas usando o método de tensão de ponto quente padrão IIW e o método de tensão de entalhe.
• Seleção de materiais: Escolha preferencialmente tipos de aço com alta relação resistência à fadiga/peso, como aço CP e aço FB, aço específico para chassi; selecione materiais com graus de qualidade superficial mais elevados para reduzir fontes de defeitos superficiais.
• Otimização de projeto e processo: Otimizar o raio dos filetes estruturais para evitar mudanças bruscas na seção transversal e reduzir o coeficiente de concentração de tensões; Introduzir tensão de compressão residual na superfície usando shot peening, laminação e reforço por choque a laser; Otimize os parâmetros de soldagem para reduzir defeitos e tensões de tração residuais.
2. Falha de corrosão do material
Descrição do problema: Em ambientes com alta umidade, névoa salina e chuva ácida, o aço sofre corrosão eletroquímica, resultando em manchas de ferrugem superficial, redução da espessura da parede e, em casos graves, perfuração e diminuição da resistência estrutural, o que afeta a durabilidade de todo o veículo.
Principais causas: O substrato fica exposto após o revestimento ser danificado; meios corrosivos, como íons cloreto, aceleram a erosão; o acúmulo de água nas fendas causa corrosão local; a corrosão eletroquímica ocorre devido ao contato de diferentes metais.
Solução:
• Análise de simulação: Usando software como COMSOL e MSC Marc, a difusão de meios corrosivos e a taxa de corrosão eletroquímica são simuladas para prever a perda de espessura da parede e a resistência estrutural remanescente após serviço de longo prazo.
• Seleção de materiais: Para ambientes comuns, é utilizado um revestimento de galvanização por imersão a quente (GI); para ambientes costeiros/com alto teor de sal, é adotado um revestimento de zinco-alumínio-magnésio (ZM); os componentes do chassi são feitos de aço FB/CP resistente às intempéries.
• Otimização de projeto e processo: Furos de drenagem são reservados no projeto estrutural para evitar acúmulo de água em vãos fechados; juntas isolantes são adicionadas para a conexão de diferentes metais para evitar corrosão galvânica; revestimento eletroforético catódico e vedação de solda com adesivo são fornecidos para aumentar o nível anticorrosivo.
3. Deformação plástica e folga de pressão
Descrição do problema: Após a estampagem a frio, a tensão interna da peça é liberada, resultando em rebote e ultrapassando o limite de precisão dimensional; durante o serviço, a carga excede o limite de escoamento, causando deformação plástica permanente, o que afeta a montagem e a funcionalidade.
Causa principal: O módulo de elasticidade do aço de alta resistência é próximo ao do aço de baixo carbono, mas seu limite de escoamento é maior. Após a formação, a energia de deformação elástica é grande e o rebote é 2 a 3 vezes maior que o do aço de baixo carbono; a rigidez estrutural insuficiente leva a tensões excessivas de serviço.
Solução:
• Análise de simulação: Realize simulação de recuperação de formação de processo completo usando AutoForm e LS-DYNA e produza o valor de compensação da superfície do molde; realizar simulação de resistência estática para verificar a tensão e a deformação sob condições de serviço.
• Seleção de materiais: Para peças com requisitos de alta precisão dimensional, devem ser preferidos tipos de aço com índice de limite de escoamento moderado e propriedades de conformação estáveis; para peças de ultra-alta resistência, o processo de conformação a quente pode ser adotado para eliminar fundamentalmente o retorno elástico.
• Otimização do processo e do projeto: Durante a fase de projeto do molde, é realizada a compensação de ressalto e adotada a correção superficial do tipo "sobre-correção"; o processo de modelagem é adicionado e a prensagem completa do material e a modelagem lateral são usadas para controlar o rebote; a seção estrutural é otimizada para aumentar a rigidez e reduzir o nível de tensão durante o serviço.
4. Rachaduras durante a formação
Descrição do problema: Durante o processo de trefilação, a deformação local excedeu o limite de conformação, resultando em estricção e fratura; nos processos de dobra e alargamento, as bordas das peças eram rasgadas, fazendo com que as peças fossem sucateadas.
Principais causas: Plasticidade do material e limite de formação insuficientes; Filetes de molde insuficientemente grandes e ângulo de saída excessivo levando à concentração de tensão; Má lubrificação e fluxo irregular de material; Janela de conformação estreita para aço de ultra-alta resistência, tornando-o sensível às flutuações do processo.
Solução:
• Análise de simulação: Com base no diagrama limite de conformação (FLD), simula o risco de fissuração do estiramento, otimiza a força de fixação, as nervuras de estiramento e o tamanho do blank; use o critério de fratura de borda para prever fissuras em flexão e expansão.
• Seleção de materiais: Para peças complexas de repuxo profundo, são preferidos aço TRIP e aço DP com alto valor n e alto alongamento; para peças com altos requisitos de flangeamento e furação, são selecionados aço CP e aço FB com alta taxa de furação.
• Otimização de processos e projetos: Aumente o raio dos cantos arredondados do molde para reduzir a concentração de tensões; Otimizar o layout das vigas de engate para equilibrar o fluxo de materiais; Use um lubrificante de estampagem dedicado para reduzir o atrito; Quando necessário, adote a conformação a quente para aumentar a plasticidade.
5. Falha da junta soldada
Descrição do problema: Durante o processo de carregamento de juntas de soldagem a ponto por resistência e soldagem a laser, ocorrem fraturas de interface e extrusão do núcleo, resultando em uma resistência de junta inferior à do material de base; após a soldagem de aço de ultra-alta resistência, a estrutura endurecida é abundante e a tenacidade diminui, tornando-a propensa a fraturas frágeis.
Principais causas: O ciclo térmico da soldagem leva a uma microestrutura irregular na junta, com o núcleo fundido endurecendo e a zona afetada pelo calor amolecendo; parâmetros de soldagem inadequados resultam em respingos e defeitos de fusão incompletos; o aço de alta resistência possui alto teor de carbono, aumentando sua suscetibilidade à trinca a frio.
Solução:
• Análise de Simulação: Utilizando SYSWELD para simular o campo de temperatura de soldagem, evolução da microestrutura e tensão residual, e prever a distribuição de dureza da junta; estabelecer um modelo de simulação mecânica para a junta e avaliar os modos de falha e a capacidade de suporte sob diferentes cargas.
• Seleção de materiais: Selecionar preferencialmente aços com baixo equivalente de carbono e boa soldabilidade; evite escolher aço com nível de resistência excessivamente alto em cenários com altas exigências de soldagem.
• Otimização do processo: Utilize o processo de soldagem a ponto por resistência multipulso, otimize a sequência de corrente e melhore o formato do núcleo de solda; para soldagem a laser, adote a técnica de alimentação de arame para controlar a estrutura da solda; após a soldagem dos principais componentes, execute o revenido em baixa temperatura para reduzir a dureza e a fragilidade.
6. Fragilização por hidrogênio e fissuração retardada
Descrição do problema: Aços de ultra-alta resistência com resistência ≥ 1000 MPa e aços formados a quente, durante a fabricação ou serviço, absorvem átomos de hidrogênio e sofrem trincas retardadas sem qualquer aviso sob tensão, o que é altamente oculto e repentino, representando riscos de segurança extremamente elevados.
Principais causas: O hidrogênio é introduzido por meio de processos como decapagem, galvanoplastia e soldagem; o hidrogênio é produzido através de reações catódicas em ambientes corrosivos; a estrutura da martensita é sensível ao hidrogênio, e o hidrogênio se acumula nos limites e discordâncias dos grãos, reduzindo a força de ligação da interface.
Solução:
• Análise de Simulação: Através da simulação de difusão de hidrogênio, os padrões de distribuição e enriquecimento dos átomos de hidrogênio são analisados, e o risco de fragilização por hidrogênio é avaliado com base no campo de tensão; o critério de falha para fissuração induzida por hidrogênio é estabelecido e a tensão crítica para fissuração retardada é prevista.
• Seleção de material: Selecione um tipo de aço com baixa fragilização por hidrogênio que contenha Nb e Ti para refinar a estrutura do grão; para as áreas sensíveis da zona afetada pelo calor da soldagem, selecione aço ao boro otimizado para HAZ.
• Otimização do processo: Reduza o processo de decapagem com absorção de hidrogênio e, em vez disso, use materiais de soldagem com baixo teor de hidrogênio; realizar recozimento de desidrogenação após soldagem; para conformação a quente, use revestimento Al-Si com baixo teor de hidrogênio e controle a absorção de hidrogênio durante o processo de aquecimento; através da otimização do processo, reduza a tensão de tração residual das peças.
• Painéis internos e componentes estruturais: Painéis internos de portas, peças de reforço de piso, acessórios de estrutura de assento, bem como peças estampadas profundas, como cárter de óleo e poço de rodas.


