


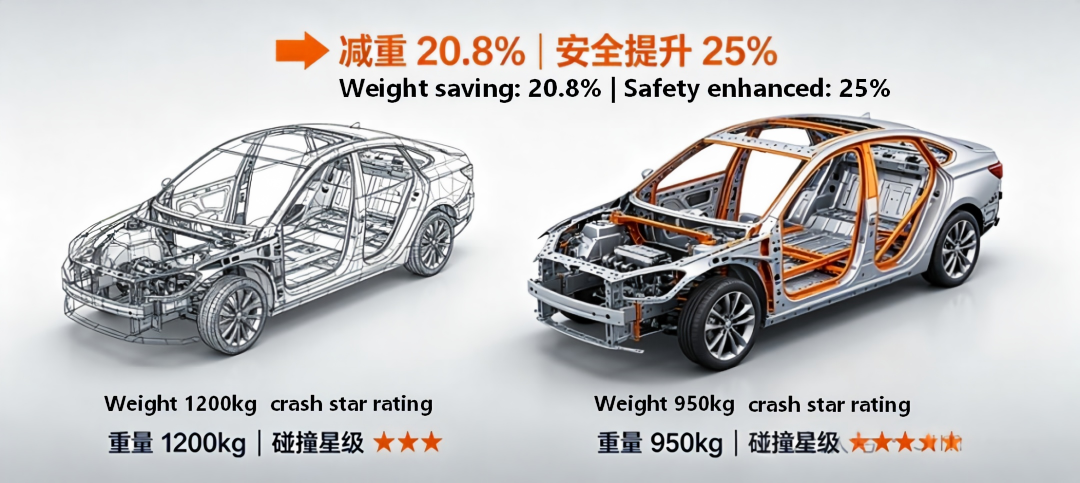
1. Têmpera - Liga de Aço (QP): Equivalente ao "teto de formação" do mesmo nível de resistência
1. Conceito central
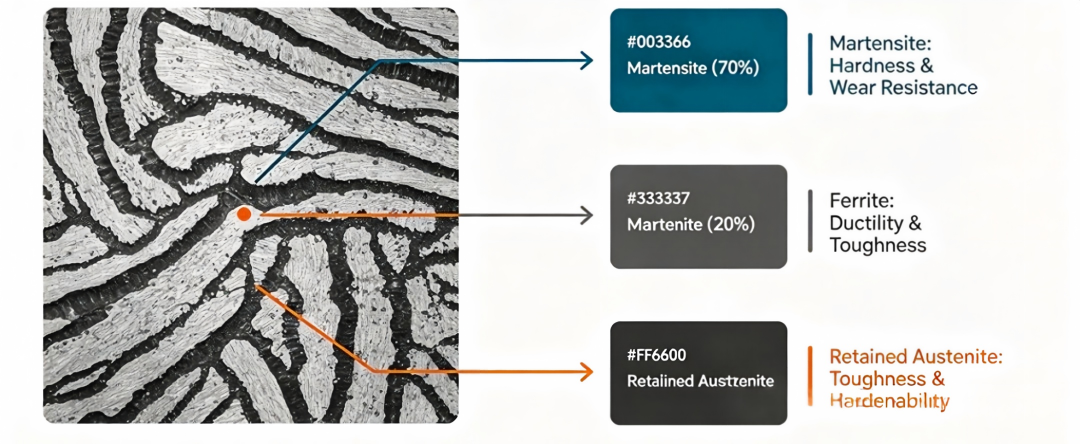
Têmpera - Particionamento de Aço (Aço QP), um produto de referência do aço avançado de alta resistência de terceira geração, alcança controle preciso da microestrutura por meio do exclusivo processo de tratamento térmico "têmpera - particionamento": 70% de martensita (fornecendo resistência ultra-alta) + 20% de ferrita (garantindo plasticidade) + 10% de austenita residual (trazendo efeito de plasticidade de transformação de fase TRIP).
O avanço mais significativo reside no fato de que, mesmo em níveis de resistência ultra-elevados de 980MPa e 1180MPa, ele ainda pode manter uma taxa de alongamento e um desempenho de expansão de furo muito superiores aos do aço DP na mesma categoria. Isto resolveu perfeitamente o problema da indústria de "alta resistência leva inevitavelmente a má conformabilidade".
2. Referência rápida das principais propriedades mecânicas (direção transversal à temperatura ambiente)
|
Nota |
Força de rendimento (MPa) |
Resistência à tração (MPa) |
Alongamento após fratura (A50) |
Relação típica de rendimento/tração |
Principais vantagens |
|
HC600/980QP |
600~850 |
≥980 |
≥15% |
0.61~0.87 |
Nota Equilibrada |
|
HC600/980QP-EL |
600~850 |
≥980 |
≥20% |
0.61~0.87 |
Versão de alto alongamento (+33%) |
|
HC820/1180QP |
820~1100 |
≥1180 |
≥8% |
0.69~0.93 |
Grau de resistência ultra-alta |
|
HC820/1180QP-EL |
820~1100 |
≥1180 |
≥14% |
0.69~0.93 |
Ultra-alta resistência e conformabilidade superior |
✅ Outros indicadores-chave: Taxa de expansão do furo ≥ 35%, Módulo de elasticidade 206±10 GPa, Razão de Poisson 0,30. O revestimento galvanizado passa no teste de névoa salina neutra de 800 horas.
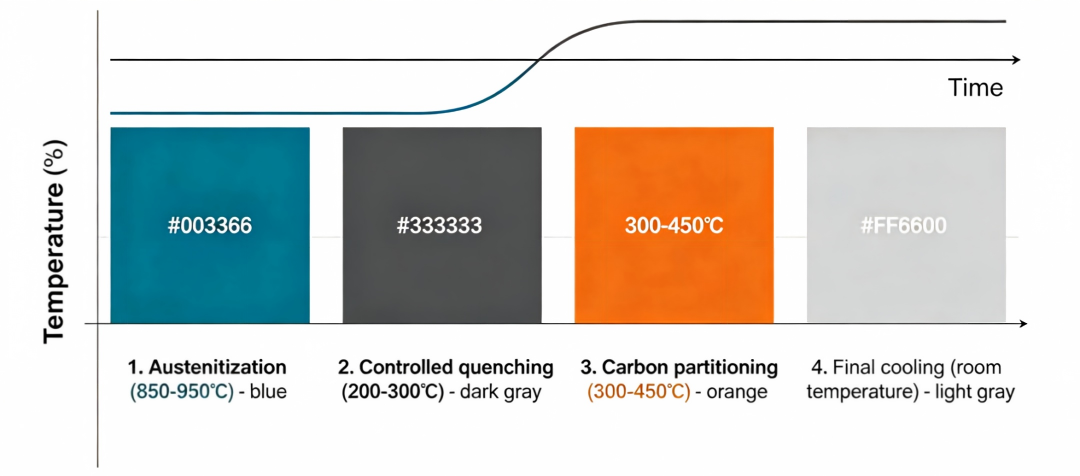
3. Processo de Produção Central (Recozimento Contínuo)
1. Austenitização: Aqueça e mantenha em 850 ~ 950 ℃ para austenitizar totalmente a microestrutura.
2. Têmpera controlada: Resfrie rapidamente a uma temperatura entre Ms e Mf (200 ~ 300 ℃) para obter martensita e austenita não transformada.
3. Particionamento de carbono: Mergulhe em 300 ~ 450 ℃. O carbono se difunde da martensita para a austenita para estabilizá-la.
4. Resfriamento final: Resfrie até a temperatura ambiente. A austenita retida estável é preservada, formando uma microestrutura composta trifásica.
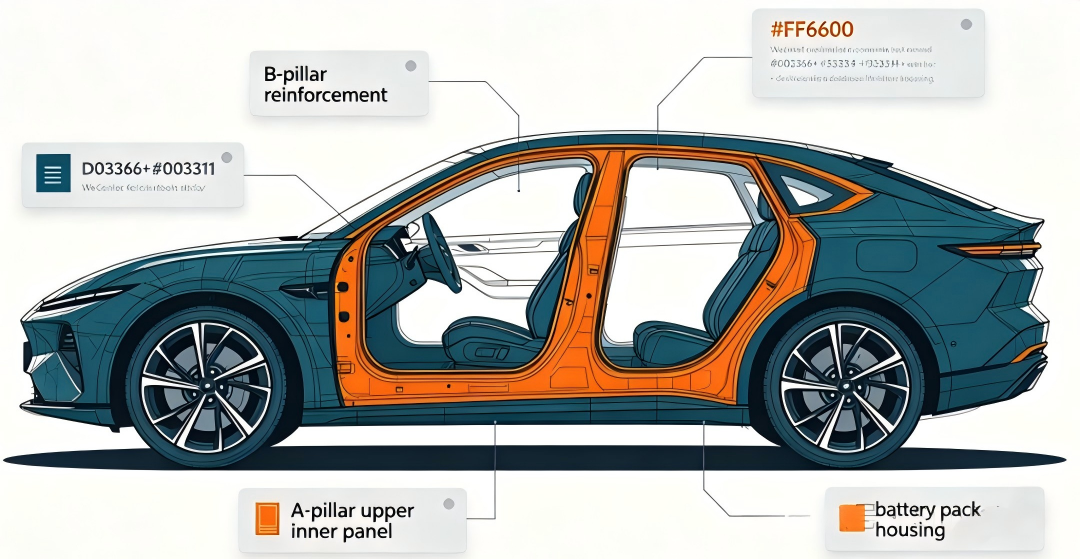
4. Aplicação de produção em massa em veículos completos
Cenários de aplicação principais: Componentes de segurança e peças estruturais de formato complexo para baterias de veículos de nova energia
• Reforço do pilar B, pilar A interno superior, viga de impacto da porta, grade lateral do teto
•Seção traseira da longarina dianteira, estrutura do assento, suporte do motor
• Carcaça da bateria, viga transversal e viga lateral para veículos de nova energia
Casos de aplicação em campo:
•Para reforço do pilar B de um veículo de marca nacional: 2,0mm HC600/980QP substituiu 2,5mm DP780. Alcançou 20% de redução de peso e 12% de melhoria no desempenho em colisões.
•Para o pilar A interno superior de um modelo de joint venture: o HC600/980QP-Z de 1,0 mm substituiu o DP600 de 1,2 mm. O peso da peça foi reduzido em 16,7% e a área cega do pilar A foi reduzida simultaneamente.
•Para carcaça inferior da bateria de uma nova marca de veículo energético: Adotando HC600/980QP-EL de 1,5 mm para estampagem integral. Os pontos de soldagem foram reduzidos em 30% e a rigidez estrutural aumentou em 25%.
5. Pontos-chave da simulação CAE
Simulação de prensagem e conformação (AutoForm/Dynaform)
•Modelo recomendado: Endurecimento híbrido Swift/Hockett-Sherby + Modelo de rendimento Yld2000-2d
•Entradas necessárias: Curva Tensão-Deformação Verdadeira (até 10% de deformação após força máxima), valor r, Curva FLD
•Foco Principal: Endurecimento Contínuo por Trabalho Causado pelo Efeito TRIP, Deterioração do Módulo Elástico com Deformação Plástica
Simulação de segurança contra colisão (LS-DYNA)
•Modelo Básico: *MAT_PIECEWISE_LINEAR_PLASTICITY(MAT_24)
•Modelo de Alta Precisão: *MAT_GISSMO (Considerando a Triaxialidade de Tensão e a Influência do Ângulo de Roeder na Falha)
• Parâmetros de taxa de deformação: C = 40,4, P = 5
• Critério de falha: Use triaxialidade de tensão - curva de deformação de fratura, não use um único critério de deformação plástica máxima
2. Aço laminado a quente SAPH: o carro-chefe fundamental para a indústria automotiva
2.1 Conceito Central
A série SAPH refere-se a chapas de aço decapadas laminadas a quente para aplicações estruturais automotivas fabricadas de acordo com os padrões JIS G3113. Pertencem à família dos aços manganês de baixo carbono, com propriedades mecânicas equilibradas obtidas por meio de processos de laminação e resfriamento controlados.
Divisão da nomenclatura de notas:
S = Aço, A = Automotivo, P = Peças, H = Laminado a quente, seguido de um número representando a resistência mínima à tração em MPa.
Sua característica mais proeminente é o baixo custo, boa conformabilidade e excelente soldabilidade, tornando-o o tipo de aço estrutural básico mais utilizado na indústria automotiva.
2. Referência rápida das principais propriedades mecânicas (direção longitudinal à temperatura ambiente)
|
Nota |
Força de rendimento (MPa) |
Resistência à tração (MPa) |
Alongamento após fratura (A50) |
Relação típica de rendimento/tração |
Flexão de 180° |
|
SAPH400 |
≥255 |
≥400 |
≥31% |
0.64 |
D=2a |
|
SAPH440 |
≥305 |
≥400 |
≥29% |
0.69 |
D=3a |
✅ Outros indicadores-chave: Carbono equivalente ≤ 0,40%; ligeiro amolecimento na zona afetada pelo calor após a soldagem; rugosidade superficial Ra ≤ 1,6 μm após decapagem.
3. Processo de Produção Central
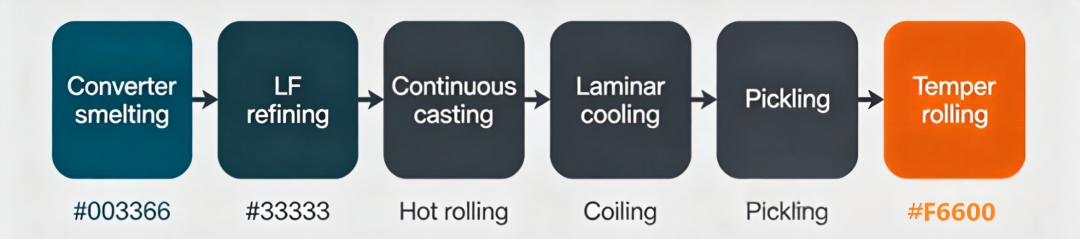
Fundição do conversor → refino LF → fundição contínua → laminação de tiras a quente (temperatura de acabamento: 850 ~ 900 ℃) → resfriamento laminar → enrolamento (550 ~ 650 ℃) → decapagem → laminação de passagem de pele
4. Aplicação na produção em massa de automóveis completos
Cenários principais de aplicação: componentes estruturais não críticos, peças de chassis, sistemas de rodas
• Estrutura de vigas longitudinais, vigas transversais, soleira de porta, vigas de reforço de piso
• Suportes de suspensão, chassis auxiliares, braços de controle, assentos de montagem na barra estabilizadora
• Aros de rodas, raios, suportes de tanque de combustível, dobradiças de portas
Caso de produção real:
• Uma estrutura de veículo comercial: SAPH440 substitui Q235, a espessura é reduzida de 6 mm para 5 mm, o peso é reduzido em 16,7% e o custo é reduzido em 8%
• O sistema de chassi de um carro econômico: Mais de 90% das peças do tipo suporte usam SAPH400/SAPH440
• Uma fábrica de rodas: Todas as rodas de aço de 15 polegadas são feitas de SAPH440 e a resistência à fadiga excede 1 milhão de vezes.
Pontos-chave da simulação CAE
• Simulação de pressurização: o modelo de endurecimento isotrópico + rendimento Hill48 pode atender aos requisitos de precisão
• Simulação de resistência estrutural: *MAT_PLASTIC_KINEMATIC(MAT_3)
• Simulação de fadiga: Insira a curva S-N padrão, com foco na área da junta de soldagem
• Precisão de simulação: peças de formato simples podem atingir mais de 95%
三、 Aço bifásico (DH) de alta conformabilidade: versão profissional atualizada do aço DP convencional
1. Conceito Central
O aço DH é um tipo atualizado de aço avançado de alta resistência de 2ª geração. Sua microestrutura é composta por ferrita, martensita, pequena quantidade de austenita retida e bainita.
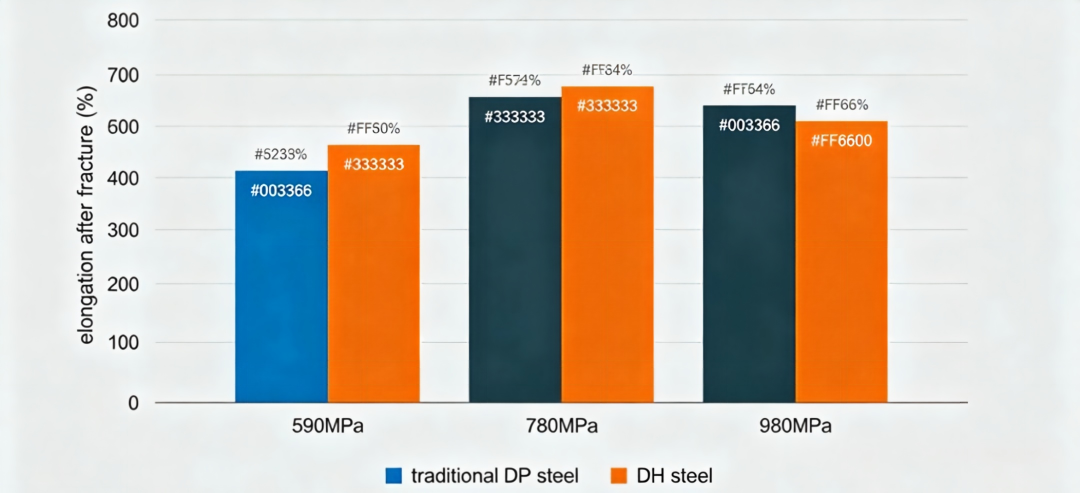
Em comparação com o aço DP convencional do mesmo grau de resistência, a austenita retida estabilizada é introduzida para gerar o efeito TRIP, aumentando o alongamento em 30% a 75%. Ele resolve perfeitamente o problema de rachaduras fáceis durante a formação de componentes complexos ao usar aço DP tradicional.
2. Referência rápida das principais propriedades mecânicas (direção longitudinal à temperatura ambiente)
|
Nota |
Força de rendimento (MPa) |
Resistência à tração (MPa) |
Alongamento após fratura (A50) |
Relação típica de rendimento/tração |
Alongamento do aço DP em grau de resistência equivalente |
Margem de Melhoria |
|
HC330/590DH |
330~440 |
590~700 |
≥27% |
0.56~0.75 |
≥22% |
+23% |
|
HC440/780DH |
420~550 |
780~900 |
≥19% |
0.54~0.71 |
≥15% |
+27% |
|
HC700/980DH |
700~850 |
980~1180 |
≥14% |
0.71~0.87 |
≥8% |
+75% |
✅ Outros indicadores-chave: Taxa de expansão ≥ 35%\40%, valor n ≥ 0,13\0,16, a capacidade de endurecimento durante o processamento é significativamente superior à do aço DP tradicional.
3. Processo de produção central (recozimento contínuo)
1. Aquecimento na zona bifásica (780 - 850 ℃): Obtenha uma estrutura mista de ferrita e austenita
2. Resfriamento rápido para a zona de bainita (350 - 450°C)
3. Tratamento pós-envelhecimento: transformação bainita + distribuição de carbono, estabilizando a austenita residual
4. Resfriamento final à temperatura ambiente
4. Aplicação de produção em massa de veículo completo
Cenários principais de aplicação: Componentes de reforço de formação de alta resistência, componentes de absorção de energia anticolisão
• Vigas longitudinais dianteiras, vigas longitudinais traseiras, vigas longitudinais de piso, placas de reforço
• Vigas anticolisão dianteiras, vigas anticolisão traseiras, vigas anticolisão de portas
• Estruturas de assento, componentes estruturais da bateria, componentes de reforço do chassi
Casos reais de produção em massa:
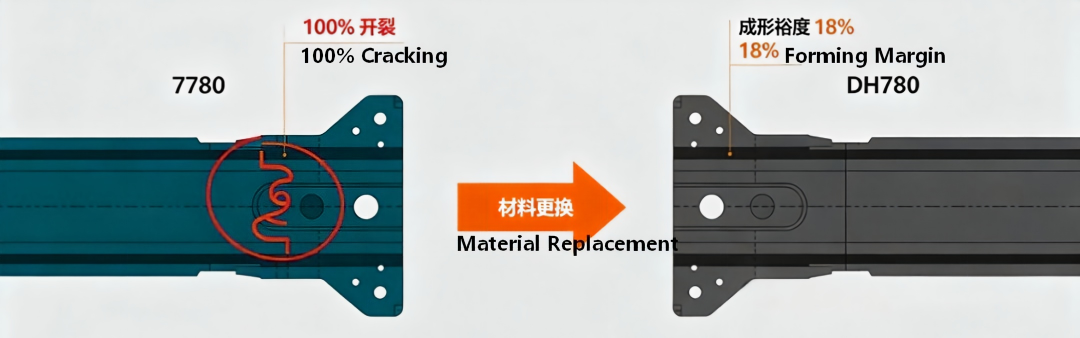
• Viga longitudinal frontal de um determinado modelo: DP780 tradicional fissurou 100% na zona de transição em forma de S, após a substituição pelo DH780 a conformação ficou boa e a margem de conformação aumentou de 5% para 18%
• Viga longitudinal superior do piso de um determinado modelo de joint venture: HC700/980DH de 1,2 mm substituiu DP780 de 1,4 mm, redução de peso de 14,3%
• O aço DH da Shougang foi fornecido em lotes para as principais montadoras, como Mercedes-Benz, FAW e Great Wall
5. Pontos-chave da simulação CAE
• Simulação de Pressurização: Deve ser utilizado o modelo de rendimento Yld2000-2d; caso contrário, o erro de previsão de fissuração pode chegar a mais de 30%
• Simulação de Colisão: Semelhante ao aço QP, o modelo de dano GISSMO é recomendado
• Foco Principal: Modo de falha por fratura por cisalhamento. O critério tradicional de deformação principal máxima superestimará significativamente o limite de formação
四、 Guia definitivo de comparação e seleção de materiais para três séries
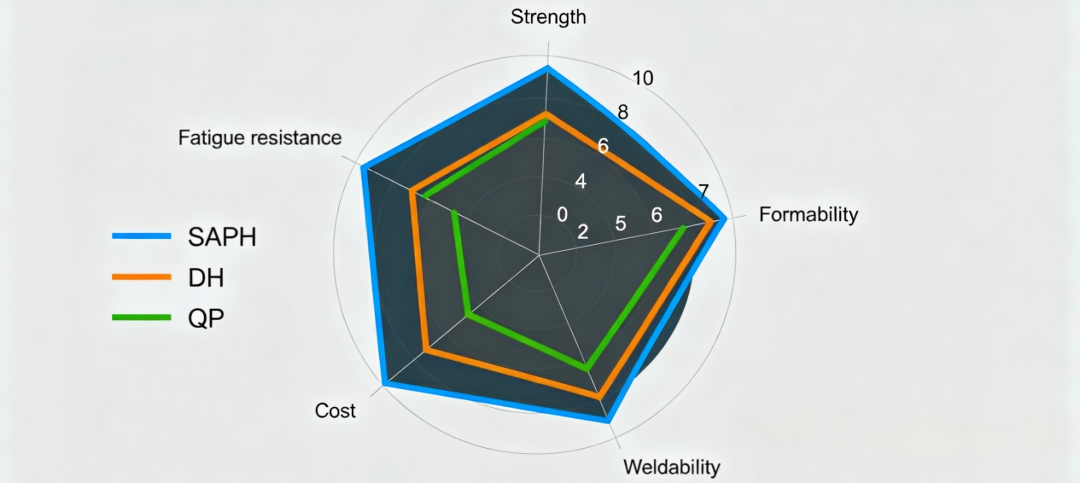
1. Tabela de comparação geral das propriedades principais
|
Tipo de material |
Grau de resistência (MPa) |
Relação típica de rendimento/tração |
Faixa de alongamento |
Formabilidade |
Soldabilidade |
Índice de Custo |
|
Série SAPH |
400~440 |
0.64~0.69 |
29%~31% |
Excelente |
Excelente |
1.0 |
|
Série DH |
590~980 |
0.54~0.87 |
14%~27% |
Bom + |
Bom |
1.3 |
|
Série QP |
980~1180 |
0.61~0.93 |
8%~20% |
Bom |
Bom |
1.6 |
2. Método de tomada de decisão de seleção em quatro etapas
1. Verifique os requisitos de resistência:
○ ≤ 440 MPa: A série SAPH é a primeira escolha, com o menor custo
○ 590 - 980 MPa: A série DH deve ser priorizada, pois oferece maior custo-benefício
○ ≥ 980 MPa: Deve ser utilizada a série QP, pois proporciona a melhor conformabilidade para a mesma resistência
2. Considere a complexidade do processo de conformação:
○ Dobragem simples, alongamento superficial: o aço DP tradicional é suficiente
○ Alongamento complexo, formação de múltiplos passes: série DH
○ Envolvendo flangeamento, perfuração e grandes deformações locais: série QP-EL
3. Considere o nível de segurança:
○ Componentes estruturais não críticos: SAPH
○ Componentes gerais de segurança: DH
○ Componentes principais de segurança (colunas A/B, vigas longitudinais): QP
4. Considere os requisitos especiais para novas energias:
○ Carcaça da bateria: Prefira HC600/980QP-EL, levando em consideração resistência, conformabilidade e resistência ao impacto
○ Requisitos de alta leveza: Prefira a versão com alto alongamento (EL), que pode conseguir uma maior redução de espessura
五、Tendências Futuras de Desenvolvimento
A resistência foi aprimorada ainda mais: o aço QP de grau 1500MPa e 1800MPa entrou no estágio de verificação de produção em massa.
2. O custo continua diminuindo: Através da otimização da composição da liga e da melhoria do processo, o custo do aço QP se aproximará gradualmente do do aço DP.
3. Desenvolvimento Especializado: Desenvolver classes de aço especializadas especificamente para componentes como baterias e motores em veículos de novas energias.
4. Melhoria da precisão da simulação: Simulações de acoplamento em múltiplas escalas, considerando a cinética de mudança de fase, se tornarão a tendência principal.
O desenvolvimento de aço avançado de alta resistência está finalmente remodelando a metodologia de design de carrocerias de automóveis. Desde a "compensação entre espessura e resistência" inicial até a atual "vitória através da precisão", cada avanço no desempenho do material trouxe um salto qualitativo na redução de peso e no desempenho de segurança do carro.
Tópico para discussão: Quais aços avançados de alta resistência você utilizou em seu trabalho? Você encontrou algum problema na formação ou simulação? Sinta-se à vontade para enviar um e-mail: market@so-lucky.cn.


