


As séries de marcas CR, HR, LA e CL, frequentemente encontradas no uso diário, podem parecer ter convenções de nomenclatura simples. No entanto, por trás de cada um deles existe um design de composição, um processo de produção, um limite de desempenho e um cenário aplicável diferentes. A seleção incorreta pode não apenas causar problemas de conformação e soldagem, mas também potencialmente estabelecer as bases para riscos de falha, como fadiga e corrosão.
Este artigo resume os atributos de conceito, propriedades mecânicas, processos de produção e cenários de aplicação em veículos das quatro principais séries de marcas convencionais. Ao mesmo tempo, ele fornece métodos de simulação CAE e soluções de falhas comuns no uso em produção, tornando-o conveniente para engenheiros em posições como materiais, estampagem, corpo e CAE para consulta rápida.
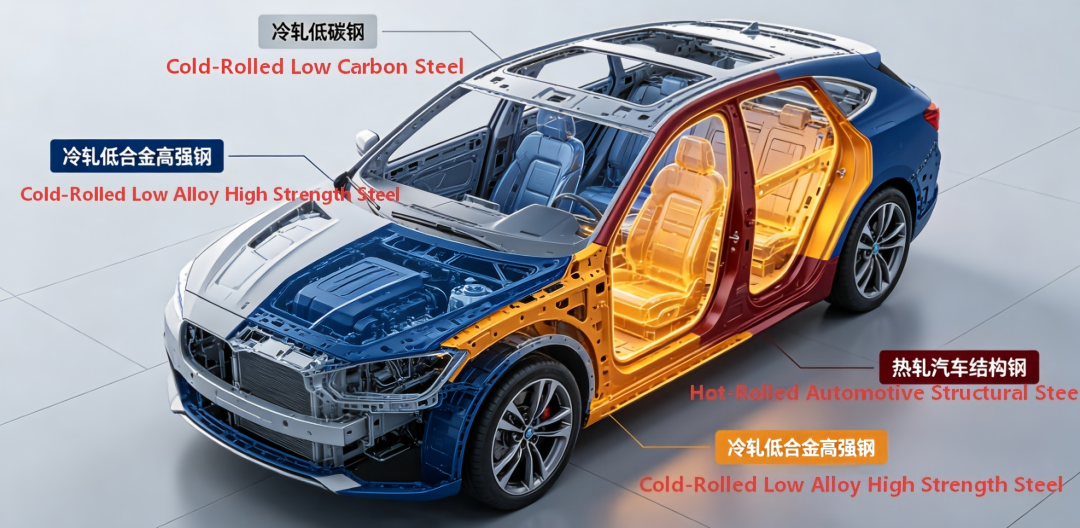
一、 Visão geral do sistema de materiais e regras de nomenclatura para notas
Este sistema de nomenclatura para números de placas é um padrão aplicável globalmente para placas de aço formadas a frio na indústria automotiva. Sua lógica de nomenclatura principal é baseada no processo de laminação, no grau de resistência e nas características da aplicação:
• Prefixo: CR = Laminado a Frio, HR = Laminado a Quente, HD = Galvanizado por Imersão a Quente Laminado a Quente
• Aço-carbono com baixo teor de carbono: Os números do sufixo representam as classes de conformação, variando de 1 a 5, que estão em sequência: classe de estampagem → classe de estampagem profunda → classe de estampagem ultraprofunda → classe de estampagem extraprofunda → classe de estampagem ultraextraprofunda.
• Aço de baixa liga e alta resistência (com sufixo “LA”): O número do meio representa o limite de escoamento mínimo (em MPa). "LA" significa microliga de baixa liga (Low Alloy). Alcança um equilíbrio entre resistência e plasticidade através de oligoelementos como Nb, Ti e V.
•Aço estrutural (com sufixo CL): O número do meio representa a resistência mínima à tração (MPa). CL significa Cold Forming Structural, enfatizando as propriedades de flexão e laminação, e é usado principalmente para rodas e estruturas.
- Atributos conceituais e desempenho central de cada série de materiais
2.1 Aço macio laminado a frio
A propriedade conceitual do aço temperado com baixo carbono / aço IF com teor de carbono ≤ 0,12% é produzida por meio de processos de laminação a frio + recozimento. Suas principais características incluem excelente plasticidade, boa conformabilidade, excelente soldabilidade e baixo custo. É o material básico para painéis de carrocerias automotivas e componentes estruturais simples, respondendo por mais de 40% da utilização de chapas de aço laminadas a frio na carroceria de veículos.
• Parâmetros físicos de base: Densidade 7,85 g/cm³, Módulo de elasticidade 206 GPa, Razão de Poisson 0,3, Coeficiente de expansão térmica 11,7×10⁻⁶/℃
• Propriedades químicas: A resistência à corrosão da placa nua é média. Precisa ser usado em combinação com eletroforese, revestimento ou chapeamento; O design de baixo carbono garante excelente soldabilidade e é adequado para todos os processos de soldagem convencionais, como soldagem a ponto, soldagem a arco e soldagem a laser. Propriedades mecânicas do núcleo (amostras transversais, espessura 0,8 - 2,0 mm)
Propriedades mecânicas do núcleo (amostras transversais, espessura 0,8 - 2,0 mm)
|
Nota |
Faixa de limite de rendimento (MPa) |
Faixa de resistência à tração (MPa) |
Alongamento após fratura A80 (≥%) |
Relação típica de rendimento/tração |
Grau de formabilidade |
Referência Padrão Nacional Correspondente |
|
CR1 |
140-300 |
270-410 |
28 |
0.65 |
Grau de estampagem |
DC01 |
|
CR2 |
140-240 |
270-370 |
34 |
0.60 |
Grau de estampagem profunda (DD) |
DC03 |
|
CR3 |
140-210 |
270-350 |
38 |
0.56 |
Grau de estampagem extra profunda (EDD) |
DC04 |
|
CR4 |
140-180 |
270-330 |
39 |
0.53 |
Classe especial de estampagem extra profunda |
DC05 |
|
CR5 |
110-170 |
260-330 |
41 |
0.47 |
Grau de estampagem ultraprofunda (UDD) |
DC06 |
Nota: A relação rendimento/tração é calculada com base em valores medianos típicos, especificamente [(limite de rendimento superior + limite de rendimento inferior) / 2] ÷ [(limite de tração superior + limite de tração inferior) / 2], o mesmo se aplica a seguir. Quanto maior o número na designação da classe, melhor será a conformabilidade, menor será a relação entre rendimento e tração e mais forte será a capacidade de deformação do estiramento.
2.2 Aço HSLA laminado a frio
Conceito e características
Elementos de liga traço como Nb, Ti e V são adicionados ao aço de baixo carbono. Sua resistência é melhorada por meio de mecanismos de fortalecimento do refinamento de grãos e de fortalecimento da precipitação. Classificado como aço convencional de alta resistência, cobre uma faixa de limite de escoamento de 210–460 MPa.
Embora alcance maior resistência, mantém conformabilidade a frio e soldabilidade favoráveis. Como material leve primário para peças estruturais de carrocerias automotivas, permite uma redução de espessura de 10% a 20% em comparação com o aço de baixo carbono para desempenho estrutural equivalente.
Propriedades mecânicas do núcleo (amostras transversais, espessura: 0,8 ~ 2,5 mm)
|
Nota |
Faixa de limite de rendimento (MPa) |
Faixa de resistência à tração (MPa) |
Alongamento após fratura A80 (≥%) |
Relação típica de rendimento/tração |
|
CR210LA |
210~300 |
310~410 |
31 |
0.71 |
|
CR240LA |
240~320 |
320~430 |
28 |
0.74 |
|
CR270LA |
270~350 |
350~460 |
26 |
0.76 |
|
CR300LA |
300~380 |
380~490 |
23 |
0.78 |
|
CR340LA |
340~430 |
410~530 |
21 |
0.82 |
|
CR380LA |
380~470 |
450~570 |
19 |
0.83 |
|
CR420LA |
420~520 |
480~600 |
17 |
0.85 |
|
CR460LA |
460~580 |
520~680 |
15 |
0.87 |
2.3 Aço laminado a quente de baixa liga e alta resistência (HSLA laminado a quente)
Atributos Conceituais
O aço microliga de alta resistência laminado a quente produzido pelo processo de laminação controlada e resfriamento controlado (TMCP), com especificações de espessura variando de 1,5 mm a 12 mm, possui faixa de resistência de 300 a 500 MPa no ponto de escoamento. Em comparação com o HSLA laminado a frio, as especificações laminadas a quente são mais espessas e têm melhor combinação de resistência e tenacidade, tornando-as adequadas para componentes estruturais de suporte de carga de paredes espessas e peças de chassis.
Entre eles, HD340LA é a versão galvanizada por imersão a quente, com as propriedades mecânicas do material de base sendo as mesmas do HR340LA, e um revestimento adicional de galvanização por imersão a quente é adicionado à superfície, aumentando a resistência à corrosão em 3 a 5 vezes, adequado para cenários agressivos e corrosivos, como chassis.
Propriedades mecânicas do núcleo (amostras transversais, espessura 2,0 - 6,0 mm)
|
Nota |
Faixa de limite de rendimento (MPa) |
Faixa de resistência à tração (MPa) |
Alongamento após fratura A80 (≥%) |
Relação típica de rendimento/tração |
|
HR300LA |
300~380 |
380~500 |
26 |
0.79 |
|
HR340LA |
340~440 |
410~530 |
24 |
0.82 |
|
HD340LA |
340~440 |
410~530 |
24 |
0.82 |
|
HR380LA |
380~480 |
450~580 |
22 |
0.83 |
|
HR420LA |
420~520 |
480~600 |
22 |
0.86 |
|
HR460LA |
460~560 |
520~650 |
20 |
0.87 |
|
HR500LA |
500~620 |
550~700 |
18 |
0.89 |
2.4 Aços Estruturais Laminados a Quente (para Automóveis)
Atributos Conceituais
Aço laminado a quente desenvolvido especificamente para componentes estruturais automotivos conformados a frio. A microestrutura é composta principalmente por ferrita + perlita uniforme. Ele se concentra na otimização do desempenho de dobra a frio e laminação, bem como na resistência à fadiga. É particularmente adequado para processos como perfis de rolamento de rodas e dobramento de estruturas. Comparado ao aço HSLA de mesma resistência, ele apresenta menor relação rendimento-resistência, melhor desempenho de conformação por flexão e resistência superior ao impacto e à fadiga.
Propriedades mecânicas do núcleo (amostras transversais, espessura 2,0 - 8,0 mm)
|
Nota |
Faixa de limite de rendimento (≥MPa) |
Faixa de resistência à tração (MPa) |
Alongamento após fratura A80 (≥%) |
Relação típica de rendimento/tração |
Características principais |
|
HR330CL |
225 |
330~430 |
33 |
0.72 |
Excelente desempenho de flexão a frio, adequado para jantes de automóveis de passageiros |
|
HR420CL |
305 |
420~540 |
29 |
0.76 |
Resistência e resistência à flexão equilibradas, aplicáveis a rodas e estruturas de caminhões leves |
|
HR450CL |
335 |
450~570 |
27 |
0.77 |
Alta resistência e alta tenacidade, ideal para discos de rodas de caminhões pesados |
|
HR500CL |
380 |
500~620 |
24 |
0.79 |
Alta capacidade de carga, combinando estruturas e carcaças de eixo para serviços pesados |
三、Introdução detalhada aos processos de fabricação
3.1 Processo de fabricação de aço macio com baixo teor de carbono laminado a frio
• Processo Chave 1: Recozimento
Chapas de aço produzidas por recozimento em lote oferecem conformabilidade superior, adequada para classes de estampagem profunda CR3~CR5; o recozimento contínuo apresenta alta eficiência de produção e propriedades consistentes do material, combinando com os graus de estampagem comuns CR1 ~ CR2.
• Processo-chave 2: Laminação de têmpera
A laminação de têmpera com pequena redução elimina o platô de rendimento, melhora a qualidade da superfície e evita defeitos da banda Lüders durante a estampagem.
• Produtos de alta qualidade: os graus CR4 e CR5 adotam principalmente o projeto de composição de aço IF (aço livre de intersticiais). Elementos de liga Ti e Nb são adicionados para imobilizar átomos de C e N, alcançando limite de escoamento ultrabaixo e alongamento ultra-alto.
3.2 Processo de Fabricação de Aço HSLA (Alta Resistência e Baixa Liga)
• HSLA laminado a quente
Controle com precisão a adição de elementos de microliga Nb, Ti e V durante a produção de aço. A laminação controlada por redução pesada em baixa temperatura é adotada no laminador de acabamento, combinada com resfriamento laminar acelerado. A resistência e a tenacidade são melhoradas simultaneamente pelo fortalecimento do refinamento do grão e pelo fortalecimento da precipitação, e as propriedades mecânicas desejadas podem ser obtidas sem tratamento térmico subsequente.
• HSLA laminado a frio
Bobinas HSLA laminadas a quente são utilizadas como matéria-prima. Após decapagem e laminação a frio para redução de espessura, é realizado recozimento contínuo para regular a recristalização e as fases precipitadas, de modo a produzir produtos laminados a frio com resistência e conformabilidade equilibradas.
3.3 Processo de Fabricação de Aço Estrutural Laminado a Quente (Série CL)
Adote a rota de laminação contínua a quente. Controle rigorosamente a temperatura de laminação de acabamento e a temperatura de enrolamento para obter microestrutura uniforme de ferrita + perlita e restrinja firmemente o grau da estrutura em faixas. O aço acabado apresenta excelente conformabilidade sem rachaduras sob flexão a frio de 180°.
Enquanto isso, a pureza do aço fundido é otimizada para reduzir o conteúdo de inclusão e prolongar a vida útil da resistência à fadiga de componentes como rodas.
四、. Expansão de aplicações industriais e para veículos completos
4.1 Aplicação de aço macio com baixo teor de carbono laminado a frio
•CR1: Peças de estampagem simples, como placas de cobertura do compartimento do motor, divisórias do tanque de combustível, acessórios de assento, suportes de portas, diversas juntas de reforço e componentes estruturais em geral com baixos requisitos de conformação.
•CR2: Peças comuns de estampagem profunda, como painéis internos das portas, tampas do compartimento de bagagem, pára-lamas dianteiros, frisos de piso, painéis internos das cavas das rodas.
•CR3 - CR4: Peças de cobertura complexas e placas internas, como placas externas do capô do motor, painéis laterais, coberturas do teto, painéis externos das portas e estruturas do painel de instrumentos.
•CR5: Peças de trefilação ultraprofundas, como cárteres de óleo, partes internas de estiramento complexas, placas internas de limiar e componentes estruturais do tipo estiramento de formato complexo.
4.2 Aplicação de aço de baixa liga e alta resistência laminado a frio
• **Grau de baixa intensidade (CR210LA\CR300LA)**: Componentes de reforço da carroceria, como placas de reforço da viga de impacto da porta, peças de reforço da soleira do piso, estrutura do assento e viga transversal do piso, são usados para substituir o aço de baixo carbono, alcançando uma redução de peso de 10% a 15%.
• Grau de resistência média-alta (CR340LA ~ CR460LA): A principal estrutura de suporte de carga da carroceria do veículo, como placas de reforço do pilar B, viga do piso, componentes de reforço da viga longitudinal dianteira, deslizamentos de assento e assentos de montagem de pára-choques, são os principais materiais para garantir a segurança estrutural de toda a carroceria do veículo.
4.3 Aplicação de aço de baixa liga e alta resistência laminado a quente
• Sistema de chassi: Subchassi, braços de controle, barras estabilizadoras, carcaça do eixo traseiro, suportes de amortecedores, capazes de suportar altos impactos e cargas alternadas.
• Estrutura da carroçaria: Vigas longitudinais dianteiras/traseiras, vigas transversais do pára-choques, componentes de reforço do piso, etc., estruturas de absorção de energia com paredes espessas.
• Versão galvanizada (série HD): Braços inferiores do chassi, chassis auxiliares, etc., para componentes em ambientes corrosivos agressivos, não necessitam de pintura adicional para atender aos requisitos de resistência à corrosão de 5 a 8 anos.
4.4 Aplicação de Aços Estruturais Laminados a Quente (Série CL)
• Sistema de Rodas: HR330CL é utilizado para aros de rodas de veículos de passageiros com rodas tipo rolamento; HR420CL/HR450CL são utilizados em raios de rodas e aros de veículos comerciais, adequados para o processo de laminação, com excelente resistência ao choque e à fadiga.
• Chassi e viga transversal: Vigas longitudinais de chassis de caminhões pesados, esqueletos de carrocerias de ônibus e painéis laterais de compartimentos, todos exigem componentes estruturais de grandes dimensões com alto desempenho de resistência à flexão.
• Outros: Tubos do eixo de transmissão, carcaças do eixo motor, painéis laterais do contêiner, etc., são todos componentes estruturais formados a frio.
五、 Expansão dos aplicativos de simulação CAE
5.1 Simulação de conformação de prensagem
• Ferramentas principais: AutoForm, Dynaform, LS-DYNA
• Modelo de material: Geral *Modelo de material anisotrópico elástico-plástico MAT_024, combinado com critério de escoamento Hill48, com entrada de valor r, valor n, curva tensão-deformação e diagrama de limite de formação FLD.
• Cenários de aplicação principais:
uma. Previsão de defeitos para conformação: identificação precoce de riscos como fissuras por estiramento, enrugamento e desbaste excessivo, otimização da força de fixação, estiramento do layout das nervuras e formato da peça bruta, reduzindo o número de testes de molde no local.
b. Previsão e compensação de deformação residual: O aço de alta resistência tem uma alta relação de limite de escoamento e grande deformação residual. Através da simulação, a quantidade de deformação residual é calculada com precisão e a superfície do molde é compensada ao contrário, aumentando a taxa de sucesso do molde experimental em mais de 60%.
c. Verificação da seleção de materiais: Comparar os limites de conformação de diferentes classes, sob a premissa de atender aos requisitos de resistência, selecionando o esquema de materiais com melhor desempenho de conformação e menor custo.
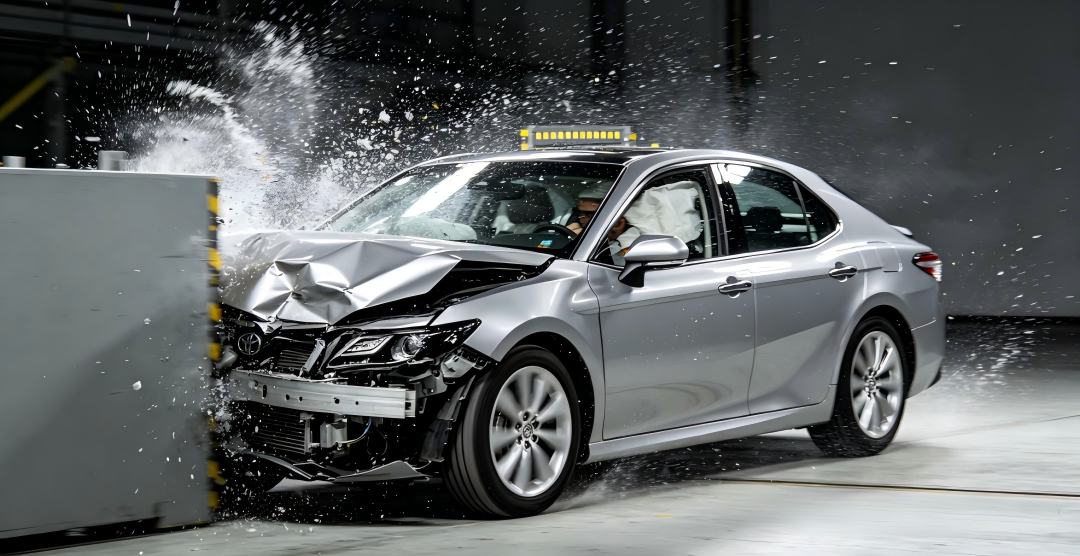
5.2 Simulação de Segurança de Colisão
• Ferramentas principais: LS-DYNA, ABAQUS/Explicit
• Modelos de materiais: Empregue um modelo de material elastoplástico que leve em consideração o efeito da taxa de deformação. Insira os parâmetros da taxa de deformação Cowper-Symonds para simular com precisão o comportamento de reforço do material sob colisões de alta velocidade.
• Cenários de aplicação principais:
uma. Análise de resistência ao impacto de todo o veículo: Sob condições de impacto positivo, impacto lateral e compressão do teto, avalie a capacidade de absorção de energia estrutural e o volume de intrusão do compartimento dos ocupantes e otimize a correspondência de resistência do material para diferentes peças - selecione materiais com uma relação de resistência ao escoamento ligeiramente menor na zona de absorção de energia e uma faixa de deformação plástica mais ampla, e selecione alta relação de resistência ao escoamento e materiais de alta resistência na zona anti-intrusão.
b. Verificação de desempenho em nível de componente: Simulações especiais, como impacto de pára-choque em baixa velocidade, impacto lateral de porta e resistência do assento, para verificar se a seleção do material atende aos requisitos regulatórios e de desempenho.
5.3 Simulação de durabilidade à fadiga
• Ferramentas principais: nCode DesignLife, MSC Fatigue, FEMFAT
• Cenários de aplicação principais:
uma. Análise de fadiga de alto ciclo: com base no método de vida útil de tensão S-N, avalie a vida útil de fadiga de componentes sujeitos a cargas alternadas, como peças de chassi e rodas, localize zonas de concentração de tensão e disperse a tensão por meio de otimização estrutural.
b. Avaliação da fadiga da solda: Adote o método de tensão estrutural para calcular a vida útil da fadiga de soldas por pontos e soldas a arco e otimize o layout da solda e os procedimentos de soldagem.
c. Análise de acoplamento por corrosão-fadiga: Combine taxas de corrosão ambiental para avaliar a vida útil em fadiga a longo prazo de componentes revestidos ou pintados.
sim. Problemas e soluções comuns na produção e aplicação de materiais
6.1 Falha por fadiga
Descrição do problema: Sob cargas alternadas de longo prazo, as trincas por fadiga iniciam-se em locais de concentração de tensão (furos, filetes, cordões de solda) e se propagam até a fratura. Este é o principal modo de falha dos componentes estruturais do chassi, das rodas e da carroceria.
Soluções:
• Otimização de simulação: calcule o desempenho de fadiga durante toda a vida útil por meio de software de simulação de fadiga para identificar zonas de alto risco. Reduza a concentração de tensão aumentando os raios do filete, adicionando nervuras de reforço e ajustando a espessura da parede.
• Seleção de materiais: Para componentes com requisitos rigorosos de fadiga, use aço morto com controle de inclusão superior, como o aço dedicado para rodas da série CL, que oferece resistência à fadiga 10%~15% maior do que o aço convencional de resistência à tração equivalente.
• Melhoria do processo: Introduza tensão residual compressiva através de processos de reforço de superfície, incluindo shot peening e polimento com rolo; otimizar os parâmetros de soldagem para minimizar defeitos de solda e tensão residual de tração.
6.2 Falha por Corrosão
Descrição do problema: A corrosão eletroquímica ocorre quando os materiais são expostos a ambientes úmidos, com névoa salina ou agentes descongelantes, causando redução da espessura da parede e degradação das propriedades mecânicas. A corrosão severa resulta em perfuração, comumente encontrada em chassis, painéis inferiores da carroceria e cavas das rodas.
Soluções:
• Proteção de superfícies: Priorizar chapas de aço galvanizadas por imersão a quente e revestidas com zinco-alumínio-magnésio (série HD). Combinado com revestimento eletroforético e selante de chassi de PVC, a vida útil contra corrosão pode ser estendida de 3 a 10 vezes.
• Projeto estrutural: Eliminar cavidades fechadas que retêm água; projete orifícios de drenagem e orifícios de ventilação para mitigar a corrosão acelerada causada pelo acúmulo de líquido e poeira aprisionados.
• Atualização de material: Para ambientes extremamente corrosivos, mude para revestimentos com resistência superior à corrosão ou adote sistemas de proteção catódica suplementares.
6.3 Falha por Deformação Plástica
Descrição do problema: A deformação plástica irreversível ocorre quando os componentes suportam sobrecarga ou cargas de impacto, levando à tolerância dimensional fora das especificações e à falha funcional. Os casos típicos incluem deformação do pára-choques, flexão da estrutura e distorção da estrutura do assento.
Soluções:
• Análise de simulação: Realize análises de resistência estática e de elementos finitos de impacto para calcular a distribuição tensão-deformação e a magnitude da deformação, e avaliar antecipadamente a capacidade de carga estrutural.
• Atualização de material: selecione classes com maior resistência ao escoamento, por exemplo, atualize de CR340LA para CR420LA ou de HR340LA para HR420LA, para aumentar a resistência à deformação.
• Otimização estrutural: ajuste a geometria da seção transversal e adicione nervuras de reforço para melhorar a rigidez estrutural e distribuir cargas localizadas.
6.4 Falha de Rachadura
6.4.1 Descrição da trinca por prensagem Problema: Durante o processo de prensagem, a deformação local excede o limite de formação do material, resultando em trincas microscópicas ou macroscópicas, que é o defeito mais comum na produção de prensas.
Solução:
• Pré-simulação: Utilize softwares como o AutoForm para simular todo o processo de prensagem, prever a área de fissura e otimizar a força de fixação, aumentar o raio do molde e ajustar a resistência das nervuras de trefilação.
• Otimização de materiais: Para peças de trefilação complexas, selecione materiais com uma taxa de alongamento mais alta e um valor n maior, como usar CR3 em vez de CR1 para peças de estampagem profunda e priorizar aço HSLA de baixo limite de escoamento para peças de alta resistência.
• Melhoria do processo: Utilize óleo de prensagem de alto desempenho para melhorar o efeito de lubrificação, otimizar o contorno da peça bruta e reduzir a concentração de deformação local.
6.4.2 Descrição da Fissuração em Serviço Problema: Durante o serviço do componente, ele é submetido a impactos ou cargas alternadas, resultando em fissuras frágeis ou fissuras por expansão por fadiga, que ocorrem principalmente em cordões de solda e áreas de concentração de tensões.
Solução:
• Avaliação de Tenacidade: Através de simulação de tenacidade à fratura e testes de impacto em baixa temperatura, verifica o risco de fragilidade do material em baixa temperatura. As regiões de grande altitude devem priorizar o aço HSLA de alta tenacidade.
• Controle de Soldagem: Antes da soldagem de aço de alta resistência, pré-aqueça adequadamente, controle a energia da linha e evite trincas a frio; execute o tratamento de alívio de tensão após a soldagem para reduzir a tensão residual.
• Otimização Estrutural: Elimine fontes de concentração de tensão, como cantos vivos e arestas vivas, e suavize as seções de transição.
6.5 Springback excessivo
Descrição do problema: Após a conformação por prensa, a peça apresenta um desvio de tamanho em relação ao projeto devido à recuperação elástica, resultando em precisão de montagem insuficiente para aço de alta resistência com maior relação de limite de escoamento. Quanto maior a relação de limite de escoamento, mais significativo será o retorno elástico, levando a uma precisão de montagem insuficiente.
Solução:
• Compensação de simulação: prever com precisão o valor do retorno elástico por meio de simulação de prensa, realizar compensação geométrica reversa na superfície do molde, que é atualmente o método principal e eficiente para controlar o retorno elástico da prensagem de aço de alta resistência.
• Otimização de Processos: Adicione processos de acabamento, estenda o tempo de espera e use processos de conformação a quente ou acabamento a frio para reduzir o retorno elástico.
• Balanço de materiais: Priorize materiais com uma relação de limite de escoamento ligeiramente inferior para reduzir a dificuldade de controle do retorno elástico e os custos do molde.
6.6 Defeitos e Falhas de Soldagem
Descrição do problema: Ocorrem pequenas pepitas de solda, soldagem falsa e rachaduras de soldagem, resultando em resistência insuficiente da junta e pontos de solda ou cordões de solda caem durante o serviço.
Solução:
• Otimização de parâmetros: O aço de baixo carbono e o aço HSLA possuem excelentes propriedades de soldagem. Ajuste a corrente de soldagem, pressão e tempo de energização para corresponder aos parâmetros ideais; para aço galvanizado, adote um processo de soldagem de três estágios para reduzir respingos e soldagem falsa.
• Controle de material: Controle rigorosamente o teor de carbono do aço HSLA para ser ≤ 0,45% para garantir que a sensibilidade à trinca a frio esteja em um nível baixo.
• Verificação de Simulação: Use SORPAS e outros softwares de simulação de soldagem para simular o processo de formação da pepita de solda e otimizar rapidamente os parâmetros do processo de soldagem.
七、Conclusão
As quatro principais séries de aço cobrem a maioria dos cenários de aplicação de automóveis, desde painéis externos da carroceria até componentes estruturais do chassi. A lógica central para a seleção do material é a seguinte: o aço de repuxo profundo com baixo teor de carbono deve ser priorizado nos painéis externos para garantir excelente conformabilidade; O aço HSLA é a escolha ideal para peças estruturais para equilibrar resistência e desempenho leve; O aço estrutural da série CL é recomendado para componentes dobrados a frio ou laminados, como rodas e estruturas, que exigem conformabilidade favorável e excelente resistência à fadiga.
Combinado com tecnologias de simulação CAE, incluindo estampagem, análise de colisão e fadiga, o desempenho do material pode ser verificado antecipadamente durante a fase de desenvolvimento para evitar possíveis riscos de falha. Essa abordagem reduz significativamente os ciclos de desenvolvimento e os custos de tentativa e erro, e se tornou o fluxo de trabalho de desenvolvimento padronizado para a atual engenharia de materiais automotivos.
Fluxo do processo central: Fabricação de aço do conversor → Lingotamento contínuo → Laminação a quente (laminação em desbaste + laminação de acabamento) → Resfriamento laminar e bobinamento → Decapagem → Laminação a frio → Recozimento → Laminação de têmpera → Acabamento e corte


