


Entre as rotas técnicas para redução de peso de automóveis e máquinas de construção, o aço laminado a quente de alta resistência serve como o material estrutural central mais amplamente adotado com ótimo desempenho de custo. Abrange uma ampla gama de aplicações, incluindo vigas longitudinais e painéis de piso de carga para veículos comerciais, chassis auxiliares e braços de controle para automóveis de passageiros, bem como estruturas de suporte de carga de conjuntos de baterias para veículos de novas energias. Variando de aço dúctil de alta conformabilidade de 240 MPa a aço de ultra-alta resistência de 960 MPa, os limites de desempenho, características do processo e riscos de falha de vários graus determinam diretamente o teto de redução de peso, a margem de segurança e o custo de fabricação das estruturas.
Em tarefas diárias, como seleção de materiais, modelagem de simulação CAE e investigação de falhas no local, muitos engenheiros frequentemente encontram problemas, incluindo classes de materiais incompatíveis, parâmetros de desempenho imprecisos e julgamento ambíguo das causas principais das falhas. Para enfrentar esses desafios, classificamos sistematicamente dados técnicos de amplo espectro para os principais tipos de duas séries principais: aço laminado a quente convencional e aço de grão fino laminado a quente. A cobertura abrange conceitos fundamentais, propriedades mecânicas, processos de fabricação, aplicações industriais e em nível de veículo, pontos-chave para simulação CAE, bem como causas raízes e soluções para quatro modos de falha típicos.
一、Visão geral do sistema de materiais e conceitos básicos
Os materiais discutidos neste artigo se enquadram em duas categorias, ambas classificadas como aços estruturais laminados a quente. Sua principal distinção está nos processos de refinamento de grãos e nos graus de resistência.
1. Aço laminado a quente convencional
Esta categoria de aço é produzida por meio de processos convencionais de laminação a quente, sem tratamentos de laminação e resfriamento termomecânicos controlados de refino de grãos dedicados. Sua melhoria de resistência é alcançada pelo baixo teor de carbono aliado a elementos de liga menores, mantendo a conformabilidade básica a frio. É adequado para componentes estruturais gerais e peças de conformação simples.
● XF350 / XF450: aços estruturais laminados a quente de nível comercial. Os números numéricos indicam o limite de escoamento mínimo em MPa. São aços laminados a quente com baixo teor de carbono para conformação a frio. A composição química e as propriedades mecânicas detalhadas variam ligeiramente entre as diferentes siderúrgicas, e essas classes são usadas principalmente para estruturas de suporte de carga com requisitos moderados de conformabilidade.
● Domex 240YP: aço laminado a quente moldável a frio da SSAB da Suécia. O sufixo "YP" significa aço Yield Point. É uma classe de baixa resistência e alta ductilidade com excelente desempenho de dobra a frio e estampagem, em conformidade com a norma EN 10051.
● Série Domex MC (315MC ~ 600MC): Aços de alta resistência laminados termomecanicamente na linha de produtos da SSAB. Suas propriedades correspondem totalmente aos aços MC da série S especificados na EN 10149-2, apoiando a certificação de grau duplo. Esta série destaca excelente consistência de lote e alta limpeza do aço.
2. Aço de grão fino laminado a quente
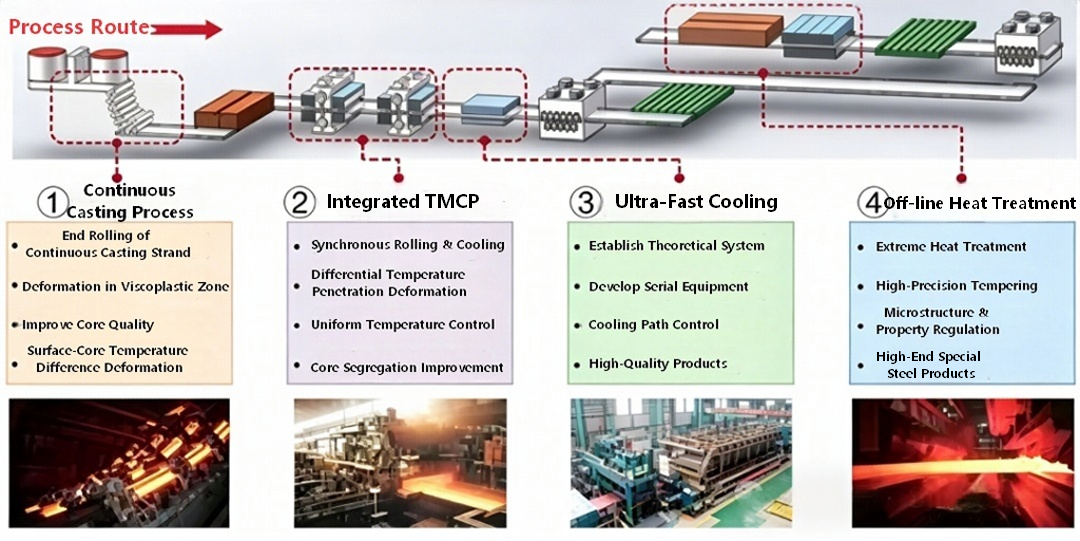
Também conhecido como aço microligado de alta resistência TMCP, atende à norma europeia EN 10149-2. Suas regras de designação de notas são definidas da seguinte forma:
● S: Aço estrutural
● Número: valor mínimo do limite de escoamento (MPa)
● MC: Aço laminado termomecanicamente adequado para conformação a frio
A estrutura de grão ultrafino é obtida através de processos TMCP e microligas com Nb, V e Ti. Esses aços mantêm conformabilidade, soldabilidade e tenacidade a baixas temperaturas superiores, mesmo em altos níveis de resistência, tornando-os atualmente o material principal para projetos leves em máquinas automotivas e de construção.
二、Comparação dos principais parâmetros de desempenho
1. Resumo das Propriedades Mecânicas (Valores mínimos padrão, espessura ≤ 10 mm)
|
Categoria |
Nota |
Limite de escoamento mínimo ReH (MPa) |
Resistência à tração Rm (MPa) |
Alongamento após Fratura A5 (%) |
Faixa típica de relação rendimento/tração |
|
Aço laminado a quente convencional |
XF350 |
≥350 |
430~560 |
≥22 |
0.63~0.81 |
|
|
XF450 |
≥450 |
520~650 |
≥18 |
0.69~0.87 |
|
|
Domex 240YP |
≥240 |
340~420 |
≥28 |
0.57~0.71 |
|
|
Domex 315MC |
≥315 |
390~510 |
≥24 |
0.62~0.81 |
|
|
Domex 355MC |
≥355 |
430~550 |
≥23 |
0.65~0.83 |
|
|
Domex 420MC |
≥420 |
480~620 |
≥19 |
0.68~0.88 |
|
|
Domex 500MC |
≥500 |
550~700 |
≥16 |
0.71~0.91 |
|
|
Domex 500MC |
≥500 |
550~700 |
≥16 |
0.71~0.91 |
|
Aço de grão fino laminado a quente |
S315MC |
≥315 |
390~510 |
≥24 |
0.62~0.81 |
|
|
S355MC |
≥355 |
430~550 |
≥23 |
0.65~0.83 |
|
|
S420MC |
≥420 |
480~620 |
≥19 |
0.68~0.88 |
|
|
S460MC |
≥460 |
520~670 |
≥17 |
0.69~0.88 |
|
|
S500MC |
≥500 |
550~700 |
≥16 |
0.71~0.91 |
|
|
S550MC |
≥550 |
600~760 |
≥15 |
0.72~0.92 |
|
|
S600MC |
≥600 |
650~820 |
≥13 |
0.73~0.92 |
|
|
S650MC |
≥650 |
700~880 |
≥12 |
0.74~0.93 |
|
|
S700MC |
≥700 |
750~950 |
≥11 |
0.74~0.93 |
|
|
S900MC |
≥900 |
930~1200 |
≥8 |
0.75~0.97 |
|
|
S960MC |
≥960 |
980~1250 |
≥7 |
0.77~0.98 |
√ Fontes de dados: Norma EN 10149-2:2013, manuais oficiais de produtos SSAB e especificações técnicas da Salzgitter Steelworks.
Regra da relação entre o rendimento e a tração: A relação entre o rendimento e a tração geral aumenta com o aumento do grau de resistência. No mesmo nível de resistência, o aço de granulação fina tem uma relação rendimento/tração ligeiramente maior do que o aço laminado a quente convencional, mas sua margem de plasticidade ainda é suficiente para atender aos requisitos de conformação a frio.
2. Composição Química e Propriedades Físicas
• Características dos Componentes: Todas as séries são de baixo carbono (C ≤ 0,12%). A resistência é aprimorada através do fortalecimento da solução sólida de Mn, Si e do fortalecimento da precipitação de microligas Nb/V/Ti. O conteúdo de P é ≤ 0,025% e S é ≤ 0,015%. O carbono equivalente (CEV) é geralmente ≤ 0,45%, garantindo excelente desempenho de soldagem.
• Parâmetros físicos: Módulo de elasticidade E = 206 GPa, razão de Poisson μ = 0,3, densidade ρ = 7,85 g/cm³, coeficiente de expansão térmica ≈ 11,5 × 10⁻⁶ /℃. Esses valores são basicamente consistentes com os do aço carbono comum, e os cálculos de simulação podem utilizar diretamente os parâmetros físicos do aço comum.
三、Análise do Processo de Produção
1. Processo comum de laminação a quente
O processo convencional de laminação a quente é o seguinte: aquecimento da placa (1150 - 1250°C) → laminação áspera → laminação fina → resfriamento laminar → laminação. Este processo depende da recristalização da austenita para refinar os grãos, sendo a microestrutura composta principalmente por ferrita + perlita. Possui alta eficiência de produção e baixo custo, mas o potencial de melhoria da resistência é limitado e a conformabilidade diminui significativamente sob condições de alta resistência.
2. Processo de laminação termomecânica TMCP (tecnologia central para aço de granulação fina)
TMCP (Processo de Controle Termomecânico) refere-se à tecnologia de controle de laminação e controle de resfriamento. É o principal processo de produção de aço de alta resistência e granulação fina, permitindo a combinação de alta resistência e alta tenacidade sem a necessidade de tratamento térmico subsequente.
• Princípio Fundamental:
uma. Estágio de laminação de controle: Na zona de não recristalização da austenita (800 - 950°C), realize grande laminação de redução para alongar os grãos de austenita e acumular energia de deformação, fornecendo um grande número de locais de nucleação para a subsequente transformação de fase;
b. Estágio de resfriamento controlado: Imediatamente após a laminação final, o resfriamento acelerado (resfriamento com água em camadas) é adotado para passar rapidamente pela zona de transformação ferrita-perlita, inibindo o crescimento dos grãos e, por fim, obtendo grãos de ferrita ultrafinos (até 3-5 μm). Em alguns graus de alta resistência, a estrutura de bainita será formada, alcançando a combinação de reforço de grãos finos e reforço de transformação de fase.
• Vantagem do Processo: Sem aumentar o teor de carbono, aumenta significativamente a resistência, mantendo excelente plasticidade, tenacidade e soldabilidade. Este é atualmente o caminho de produção mais econômico para aço de alta resistência.
四、Cenários de aplicação automotiva industrial e para veículos completos
1. Aplicações Industriais Gerais
Máquinas de construção: Carrocerias de caminhões basculantes, lanças de guindastes e peças estruturais de escavadeiras. •Alta resistência permite redução de peso e maior capacidade de carga.
•Equipamentos logísticos: Contêineres, chassis de semirreboques e painéis laterais de vans, que reduzem a tara e aumentam a capacidade de carga útil.
•Indústrias municipais e de energia: Dutos de transmissão de petróleo e gás, suportes fotovoltaicos e estruturas de máquinas de elevação, equilibrando resistência e resistência a baixas temperaturas.
2. Aplicações automotivas para veículos completos
O aço laminado a quente de alta resistência atua como material central para chassis automotivos e estruturas de suporte de carga, cobrindo todos os cenários de aplicação de veículos comerciais e de passageiros.
(1) Setor de Veículos Comerciais
•Sistema de estrutura: Vigas longitudinais, vigas transversais e placas de reforço são os principais campos de aplicação do S500MC e S700MC. Os caminhões pesados domésticos adotam amplamente o aço de alta resistência 600/700 MPa para substituir o tradicional aço de estrutura 510L, proporcionando uma redução de peso da estrutura de 15% a 30%. Por exemplo, a substituição do B510L por aço de grau 700 MPa permite que as vigas longitudinais de caminhões pesados mudem do design de camada dupla para camada única, alcançando uma economia de peso de mais de 30%.
• Carrocerias e eixos de carga: Classes acima de S550MC são usadas em placas de piso de caminhões basculantes para aumentar significativamente a resistência ao impacto e ao desgaste. As carcaças dos eixos adotam S420MC–S500MC, equilibrando conformabilidade e capacidade de carga.
(2) Setor de veículos de passageiros e veículos de novas energias
•Sistema de chassi: S355MC–S550MC são comumente usados para chassis auxiliares, braços de controle e suportes articulados. A substituição do aço convencional de baixo carbono reduz o peso em mais de 20%, ao mesmo tempo que melhora a rigidez do chassis e o desempenho de condução.
•Estruturas da carroceria: S420MC–S600MC são aplicadas em travessas de pára-choques, reforços de soleira e trilhos de assento para melhorar a absorção de energia de colisão e desempenho anti-intrusão.
五、 Aplicações Estendidas em Simulação CAE
A análise de simulação de aço de alta resistência laminado a quente abrange quatro cenários principais: desempenho estrutural, segurança contra colisões, durabilidade à fadiga e processos de conformação, com modelos de materiais correspondentes e parâmetros necessários para cada cenário.
1. Simulação de resistência estática e rigidez
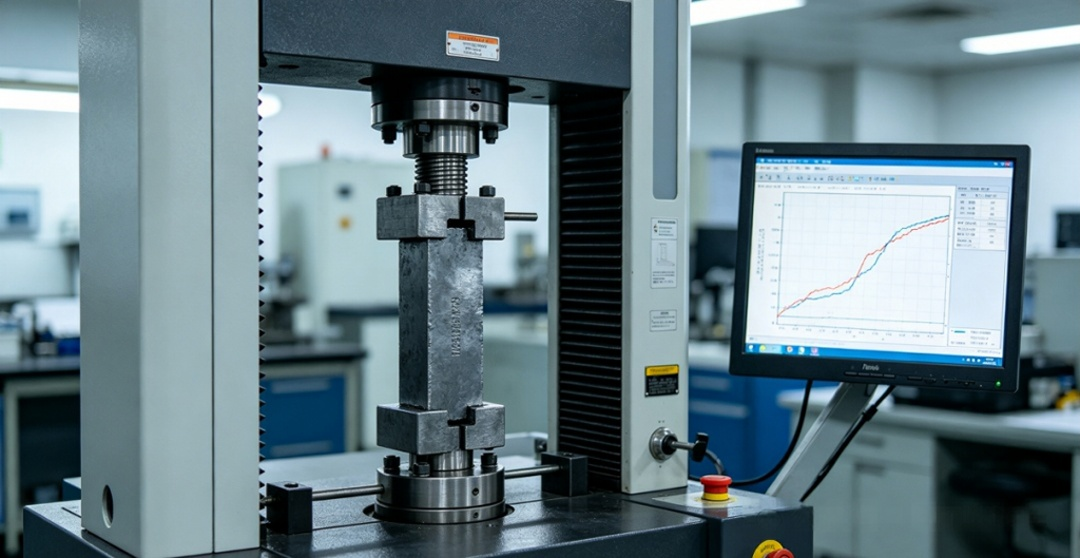
•Cenários aplicáveis: rigidez à flexão/torção da estrutura, resistência à carga estática dos componentes da suspensão, análise de tensão de conexões aparafusadas, etc.
•Modelos de materiais: Modelo elástico linear para análise rotineira de rigidez e baixa carga; modelo elastoplástico combinado com verdadeiras curvas de tensão-deformação para verificação de carga final e deformação plástica.
•Software comum: Abaqus, OptiStruct, Ansys.
•Notas principais: O aço de alta resistência apresenta um patamar de rendimento indistinto. Dados reais de deformação plástica convertidos de tensão e deformação de engenharia devem ser adotados para evitar superestimar a capacidade de suporte de carga das estruturas.
2. Simulação de segurança contra colisões
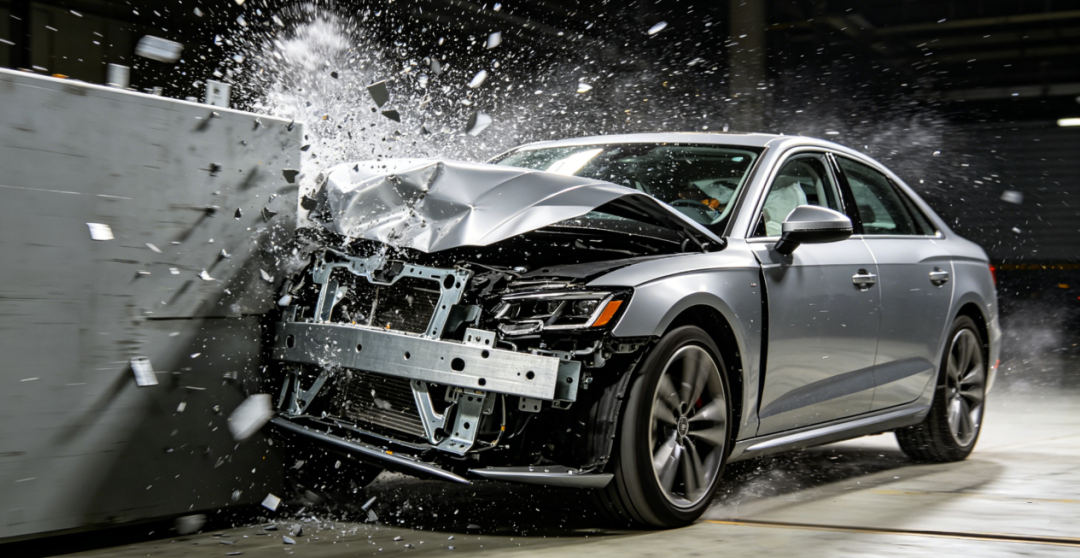
•Cenários aplicáveis: colisão total do veículo, esmagamento do para-choque, condições de impacto do chassi
•Modelo material: modelo constitutivo Johnson-Cook com parâmetros de taxa de deformação incorporados. Os aços de alta resistência apresentam notável efeito de endurecimento à taxa de deformação; sua resistência ao escoamento aumenta significativamente sob cargas de choque de alta velocidade. Ignorar os efeitos da taxa de deformação levará a resultados de simulação excessivamente conservadores.
•Software comum: LS-DYNA, PAM-CRASH
•Notas principais: Aços com altas taxas de escoamento/tração têm uma faixa estreita de deformação plástica e seu comportamento de absorção de energia difere dos aços de baixo carbono. Critérios de falha apropriados devem ser atribuídos para eliminar desvios na previsão de fratura.
3. Simulação de durabilidade de fadiga
•Cenários aplicáveis: previsão de vida útil em fadiga sob cargas alternadas para componentes de chassi e estruturas de veículos
•Métodos de análise: Método tensão-vida (curva S-N) para fadiga de alto ciclo; método de tensão de vida para fadiga de baixo ciclo. As correções devem ser realizadas com base no grau de fadiga do material, rugosidade superficial e fator de concentração de tensão.
•Software comum: nCode DesignLife, FE-SAFE, MSC Fatigue
•Notas principais: Aços de alta resistência são mais sensíveis a inclusões e defeitos superficiais. A sua resistência à fadiga não aumenta linearmente com a resistência à tração. As curvas S-N medidas dos tipos de aço correspondentes devem ser adotadas em vez da escala proporcional baseada na resistência.
4. Simulação de Processo de Conformação a Frio
•Cenários aplicáveis: flexão longitudinal de viga, estampagem e previsão de retorno elástico
•Software comum: AutoForm, Dynaform, LS-DYNA
•Notas principais: O aço de alta resistência de granulação fina gera maior retorno elástico do que o aço convencional de baixo carbono, e o retorno elástico se torna mais proeminente à medida que a resistência ao escoamento aumenta. A entrada precisa das curvas de endurecimento do material e dos parâmetros de anisotropia é necessária na simulação para prever o retorno elástico com antecedência e orientar a compensação da matriz.
六、Problemas comuns de falhas durante a produção e serviços e soluções correspondentes
1. Fadiga Material
Descrição do problema
Sob cargas cíclicas alternadas, as microfissuras iniciam e se propagam mesmo em tensões muito abaixo do limite de escoamento, eventualmente causando fratura súbita. Este é o modo de falha mais comum em chassis e estruturas de veículos automotivos.
Causas raízes:
•Concentração de tensões induzidas por características de projeto estrutural (cantos vivos, furos, raízes de solda);
•Inclusões internas superdimensionadas (Al₂O₃, TiN) no interior do aço, atuando como locais de iniciação de trincas por fadiga;
•Má qualidade superficial (arranhões, pontos de corrosão) ou defeitos de soldagem (penetração incompleta, rebaixamento);
•Poços de corrosão aceleram o início de trincas em ambientes corrosivos (fadiga por corrosão).
Soluções:
•Perspectiva de projeto: Otimizar filetes estruturais e evitar mudanças bruscas de seção para reduzir fatores de concentração de tensões;
•Perspectiva do material: Aplicar processos de refino de metalurgia secundária para controlar o tamanho e a distribuição das inclusões e selecionar tipos de aço com limpeza superior;
•Perspectiva do processo: Implementar reforço de shot peening em superfícies críticas de suporte de carga para introduzir tensão residual compressiva na superfície; padronizar a qualidade da soldagem e retificar os dedos da solda após a soldagem;
•Perspectiva de proteção: Aplique revestimentos anticorrosivos para evitar danos combinados de corrosão e fadiga.
2. Corrosão de materiais
Descrição do problema: O material sofre reações químicas ou eletroquímicas em ambientes úmidos, de névoa salina e ácidos, resultando em ferrugem superficial, redução da área da seção transversal e, por fim, levando à diminuição da resistência e à redução da vida útil em fadiga.
Causas:
• Corrosão eletroquímica: Uma película de água combinada com oxigênio forma uma célula eletroquímica, que é a principal forma de corrosão em um ambiente atmosférico;
• Corrosão por névoa salina: Em ambientes rodoviários costeiros ou de inverno onde é aplicado sal, os íons cloreto aceleram a dissolução do ânodo.
• Corrosão em frestas: Nas lacunas das conexões aparafusadas e juntas sobrepostas, a falta de oxigênio leva à corrosão localizada.
Solução:
• Proteção de superfície: Selecione esquemas de proteção como galvanização por imersão a quente, revestimento eletroforético ou revestimento epóxi rico em zinco com base no grau ambiental.
• Otimização do projeto: Evitar estruturas de acumulação de água. A cola de vedação é usada para selar as lacunas nas juntas;
• Seleção de materiais: Para ambientes altamente corrosivos, a versão em aço resistente à corrosão pode ser escolhida ou a espessura do revestimento pode ser aumentada para fornecer redundância.
3. Deformação plástica do material
Descrição do problema: Durante a utilização dos componentes ocorre deformação plástica irreversível, resultando em desvios dimensionais da estrutura, falha na montagem e redução da capacidade de carga. Por exemplo, as vigas longitudinais da estrutura do veículo dobram-se e os braços de controlo deformam-se, etc.
Causas:
• A margem de carga de projeto é insuficiente e a tensão real da condição de trabalho excede o limite de escoamento do material;
• A resistência ao escoamento do material é inferior ao requisito padrão (o material é不合格).
• Condições extremas, como choque e sobrecarga, excedem os limites do projeto.
Solução:
• Lado do projeto: verificar a tensão sob condições extremas e manter um fator de segurança de escoamento razoável (geralmente ≥1,3 para estruturas gerais, ≥1,5 para componentes críticos de suporte de carga);
• Lado do material: Realize inspeção rigorosa de entrada do limite de escoamento e selecione preferencialmente aço de granulação fina TMCP com desempenho estável;
• Extremidade estrutural: Adicionar nervuras de reforço nas áreas facilmente deformadas para aumentar o momento de inércia da seção e reduzir as tensões de trabalho.
4. Rachaduras de materiais
Descrição do problema: Ocorrem fissuras macroscópicas no material durante o processo de conformação ou uso, levando diretamente à falha estrutural. Essas trincas são classificadas em três tipos: trincas de conformação a frio, trincas de zona afetada pelo calor de soldagem e trincas frágeis induzidas pelo uso.
Causas:
• Fissuração por conformação a frio: O raio de curvatura é muito pequeno, o alongamento é insuficiente e há rebarbas e microfissuras nas bordas do material;
• Fissuras na solda: Teor excessivo de carbono, processo de soldagem inadequado e rápido resfriamento pós-soldagem levando à fragilidade da zona afetada pelo calor;
• Ocorrem fissuras: O material não possui resistência suficiente em ambientes de baixa temperatura ou sofre fratura frágil sob cargas de impacto.
Solução:
• Acabamento final: Combine o raio de curvatura mínimo de acordo com a classe do material (quanto maior a resistência, maior o raio de curvatura). Após o corte, remova as rebarbas nas bordas por esmerilhamento.
• Extremidade da soldagem: Utilize materiais de soldagem com baixo teor de hidrogênio, controle o aporte de calor da soldagem, pré-aqueça as chapas grossas antes da soldagem para evitar dureza excessiva na zona afetada pelo calor;
• Fim de utilização: Para ambientes de baixa temperatura, os tipos de aço grau D e grau E com alta resistência ao impacto devem ser selecionados para evitar que os componentes sejam submetidos a cargas de impacto repentinas.
七、Conclusões e tendências de desenvolvimento
O aço de alta resistência e granulação fina laminado a quente apresenta vantagens abrangentes de alta resistência, alta tenacidade, excelente conformabilidade e boa soldabilidade, tornando-o o material preferido para projetos leves em automóveis e máquinas de construção. Atualmente, a indústria evolui em duas direções principais:
Primeiro, avanços contínuos em classes de resistência, com classes como S1100MC e aços de maior resistência sendo gradualmente comercializados.
Em segundo lugar, desenvolvimento multifuncional que integra alta resistência, alto desempenho de expansão de furos e resistência superior à corrosão, para atender a requisitos complexos de aplicações emergentes, incluindo chassis de veículos de nova energia e conjuntos de baterias.
Do ponto de vista da simulação CAE e da aplicação de engenharia, o domínio preciso dos limites de desempenho dos materiais, das leis de falha e das características do processo serve como pré-requisito fundamental para explorar plenamente o potencial de redução de peso do aço de alta resistência e garantir a segurança estrutural.
•Veículos de nova energia: O aço de alta resistência S550MC–S700MC é amplamente adotado para carcaças inferiores e suportes de montagem de baterias. Ele atende aos requisitos de resistência para proteção da bateria ao mesmo tempo em que equilibra o peso total e a autonomia de condução.


