


Contrariando o consenso da indústria de que “redução de peso equivale a maior autonomia e maior segurança” para veículos de novas energias (NEVs), a redução de peso evoluiu há muito tempo de uma atualização opcional para uma proposta central no desenvolvimento de veículos. No entanto, quando se trata de seleção prática de materiais de engenharia, muitos engenheiros enfrentam dilemas semelhantes: As ligas de magnésio oferecem excelente desempenho de redução de peso, mas como evitar a corrosão? Existe uma ampla gama de classes para chapas de alumínio da série 5 – deve-se adotar 5182 ou 5754 para painéis internos? Qual é o método de aplicação racional para alumínio alveolar e espuma de alumínio em baterias? Parâmetros de materiais imprecisos tornam até mesmo os resultados de simulação mais sofisticados inviáveis para implementação prática.
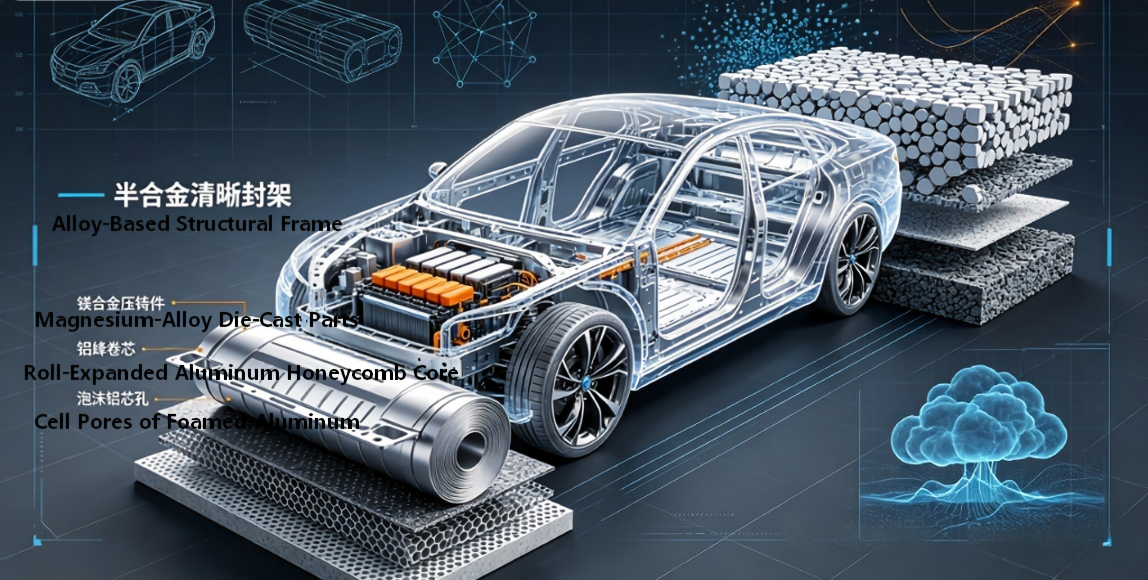
Este artigo organiza sistematicamente a matriz dos principais materiais leves para aplicações automotivas. Ele cobre cinco dimensões principais, incluindo características de composição química, propriedades mecânicas (incluindo relação de resistência à tração), processos de fabricação, cenários de aplicação de veículos e principais pontos de modelagem de simulação CAE, abrangendo ligas de magnésio fundido sob pressão AM50/AM60, ligas de alumínio forjado de série completa 3xxx/5xxx e materiais de alumínio funcionais amplamente utilizados em sistemas de baterias e cenários de absorção de energia, como favo de mel de alumínio e espuma de alumínio. Além disso, fornece soluções práticas de engenharia para quatro problemas de falha de alta frequência: fadiga, corrosão, deformação e fissuração.
一、Série de liga de magnésio: AM50 / AM60
1. Visão geral do material e características de composição
A série AM são ligas de magnésio fundidas sob pressão do sistema Mg-Al-Mn, nas quais os números nas designações de classe indicam a fração nominal de massa de alumínio. Com excelente ductilidade, essas ligas são o segundo material de magnésio fundido sob pressão mais utilizado para aplicações automotivas, depois do AZ91D.
|
Nota |
Conteúdo de alumínio (Al) |
Conteúdo de manganês (Mn) |
Impurezas máximas permitidas (Cu, Ni, Fe) |
Densidade |
|
AM50A |
4.5%–5.3% |
0.28%–0.5% |
≤0.008% / ≤0.001% / ≤0.004% |
1,77g/cm³ |
|
AM60B |
5.6%–6.4% |
0.26%–0.5% |
≤0.008% / ≤0.001% / ≤0.004% |
1,78g/cm³ |
Características principais
Comparado com o AZ91D, o menor teor de alumínio provoca uma ligeira queda na resistência, ao mesmo tempo que melhora significativamente a ductilidade e a resistência ao impacto. O manganês é adicionado principalmente para neutralizar impurezas à base de ferro e aumentar a resistência à corrosão. A sua densidade representa cerca de 64% do alumínio e 22% do aço, proporcionando uma excelente rigidez específica e desempenho de amortecimento de vibrações.
2. Propriedades físicas e mecânicas (condição fundida sob pressão de alta pressão)
|
Indicadores de desempenho |
AM50A |
AM60B |
|
Resistência à tração final |
220–250MPa |
220–240 MPa |
|
Força de rendimento |
130–150MPa |
130–160 MPa |
|
Alongamento após fratura |
10%–15% |
6%–10% |
|
Relação rendimento/tração |
0.59–0.60 |
0.59–0.67 |
|
Dureza Brinell |
~60 |
~65 |
|
Faixa de Ponto de Fusão |
590–630℃ |
585–625℃ |
|
Condutividade Térmica |
~120 W/(m·K) |
~115 W/(m·K) |
|
Coeficiente de Expansão Térmica Linear |
26×10⁻⁶ /℃ |
26×10⁻⁶ /℃ |
3. Processo de Fabricação
●Processo principal: Fundição sob pressão de alta pressão (HPDC). A velocidade de enchimento varia de 40 a 80 m/s, a temperatura de fundição é de 680 a 750 ℃ e a temperatura do molde é de 180 a 250 ℃.
●Características do Processo: A liga apresenta excelente fluidez de fundição e é adequada para formar estruturas complexas de paredes finas. A taxa de contração de solidificação é de aproximadamente 4% a 5%, o que requer portas, sistemas de riser e canais de resfriamento bem projetados.
●Pós-tratamento: Geralmente fornecido na condição de fundido (F), sem tratamento térmico. Tratamentos de superfície como jateamento, revestimento de conversão química e oxidação por microarco (MAO) podem ser aplicados.
●Processo de união: Predominantemente rebitagem autoperfurante (SPR) e colagem adesiva. A soldagem é propensa a trincas a quente; portanto, a soldagem por fricção e mistura (FSW) ou soldagem a laser é recomendada.
4. Aplicações Industriais e Veiculares
● Viga Cruzada (CCB): A fundição monolítica AM50A substitui os tradicionais conjuntos de aço soldado, alcançando uma redução de peso de 30% a 40% e melhorando o desempenho de NVH.
● Estrutura do assento: As bases do assento e as estruturas do encosto fundidas AM60B equilibram a absorção de energia em colisões e o desempenho leve.
●Quadro do volante: AM60B é o material principal global. Seu alto alongamento evita a fragmentação frágil durante a implantação do airbag.
●Painéis internos/reforços de portas: Peças fundidas sob pressão de paredes finas usadas como bases de montagem para vigas de impacto de portas.
●Outras aplicações: Carcaças da coluna de direção, suportes de pedais e caixas de transmissão de carga baixa a média.
Histórico de engenharia: AM50 apresenta ductilidade superior e é usado principalmente para proteção contra capotamento e estruturas de absorção de energia. AM60 fornece resistência e ductilidade equilibradas, tornando-a a liga de magnésio fundida sob pressão estrutural de uso geral preferida.
5. Principais Diretrizes para Aplicação de Simulação
●Simulação de colisão: No LS-DYNA, o modelo de plasticidade linear por partes *MAT_024 é adotado com entrada de curvas de tensão-deformação reais. Os critérios de falha devem levar em conta o alongamento reduzido causado pela porosidade da peça fundida e defeitos de contração.
●Simulação de fadiga: O método stress-life é aplicado no nCode. As ligas de magnésio são altamente sensíveis à concentração de tensão, com o fator de qualidade da superfície definido entre 0,7–0,8.
●Simulação de fundição: MAGMA / ProCAST é usado para simular processos de enchimento e solidificação, prever pontos quentes e porosidade de contração e orientar a otimização do sistema de injeção.
二、Materiais de alumínio funcionais: bateria de alumínio em favo de mel/espuma de alumínio 55g
Favo de mel de alumínio (favo de mel AL BATTERY)
1. Atributo conceitual
O núcleo alveolar de alumínio é uma estrutura hexagonal porosa formada pela colagem e estiramento de folha de alumínio. Os materiais de base comuns são as ligas de alumínio 3003 e 5052 e são classificados de acordo com o tamanho do furo, espessura da folha e densidade. O favo de mel usado nas baterias concentra-se na rigidez e no isolamento/tampão térmico dentro do avião.
Desempenho principal
• Densidade superficial: 30–80 kg/m³ (dependendo da especificação)
• Resistência à compressão plana: 1,5 – 4,0 MPa
• Resistência à flexão: pode atingir de 5 a 8 vezes a das chapas sólidas de alumínio
• Absorção de energia: Em condições de impacto, é 300% superior à de uma placa sólida. A energia é absorvida através da deformação progressiva das paredes celulares e da estabilização.
Tecnologia/Processo
Colagem de folhas de alumínio → Laminação e prensagem a quente → Estiramento → Imersão e cura com adesivo → Corte. Os produtos adequados para baterias precisam passar por tratamento de revestimento de isolamento.
Aplicações automotivas
Camada de cobertura superior da bateria de alimentação: Melhora a resistência à flexão e a resiliência contra recuos
• Almofadas amortecedoras entre módulos de bateria: absorvem vibrações e choques, evitando a compressão das células
• Estrutura completa da camada intermediária do piso do veículo: integra funções de isolamento acústico, redução de vibração e redução de peso
2. Alumínio espumado Al_Foam_55g
Atributo conceitual
55g refere-se a espuma de alumínio de célula fechada com densidade de volume de aproximadamente 0,55 g/cm³. É um material funcional poroso com poros de ar distribuídos uniformemente dentro de uma matriz de alumínio. Os materiais de base comuns são alumínio puro ou liga de Al-Si.
Desempenho principal
• Densidade: 0,55 g/cm³ (aproximadamente 1/5 de alumínio sólido)
• Resistência ao escoamento à compressão: 2 - 5 MPa
• Absorção de energia: A plataforma mantém tensões estáveis, tornando-a um material ideal para absorver energia de impacto.
• Isolamento acústico e redução de ruído: O desempenho do isolamento acústico para faixas de frequências médias e baixas é superior ao da folha de alumínio sólido de mesmo peso.
• Retardante de chama e resistente ao calor: Ponto de fusão > 600°C, sem emissão de fumaça tóxica
Processo de preparação
Método de formação de espuma por fusão (usando agente espumante TiH₂), método de fundição por infiltração, método de metalurgia do pó; para a classe automotiva, o método de formação de espuma por fusão de células fechadas é o principal.
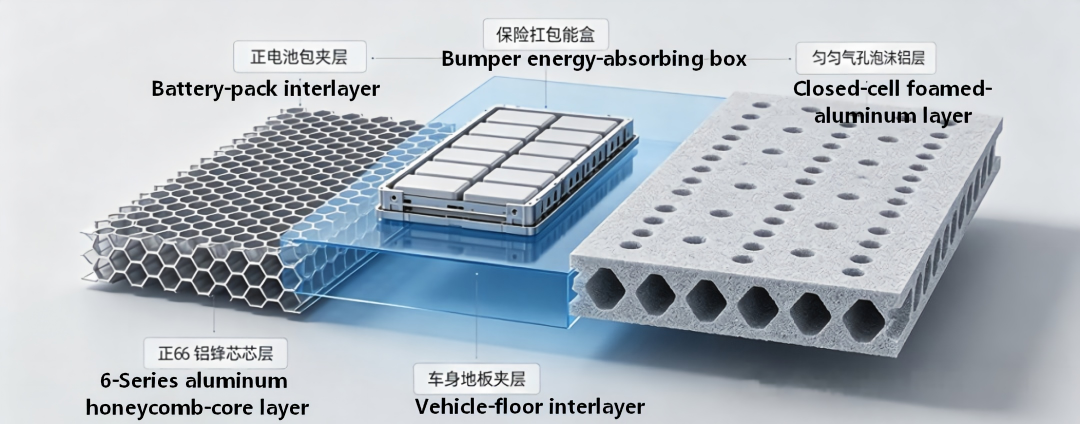
Aplicações automotivas
• Enchimento da caixa de absorção de energia de impacto: Combinado com tubos de alumínio de paredes finas, a absorção de energia durante colisões em baixa velocidade foi aumentada em 40%
• Proteção inferior da bateria: resiste a impactos e perfurações de pedras e amortece impactos externos
• Pilar B da carroceria/Enchimento do balancim: Durante um impacto lateral, ele colapsa gradualmente para absorver energia e proteger o habitáculo.
• Camada de isolamento de vibração da carcaça do motor/acionamento elétrico: Reduz a transmissão de ruído estrutural
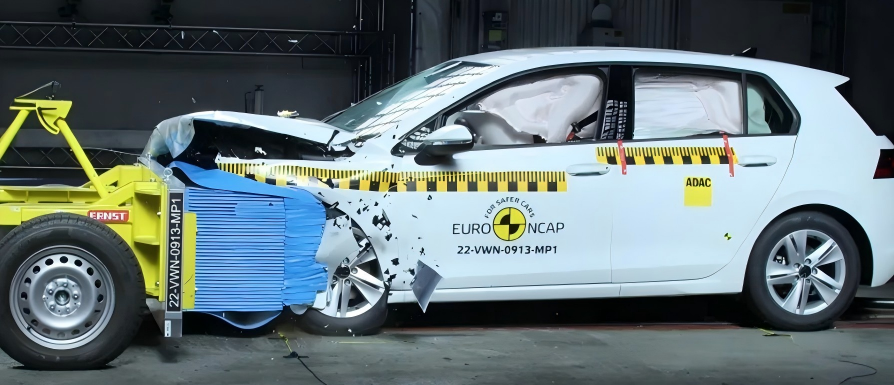
Teste de veículo para evitar obstáculos/manequim de colisão que absorve energia em favo de mel (específico para todo o laboratório de testes de colisão de veículos)
Grau do material de base: O material de base da folha de alumínio da camada central usa principalmente liga de alumínio AW-3003 (completamente consistente com a série 3xxx 3003 no texto), raramente usando 3103, série 5; Razões: O alumínio antiferrugem da série 3003 de manganês tem boa plasticidade, soldagem / colagem estável, custo moderado, as paredes celulares deformam-se uniformemente sob impacto de baixa velocidade, não sofrerão fratura frágil prematuramente, atendendo perfeitamente aos requisitos de calibração de colisão. Especificação de densidade: A densidade do favo de mel da bateria do veículo de teste é muito maior do que a do favo de mel da bateria: convencional 80–180 kg/m³, o favo de mel da bateria é de apenas 30–80 kg/m³; O veículo fictício para evitar obstáculos requer uma maior resistência à compressão da plataforma para simular a rigidez da extremidade dianteira de um veículo real.
Diferente dos sistemas celulares baseados em bateria
Favo de mel da bateria: Folha fina, baixa densidade, com foco em isolamento térmico + absorção de choque e redução de vibração;
Favo de mel para evitar colisões: Folha de alumínio espessada, núcleo em favo de mel de paredes espessas, adesivo estrutural de alta resistência, com a função central de colapso progressivo controlado para absorção de energia, usado para testes de prevenção de colisões NCAP e AEB.
三、 Ligas de alumínio da série 3xxx: 3003-H112 / 3103 / 3103-H12
Conceitos de materiais e propriedades de componentes
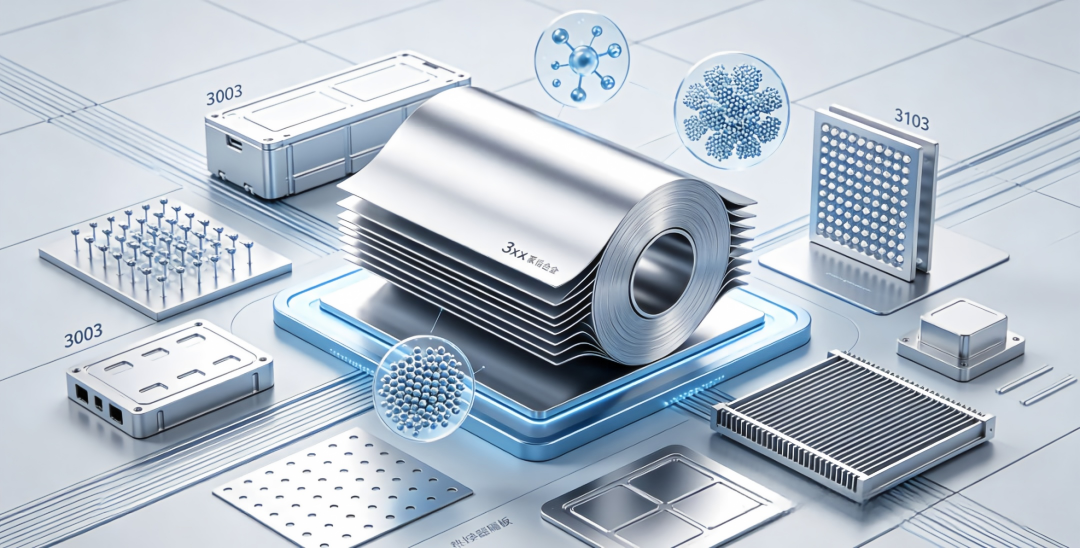
3xxx é um tipo de liga de alumínio antiferrugem da série Al-Mn. Não pode ser fortalecido através de tratamento térmico. Sua resistência é aprimorada pelo fortalecimento da solução sólida de manganês e pelo endurecimento por trabalho a frio, e sua resistência à corrosão é semelhante à do alumínio puro.
|
Nota |
Conteúdo de manganês |
Fe+Si |
Cu |
Densidade |
|
AW-3003 |
1.0%–1.5% |
≤1.0% |
0.05%–0.2% |
2,73g/cm³ |
|
AW-3103 |
0.9%–1.5% |
≤1.0% |
≤0.1% |
2,73g/cm³ |
Descrição da condição
•H112: O material recebe um leve endurecimento após trabalho a quente ou laminação leve a frio em produtos trabalhados a quente. Suas propriedades ficam entre a têmpera O e a têmpera H14.
•H12: Após o endurecimento por trabalho, sua resistência atinge aproximadamente um quarto da têmpera totalmente dura. •H18, atingindo um equilíbrio entre resistência e conformabilidade.
0,15: A espessura nominal da folha é de 0,15 mm, classificada como classe de folha fina.
2. Comparação de propriedades mecânicas
|
Grau - Temperamento |
Resistência à tração final (UTS), MPa |
Resistência ao rendimento (YS), MPa |
Alongamento após fratura (A50),% |
Relação rendimento/tração |
|
3003-H112 |
115–140 |
70–90 |
≥15% |
0.61–0.64 |
|
3103-O |
80–110 |
35–60 |
≥25% |
0.44–0.55 |
|
3103-H12 |
120–145 |
90–110 |
≥12% |
0.75–0.76 |
|
3103-H14 |
140–170 |
115–140 |
≥8% |
0.82–0.83 |
3. Características do Processo
• Formabilidade: O estado O possui excelente desempenho de repuxo profundo, possibilitando a fabricação de trefilados complexos; o estado H é usado para dobra e laminação.
• Soldabilidade: Excelente desempenho em soldagem a arco de argônio, soldagem a ponto e soldagem por costura. A resistência da solda pode atingir mais de 90% do material base.
• Tratamento de superfície: A camada de revestimento de óxido anódico é uniforme. Também pode ser pulverizado ou revestido eletroforeticamente.
• Resistência à corrosão: Excelente resistência à corrosão em ar, água doce e meios alimentícios; resistência média à corrosão na água do mar.
4. Aplicações Industriais e Automotivas
• Carcaça da bateria: 3003 é o material principal para carcaças e tampas de baterias. As placas, com espessura de 0,8 a 1,5 mm, são formadas por meio de processo de estampagem, garantindo resistência à corrosão e soldabilidade.
• Sistema de troca de calor: Tanque de água, evaporador, aletas e divisórias do condensador, uma grande quantidade de placas compostas soldadas 3103 são usadas
• Decoração e vedação da carroceria: Acabamento da porta, canal de água, junta de vedação
• Aplicação de material de folha: A folha 3103-H12 com 0,15 mm de espessura é usada para embalagem flexível de bateria e camada de proteção de isolamento térmico.
• Outros: Tanque de combustível, tubulações, estruturas de suporte internas, etc. (componentes estruturais de baixa carga)
四、Espectro completo de ligas de alumínio da série 5xxx
Visão geral do sistema de materiais
A série 5xxx é uma liga de alumínio antiferrugem do tipo Al-Mg. O magnésio é o principal elemento fortalecedor. Não pode ser fortalecido através de tratamento térmico. Sua resistência é aprimorada por meio de processamento a frio e ligas. Quanto maior o teor de magnésio, maior a resistência, mas a conformabilidade diminui. As séries 5 usadas em automóveis estão concentradas na faixa de 2% a 5% de teor de magnésio.
Descrição do código de status:
•ST-O: Recozido Padrão, estado recozido padrão, com a melhor plasticidade
•RSS-O: Solução recristalizada amolecida, solução sólida recristalizada em estado amolecido, a estrutura do grão é mais uniforme e o desempenho de estampagem profunda é melhor.
•sheetforge: Especificações especializadas para forjamento de chapas e conformação a quente
2. Descrições detalhadas de desempenho de cada marca/modelo
(1) Liga de alumínio 5052 (AlMg2.5)
• Composição: Mg 2,2% - 2,8%, Cr 0,15% - 0,35%, Mn ≤ 0,1%
• Propriedades mecânicas (estado O): resistência à tração 170–215 MPa, limite de escoamento ≥ 65 MPa, alongamento ≥ 16%, relação rendimento/resistência aproximadamente 0,38–0,39
• Propriedades mecânicas (estado H32): Resistência à tração 230–280 MPa, resistência ao escoamento 160–210 MPa, alongamento ≥ 12%
• Características: Média resistência, equilíbrio entre resistência à fadiga e resistência à corrosão, boa soldabilidade, é a classe geral mais utilizada entre as séries 5.
(2) Tampa interna do motor 5152 especializada (graus BAIXO / ALTO)
• Composição: Mg 2,4% - 3,0%, Mn 0,15% - 0,4%, Cr 0,15% - 0,35%
•Classe BAIXA: versão de baixa resistência e alta conformação, com limite de escoamento de aproximadamente 80–100 MPa, adequada para áreas internas de painéis com formatos complexos
• ALTA qualidade: Versão de alta resistência, com limite de escoamento de aproximadamente 120–150 MPa, adequada para aplicações como instalação de dobradiças e reforço de fechaduras em áreas com cargas elevadas.
• Posicionamento de aplicação: Material especializado para o capô interno do motor de automóveis, equilibrando as propriedades de conformação durante a estampagem e a rigidez antideformação. Esta é a solução tradicional de painel interno utilizada pelas montadoras europeias.
(3) liga de alumínio 5182
• Composição: Mg 4,0% - 5,0%, Mn 0,2% - 0,5%
• Propriedades mecânicas (estado O): resistência à tração 275–350 MPa, limite de escoamento 110–140 MPa, alongamento ≥ 20%, relação rendimento/resistência aproximadamente 0,40–0,42
• Vantagem central: O material de chapa automotiva da série 5 possui alta resistência e excelente desempenho de estampagem profunda. Uma folha fina de 0,9 mm pode ser usada para formar painéis internos curvos complexos.
• Notas: Alto teor de magnésio pode causar marcas de estiramento (estrias), que podem ser observadas após a pintura. Portanto, só é aplicável para painéis internos. Os painéis externos requerem liga da série 6.
(4) Liga de alumínio 5754 (AlMg3)
• Composição: Mg 2,6% - 3,6%, Mn 0,15% - 0,4%, Cr 0,05% - 0,2%
• Propriedades mecânicas (estado O): resistência à tração 190–240 MPa, limite de escoamento ≥ 80 MPa, alongamento ≥ 16%
• Propriedades mecânicas (estado H32): Resistência à tração 230–280 MPa, resistência ao escoamento 160–210 MPa
• Características: Equilíbrio entre resistência e conformabilidade, excelente resistência à corrosão, capaz de uso prolongado em determinadas temperaturas, é a principal marca de componentes estruturais de carrocerias e peças de chassis.
3. Pontos Comuns e Diferenças nos Processos
• Moldagem por prensa: O estado O é adequado para estampagem profunda e estiramento; o estado H é adequado para flexão e conformação simples.
• Soldagem: Ambos os métodos de soldagem MIG/TIG são aceitáveis e a costura de solda tem boa resistência à corrosão; a perda de resistência na zona afetada pelo calor do material 5182 é de aproximadamente 15% - 20%
• Wen Chengxing: A estampagem de temperatura de 200 - 250°C pode aumentar significativamente a taxa de alongamento, adequada para peças extremamente complexas.
• Tratamento superficial: Pode ser submetido a anodização, conversão química ou eletrodeposição; o filme de óxido de liga de alto magnésio tem uma cor mais escura.
4. Vista panorâmica da aplicação de todo o veículo automotivo
|
Nota |
Aplicações Típicas |
Espessura utilizável |
|
5052 |
Tanques de combustível, tubos de combustível, suportes de assento, painéis laterais da bateria |
1,0–3,0 mm |
|
5152 |
Painéis internos do capô, painéis internos da tampa do porta-malas |
0,8–1,2 mm |
|
5182 |
Painéis internos das portas, painéis internos dos pára-lamas, vigas de reforço |
0,8–1,2mm |
|
5754 |
Vigas transversais do piso, reforços de balancim, chassis auxiliares, carcaças inferiores do conjunto de baterias |
1,5–3,0 mm |
Regra de toda a indústria: Devido às linhas da Lüders, as ligas de alumínio da série 5xxx quase não são aplicadas em painéis externos da carroceria. Os painéis externos adotam principalmente os graus da série 6xxx, como 6016 e 6022. A combinação dos painéis internos da série 5 e dos painéis externos da série 6 tornou-se a configuração padrão para carrocerias de automóveis com uso intensivo de alumínio em todo o mundo.
5. Pontos-chave para aplicações de simulação
• Simulação de prensagem: No AutoForm / Dynaform, é utilizado o modelo de rendimento * MAT_037 ou Barlat, levando em consideração a anisotropia (valor r), para prever enrugamento, fissuração e retorno elástico.
• Simulação de colisão: Em LS-DYNA, * MAT_024 + critério de deformação de falha, com uma deformação de fratura 5182 de aproximadamente 0,25–0,30
• Simulação de fadiga: No nCode DesignLife é adotado o método de correção de tensão média SWT. As costuras de solda e os pontos de rebitagem são considerados áreas fracas à fadiga.
• Conexão de simulação: Abaqus simula o processo de conformação da rebitagem auto-impacto SPR e prevê as trincas de rebitagem e os valores de intertravamento da placa de alumínio da série 5.
五、Problemas típicos de falha na produção e uso de materiais e suas soluções
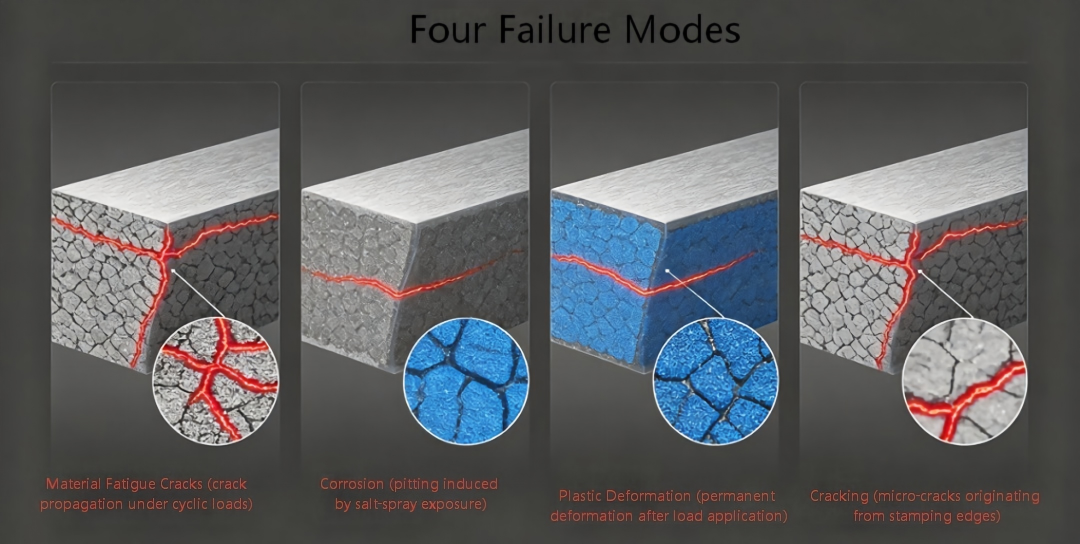
1. Falha por fadiga do material
Descrição do problema: Sob cargas alternadas (excitação da superfície da estrada, vibração, ciclagem de componentes de comutação), o material gera trincas em níveis de tensão muito abaixo do limite de escoamento e essas trincas se expandem, eventualmente levando à fratura. As ligas de magnésio são mais sensíveis à concentração de tensões e defeitos superficiais devido ao seu sistema de baixo deslizamento na estrutura hexagonal compacta; as soldas e pontos rebitados das ligas de alumínio da série 5 são elos fracos de fadiga.
Solução:
• Lado de projeto: Evite cantos agudos e mudanças bruscas na seção transversal. O raio dos cantos arredondados deverá ser ≥ 3 vezes a espessura da parede; Reduza o fator de concentração de estresse
• Lado do processo: Melhore a suavidade da superfície usando jateamento e laminação para introduzir tensão de compressão residual; Para peças fundidas sob pressão de liga de magnésio, controle a taxa de porosidade para ser inferior a 1%.
• Lado material: Selecione preferencialmente estados estabilizados como H32/H34; 5754 tem resistência à fadiga superior em comparação com 5052.
• Fim da verificação: a simulação da vida em fadiga é realizada utilizando nCode, sendo o fator de segurança alvo ≥ 1,3; Testes de plataforma são realizados para verificar os principais cordões de solda e pontos de conexão.
2. Falha de corrosão do material
Descrição do problema: O potencial padrão do eletrodo da liga de magnésio é extremamente baixo (-2,37V). É altamente propenso à corrosão eletroquímica em ambientes úmidos e de névoa salina, e causará corrosão eletroquímica severa quando em contato com aço, cobre, etc. Quando o conteúdo de magnésio na liga de alumínio da série 5 é alto, há tendências para corrosão intergranular e corrosão sob tensão (SCC).
Solução:
• Liga de magnésio anticorrosiva:
○ Tratamento de superfície: Oxidação por microarco (MAO), revestimento de conversão química, pulverização eletrostática + revestimento de proteção multicamadas
○ Isolamento da conexão: Para conexão a componentes de aço, são usados parafusos de alumínio da série 6 ou arruelas isolantes para interromper o circuito do par eletroquímico.
○ Isolamento ambiental: Evite contato direto com refrigerante de etilenoglicol. O anel de vedação é feito de um material resistente à corrosão do magnésio.
• Liga de alumínio anticorrosão:
○5 A liga de alto magnésio não deve ser usada para serviços de longo prazo em temperaturas variando de 100 a 200 graus Celsius, para evitar que a fase β (Mg₂Al₃) precipite ao longo dos limites dos grãos, o que poderia causar corrosão intergranular.
A carroceria do veículo é protegida por um sistema de três camadas que consiste em deposição eletroforética catódica (CED), selante e acabamento.
O lado interno da placa de alumínio da bateria é revestido com uma camada isolante para evitar o contato direto com o eletrólito e as barras de cobre.
3. Falha de deformação plástica do material
Descrição do problema: Durante o uso, os componentes sofrem deformação plástica além da tolerância do projeto, resultando em falha funcional (como flacidez da porta do carro, abaulamento do invólucro da bateria e deformação permanente do suporte). Materiais com alta relação de resistência ao escoamento (como H-903103) têm uma pequena margem de segurança após o escoamento e são propensos a deformações repentinas.
Solução:
• Otimização da seleção de materiais: Para as peças sensíveis à deformação, são selecionados materiais de baixa resistência ao escoamento (por exemplo, o estado O 5182 tem uma relação de limite de escoamento de apenas cerca de 0,4, e ainda há uma quantidade considerável de endurecimento remanescente após o escoamento)
• Reforço estrutural: adição de nervuras e banzos para aumentar o momento de inércia da seção; evitando carregamento local excessivo
• Controle de processo: As peças fundidas em liga de magnésio eliminam a tensão residual e evitam o efeito cumulativo da deformação por fluência durante o serviço de longo prazo.
• Verificação de simulação: Abaqus realiza análise de limite plástico para garantir que não haja deformação permanente abaixo de 1,5 vezes a carga nominal.
4. Rachaduras e falhas no material
Descrição do problema:
• Trincas de formação: A liga de magnésio tem baixa plasticidade à temperatura ambiente e trincas nas bordas são propensas a ocorrer durante a laminação/estampagem; rachaduras ocorrem nos cantos arredondados durante a estampagem profunda de placas finas da série 5.
• Usando fissuração: Fratura frágil sob carga de impacto ou fissuração por corrosão sob tensão (SCC) causada pelo efeito combinado de corrosão e tensão.
• Rachaduras na conexão: As rachaduras na interface são propensas a ocorrer em conexões heterogêneas de magnésio-alumínio durante a rebitagem auto-roscante e a soldagem por pontos.
Solução:
• Extremidade de formação: A liga de magnésio é formada a uma temperatura de 250–350°C; Para liga de alumínio, força de fixação e lubrificação otimizadas são adotadas para estampagem profunda, e a margem de segurança do FLD (diagrama de limite de formação) é controlada para ser ≥ 10%
• Lado da organização: refinar os grãos, controlar o tamanho e a distribuição da segunda fase e reduzir compostos intermetálicos frágeis
• Extremidade da conexão: A conexão heterogênea magnésio-alumínio adota um processo de colagem por parafuso para evitar ligação metalúrgica direta; os parâmetros do molde SPR são otimizados para reduzir fissuras por punção.
• Fim de utilização: Evitar sobrecargas e fatores ambientais corrosivos; Testes regulares de penetração (PT) ou testes ultrassônicos (UT) devem ser realizados para os principais componentes estruturais.
5. Outros problemas típicos
• Risco de combustão da liga de magnésio: Durante os processos de corte e fundição sob pressão, os cavacos de magnésio são altamente inflamáveis. Devem ser adotados fluidos de corte especiais e medidas de prevenção de incêndio.
• Linha Luders Série 5: Antes de estampar, realize alongamento e endireitamento (com uma taxa de alongamento de 0,5% - 1%) ou pré-tratamento de revestimento com rolo para eliminar o platô de rendimento
• Descolagem em favo de mel de alumínio: As superfícies do painel e da camada central são cuidadosamente tratadas antes da colagem. Em um ambiente úmido e quente, o adesivo epóxi estrutural é selecionado.
• Consistência da espuma de alumínio: Durante a produção, o conteúdo do agente espumante e a temperatura são rigorosamente controlados para garantir a uniformidade do tamanho e da densidade dos poros.
六、Expansão da Tecnologia de Simulação em Engenharia de Materiais
Simulação de segurança contra colisão
• LS-DYNA: Colisão de todo o veículo, pára-choques em baixa velocidade, análise de compressão/furo da bateria
○ Peças fundidas em liga de magnésio: *MAT_024 + modelo de falha GISSMO, levando em consideração a redução da deformação de falha devido à porosidade
○ Favo de mel de alumínio / Espuma de alumínio: *MAT_026 (favo de mel), *MAT_075 (espuma), tensão calibrada através da plataforma de teste de compressão
○5 Placa de alumínio: *MAT_036 leva em consideração a anisotropia. Para a análise do acoplamento de estampagem - colisão, é introduzido o histórico de conformação.
2. Simulação de Força e Rigidez
•Abaqus: Análise da rigidez de flexão e torção da carroceria do veículo, análise modal e análise de rigidez do ponto de instalação
Diferentes graus de placas de alumínio são mapeados de acordo com sua espessura real e parâmetros de material para prever com precisão a contribuição geral da rigidez da carroceria do veículo.
○ As peças fundidas sob pressão de liga de magnésio levam em consideração a tensão residual da fundição e avaliam a tendência de deformação por fluência a longo prazo
3. Simulação de durabilidade de fadiga
• nCode DesignLife / fe-safe: previsão da vida útil em fadiga de componentes do chassi e pontos de conexão do veículo
O método de tensão-vida (SN) é aplicável à fadiga de alto ciclo, enquanto o método de tensão-vida (ε-N) é aplicável à zona plástica local.
○ Fator combinado de fadiga por corrosão: No ambiente de névoa salina das ligas de magnésio, a vida à fadiga é reduzida em 30% - 50% e um fator de correção ambiental precisa ser introduzido.
4. Simulação de Processo
• Simulação de Fundição (MAGMA): Otimiza o sistema de injeção e resfriamento para fundição de liga de magnésio, reduzindo os riscos de porosidade e trincas térmicas.
• Simulação de prensagem (AutoForm): Compensação pelo rebote das placas de alumínio da série 5, a taxa de aprovação do primeiro teste de molde aumentou para mais de 85%
• Conexão de simulação (Abaqus/DEFORM): Otimização de parâmetros de processo para rebites auto-roscantes SPR e parafusos auto-roscantes hot-melt FDS
|
Categorias de materiais |
Densidade g/cm³ |
Força de rendimento típica, MPa |
Vantagem central |
Cenário automotivo preferido |
Principais riscos |
|
Liga de magnésio AM50 |
1.77 |
130–150 |
Mais leve, altamente plástico, bom amortecimento de vibrações |
Viga transversal do painel, estrutura de absorção de energia |
Corrosão, custo, formação difícil |
|
Liga de magnésio AM60 |
1.78 |
130–160 |
Forte equilíbrio de plasticidade |
Volante, estrutura do assento |
Corrosão, dificuldades de soldagem |
|
Alumínio 3003/3103 |
2.73 |
70–110 |
Boa resistência à corrosão, baixo custo e fácil soldagem |
Caixa de bateria, trocador de calor |
Baixa resistência, facilmente deformado |
|
5052 Alumínio |
2.68 |
65–200 |
Equilíbrio geral, anti-fadiga |
Tanque de combustível, suporte, painel lateral |
Força média |
|
5182 Alumínio |
2.68 |
110–255 |
Alta resistência e alta conformabilidade |
Painel interno da porta/capô |
Linha Luders, placa plana |
|
5754 Alumínio |
2.68 |
80–210 |
Forte equilíbrio de plasticidade, boa resistência à temperatura |
Componentes estruturais, chassi, caixa de bateria |
Custo superior a 5052 |
|
Favo de mel de alumínio / espuma de alumínio |
0.05–0.6 |
2–4 |
Ultraleve, absorção de energia, isolamento acústico |
Tampão, absorção de energia, intercamada |
Fraqueza ao cisalhamento no plano, alto custo |
Princípios de seleção:
Para redução extrema de peso, as ligas de magnésio são a escolha preferida, mas também deve ser fornecido um plano anticorrosivo abrangente.
2. As peças de revestimento interno têm prioridade: 5182/5152; As partes estruturais têm prioridade: 5754; Peças de uso geral de baixo custo são selecionadas: 5052
3. O sistema de bateria adota a combinação clássica de caixa 3003 + amortecimento em favo de mel + absorção de energia de espuma.
4. A seleção de todos os materiais deve ser acompanhada pela conclusão simultânea da verificação da simulação em quatro aspectos principais: colisão, rigidez, fadiga e corrosão.
Método de formação de espuma por fusão (usando agente espumante TiH₂), método de fundição por infiltração, método de metalurgia do pó; para a classe automotiva, o método de formação de espuma por fusão de células fechadas é o principal.


